

Kuinka automaattinen suklaapapujen tuotantolinja voi saavuttaa tehokkaan ja tarkan laajamittaisen tuotannon?
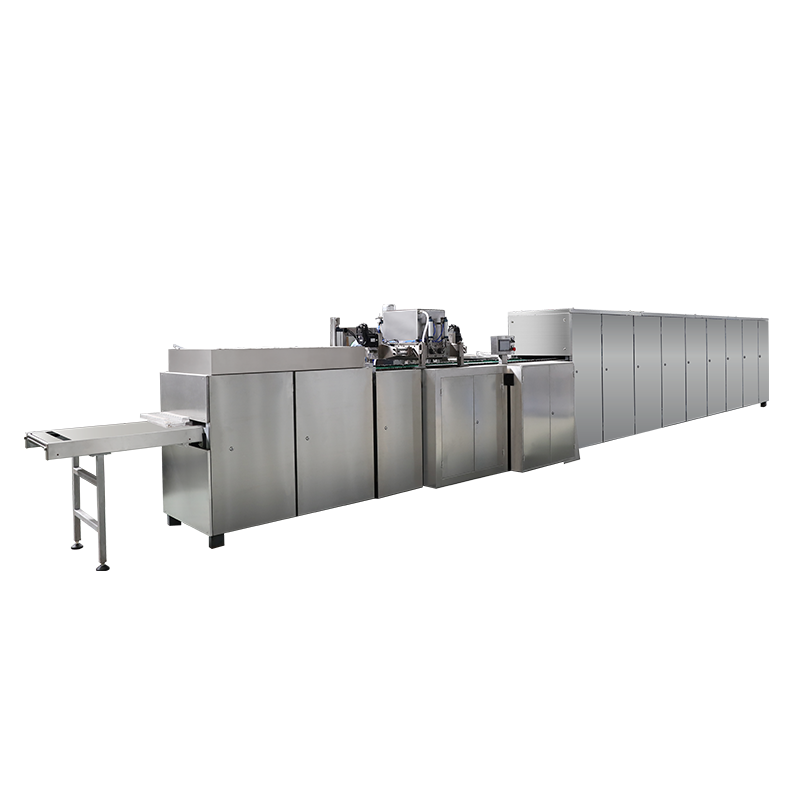
Kun globaalit suklaamarkkinat jatkavat laajentumistaan, automaattinen suklaapapujen tuotantolinja on tullut avain tehokkaan ja tarkan suurtuotannon saavuttamiseen. Tämä monimutkainen tuotantoketju kattaa monet ydinkomponentit ja huipputeknologiat raaka-aineiden saapumisesta tuotantolinjalle valmiiden tuotteiden tuotantoon, ja jokainen linkki on ratkaisevassa roolissa lopputuotteen laadussa ja tuotannon tehokkuudessa.
1. Automaattisen suklaapapujen tuotantolinjan ydinkomponentit ja toimintaperiaate
(I) Raaka-aineen kuljetus- ja sulatusjärjestelmä
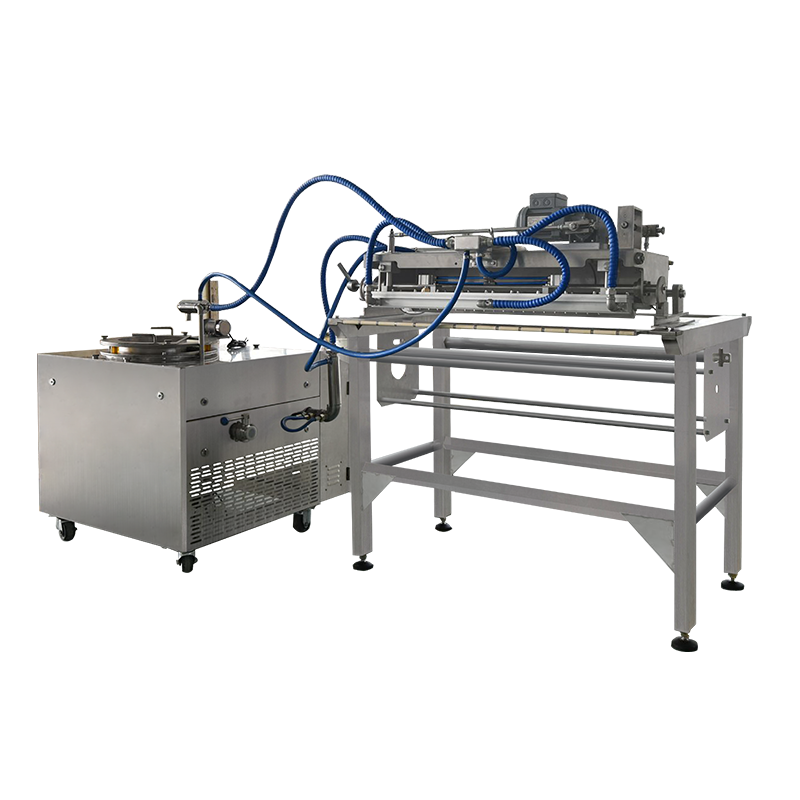
Raaka-aineen kuljetus- ja sulatusjärjestelmä on automaattisen suklaapaputuotannon lähtökohta. Se suorittaa tärkeän tehtävän muuttaa kiinteät suklaaraaka-aineet prosessoitaviksi nesteiksi. Järjestelmä koostuu yleensä raaka-ainesäiliöistä, ruuvikuljettimista, jatkuvatoimisista sulatussäiliöistä ja muista laitteista.
Raaka-aineiden säilytysastiat on enimmäkseen valmistettu ruostumattomasta teräksestä, jolla on hyvä tiivistys- ja korroosionkestävyys ja joka voi tehokkaasti estää raaka-aineita kosteudelta, hapettumiselta ja saastumiselta. Säiliö on yleensä varustettu materiaalitasoanturilla, joka valvoo raaka-ainevarastoja reaaliajassa. Kun raaka-aine on asetettua arvoa alhaisempi, järjestelmä antaa automaattisesti hälytyksen, joka muistuttaa henkilökuntaa päivittämään raaka-aineet ajoissa.
Ruuvikuljetin vastaa raaka-aineiden kuljettamisesta varastosäiliöstä sulatussäiliöön. Se saa spiraaliterän pyörimään moottorin läpi, jolloin raaka-aineet liikkuvat aksiaalisesti kuljetusputkessa. Ruuvikuljettimen kuljetusnopeutta voidaan säätää tuotantotarpeiden mukaan vakaan raaka-aineen saannin varmistamiseksi.
Jatkuva sulatussäiliö on raaka-aineiden sulatuksen ydinlaitteisto. Säiliössä on vaipallinen rakenne ja sitä voidaan lämmittää höyryllä tai lämpööljyllä. Säiliöön on asennettu sekoituslaite, joka varmistaa, että raaka-aineet lämpenevät tasaisesti sulatuksen aikana paikallisen ylikuumenemisen ja suklaan laadun heikkenemisen välttämiseksi. Lisäksi sulatussäiliö on varustettu myös lämpötilan säätöjärjestelmällä, joka voi tarkasti ohjata lämpötilaa suklaaraaka-aineen sulamispisteen yläpuolella, yleensä välillä 40-45 ℃, jotta voidaan varmistaa, että raaka-aineet ovat täysin sulaneet.
Työprosessin aikana kiinteät suklaaraaka-aineet saapuvat ensin raaka-aineen varastosäiliöön ja kuljetetaan sitten jatkuvasulatussäiliöön ruuvikuljettimen kautta. Sulatussäiliössä raaka-aineet sulavat vähitellen nesteeksi kuumentamalla ja sekoittaen. Tietyn lämmönsäilytysajan jälkeen nestemäinen suklaa kuljetetaan putkilinjan kautta seuraavaan tuotantolinkkiin - tarkkuusruiskuvalumoduuliin.
(II) Tarkkuusruiskuvalumoduuli
Tarkkuusruiskuvalumoduuli on keskeinen lenkki suklaapapujen muodon ja laadun määrittämisessä. Tämä moduuli koostuu pääasiassa muoteista, ruiskupumpuista, paikannusmekanismeista ja käyttöjärjestelmistä.
Muotti on tarkkuusruiskuvalumoduulin ydinkomponentti, ja sen suunnittelun tarkkuus vaikuttaa suoraan suklaapapujen muotoon ja kokoon. Muotti on yleensä valmistettu elintarvikelaatuisesta ruostumattomasta teräksestä tai alumiiniseoksesta, ja pinta on hienoksi kiillotettu suklaapapujen pinnan viimeistelyn varmistamiseksi. Muotissa on useita suklaapavun muotoisia onteloita, ja ontelon koko ja muoto räätälöidään tuotevaatimusten mukaan.
Ruiskutuspumppu vastaa nestemäisen suklaan tarkasta ruiskuttamisesta muottipesään. Tavallisia ruiskutuspumppuja ovat hammaspyöräpumput ja mäntäpumput. Hammaspyöräpumpuilla on yksinkertaisen rakenteen ja vakaan virtauksen ominaisuudet, ja ne soveltuvat nestemäisen suklaan kuljettamiseen, jolla on keski- ja matala viskositeetti; mäntäpumpuilla on korkeampi paine ja tarkkuus, ja ne voivat saavuttaa mikromäärän, erittäin tarkan ruiskutuksen, joka sopii suklaapapujen tuotantoon, jolla on korkeat vaatimukset painon johdonmukaisuudesta. Ruiskutuspumpun virtausta ja painetta voidaan säätää tarkasti ohjausjärjestelmän kautta, jotta voidaan varmistaa, että jokaiseen onteloon ruiskutettavan suklaan määrä on tasainen.
Asemointimekanismia ja käyttöjärjestelmää käytetään muotin tarkan asemoinnin ja nopean liikkeen saavuttamiseksi. Asemointimekanismi käyttää erittäin tarkkoja lineaarisia ohjaimia ja kuularuuveja muotin asennon tarkkuuden varmistamiseksi liikkeen aikana. Käyttöjärjestelmä käyttää yleensä servomoottoria moottorin nopeuden ja kulman säätämiseen, jotta saavutetaan tarkka käynnistys ja pysäytys sekä muotin nopea kytkentä, mikä parantaa tuotannon tehokkuutta.
Työskennellessään ruiskutuspumppu ruiskuttaa nestemäistä suklaata muottipesään asetetulla virtausnopeudella ja paineella, ja kohdistusmekanismi ja käyttöjärjestelmä siirtävät muotin tarkasti ruiskutusasentoon ja irrotusasentoon suklaapapujen ruiskuvaluprosessin loppuunsaattamiseksi.
(III) Automaattinen muotinpoisto- ja jäähdytystekniikka
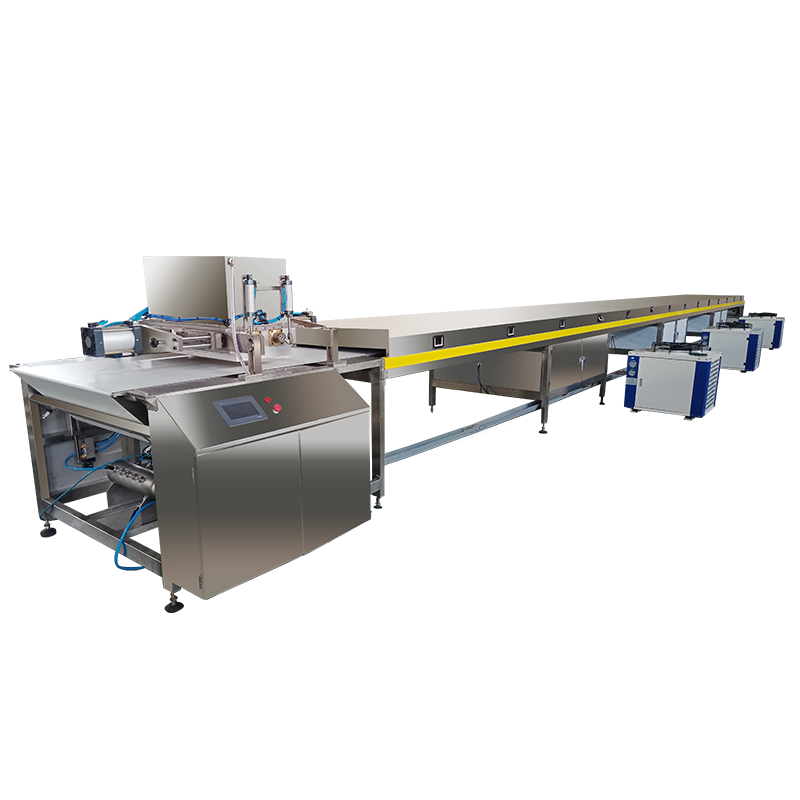
Automaattinen muotinpoisto- ja jäähdytystekniikka on tärkeä askel sen varmistamiseksi, että suklaapavut voidaan erottaa sujuvasti muotista ja säilyttää vakaa muoto. Tämä vaihe sisältää pääasiassa jäähdytystunnelin, irrotusmekanismin ja kuljetuslaitteen.
- Jäähdytystunneli on päälaite suklaapapujen jäähdyttämiseen ja muotoiluun. Tunnelissa käytetään pakotettua ilmajäähdytystä tai kylmän ilman ja kylmän veden seosta jäähdyttämään suklaapavut nopeasti lyhyessä ajassa. Jäähdytystunneli on yleensä jaettu useisiin lämpötilavyöhykkeisiin ja kunkin lämpötilavyöhykkeen lämpötilaa ja tuulen nopeutta voidaan säätää itsenäisesti. Yleisesti ottaen, kun suklaapavut ovat saapuneet jäähdytystunneliin, ne esijäähdytetään ensin korkean lämpötilan vyöhykkeellä (noin 25-30 ℃), jotta pinta alun perin jähmettyy, ja sitten siirrytään matalan lämpötilan vyöhykkeelle (noin 15-20 ℃) syväjäähdytystä varten, jotta sisäpuoli jähmettyy kokonaan. Jäähdytysaikaa säädetään suklaapapujen koon ja paksuuden mukaan, yleensä noin 10-20 minuuttia.
- Muotinpoistomekanismi vastaa jäähtyneen ja muotoiltujen suklaapapujen poistamisesta muotista. Yleisiä irrotusmekanismeja ovat irrotustyyppi ja kääntötyyppi. Poistotyyppinen irrotusmekanismi asettaa työntötangon muotin pohjalle. Kun muotti saavuttaa irrotusasennon, työntötanko työntyy ylöspäin työntämään suklaapavut ulos muotin ontelosta; käännettävä muotinpoistomekanismi kääntää muotin tietyssä kulmassa, jotta suklaapavut voidaan poistaa muotista painovoiman vaikutuksesta. Irrotusmekanismia käyttää pneumaattinen sylinteri tai hydraulisylinteri. Ohjausjärjestelmä ohjaa tarkasti muotin irrotusvoimaa ja nopeutta, jotta suklaapavut eivät vaurioidu muotista irrotuksen aikana.
- Kuljetuslaitetta käytetään suklaapapujen kuljettamiseen muotista poistamisen jälkeen seuraavaan pakkausprosessiin. Kuljetuslaitteessa käytetään yleensä hihnakuljetinta tai ketjukuljetinta, ja pinta käsitellään elintarvikelaadulla sen varmistamiseksi, että suklaapavut eivät saastu kuljetusprosessin aikana. Kuljetusnopeutta voidaan säätää tuotantorytmin mukaan tuotantolinjan jatkuvan ja vakaan toiminnan varmistamiseksi.
2. Keskeisten teknologisten innovaatioiden analyysi
(I) Lämpötilan säätötarkkuuden vaikutus suklaan kiteytymiseen
Suklaan kiteytysprosessi on erittäin herkkä lämpötilalle, ja lämpötilan säädön tarkkuus vaikuttaa suoraan suklaan laatuun ja makuun. Suklaan valmistusprosessissa oikea kiteytys voi saada suklaasta hyvän kiillon, rapeuden ja maun, kun taas väärä kiteytys aiheuttaa ongelmia, kuten suklaan pinnan vaalenemista ja koostumuksen pehmenemistä.
Automaattinen suklaapapujen tuotantolinja käyttää erittäin tarkkoja lämpötila-antureita ja kehittyneitä lämpötilansäätöalgoritmeja saavuttaakseen tarkan lämpötilan hallinnan kunkin tuotantoprosessin linkin osalta. Lämpötila-anturit käyttävät yleensä termopareja tai lämpövastuksia, joilla on nopea vastenopeus ja korkea mittaustarkkuus. He voivat seurata reaaliajassa suklaaraaka-aineiden keskeisiä parametreja, kuten sulamislämpötilaa, ruiskutuslämpötilaa, jäähdytyslämpötilaa jne.
Lämpötilan säätöalgoritmi käyttää kehittyneitä ohjausstrategioita, kuten PID-säätöä (proportional-integral-differential) tai sumeaa ohjausta. PID-säätö voi automaattisesti säätää lämmitys- tai jäähdytyslaitteiden lähtötehoa lämpötilan poikkeaman mukaan, jotta lämpötila voi nopeasti vakiintua lähelle asetettua arvoa; sumea ohjaus pystyy käsittelemään paremmin epälineaarisia ja ajallisesti vaihtelevia lämpötilan säätöongelmia ja parantaa lämpötilansäätöjärjestelmän mukautumiskykyä ja vakautta.
Varsinaisessa tuotannossa, esimerkiksi suklaapapujen jäähdytysprosessissa, jäähdytystunnelin kunkin lämpötilavyöhykkeen lämpötilaa ohjataan tarkasti siten, että suklaapavut voidaan kiteyttää sopivassa lämpötilagradientissa, jolloin muodostuu hieno ja tasainen kiderakenne, joka antaa suklaalle hyvän laadun ja maun.
(II) Muotin synkronointijärjestelmän mekaaninen suunnittelu
Muotin synkronointijärjestelmä on avain automaattisen suklaapapujen tuotantolinjan tehokkaan toiminnan varmistamiseksi. Järjestelmän on varmistettava, että muotti liikkuu tarkasti ja synkronisesti jokaisessa lenkissä, kuten ruiskutuksessa, jäähdytyksessä ja muotista irrotuksessa, jotta vältetään ongelmat, kuten vuoto ja kohdistusvirhe.
Muotin synkronointijärjestelmän mekaaninen suunnittelu sisältää pääasiassa voimansiirtomekanismin, paikannusmekanismin ja synkronoinnin ohjauslaitteen. Voimansiirtomekanismi käyttää yleensä ketjukäyttöä tai synkronista hihnakäyttöä, jolla on tasaisen vaihteiston ja alhaisen melutason ominaisuudet. Ketjukäyttö sopii tilanteisiin, joissa on suuria kuormia, ja se voi varmistaa muotin vakauden nopean käytön aikana; Synkronisen hihnakäytön etuna on korkea voimansiirron tarkkuus ja voitelutarve, ja se sopii muottien synkronointijärjestelmiin, joissa on korkeat tarkkuusvaatimukset.
Asemointimekanismi käyttää erittäin tarkkoja lineaarisia ohjaimia, kuularuuveja ja kohdistustappeja muotin tarkan asennon saavuttamiseksi. Lineaariset ohjaimet ja kuularuuvit tarjoavat muotille lineaarisen liikkeen varmistaen muotin tarkkuuden ja vakauden liikkeen aikana; kohdistustapit asettavat muotin tarkasti, kun se saavuttaa määritellyn asennon, varmistaen, että muotti on sijoitettu tarkasti.
Synkroninen ohjauslaite käyttää PLC:tä (Programmable Logic Controller) tai liikeohjainta jokaisen muottitoiminnon tarkan ohjauksen ja synkronisen koordinoinnin saavuttamiseksi kirjoittamalla ohjelman. Synkroninen ohjauslaite voi automaattisesti säätää muotin liikeparametreja tuotantolinjan toimintanopeuden ja tuotantorytmin mukaan varmistaakseen muotin toimien tarkan synkronoinnin jokaisessa linkissä.
(III) Tuotteen painon tasaisuuden valvontasuunnitelma
Tuotteen painon tasaisuus on yksi tärkeimmistä mittareista automaattisen suklaapapujen tuotantolinjan tuotannon laadun mittaamisessa. Tuotteen painon johdonmukaisuuden saavuttamiseksi tuotantolinjalla on useita ohjausjärjestelmiä.
Säätämällä tarkasti ruiskutuspumpun virtausta ja painetta, jokaiseen onteloon ruiskutetun suklaan määrä varmistetaan tasaisena. Ruiskutuspumpun virtausta ja painetta voidaan säätää tarkasti suklaapapujen painovaatimusten mukaan, ja ruiskutusprosessia seurataan ja palautetta ohjataan reaaliajassa paine- ja virtausanturien avulla. Kun ruiskutusmäärässä havaitaan poikkeama, ohjausjärjestelmä säätää automaattisesti ruiskutuspumpun parametreja palauttaakseen ruiskutusmäärän asetettuun arvoon.
Online-punnitus- ja testauslaitteistolla toteutetaan reaaliaikainen tuotettujen suklaapapujen punnitus ja testaus. Online-punnitus- ja testauslaitteet käyttävät yleensä erittäin tarkkoja punnitusantureita ja nopeita tietojenkäsittelyjärjestelmiä, joilla voidaan punnita ja testata suuri määrä suklaapapuja lyhyessä ajassa. Kun havaitaan, että suklaapapujen paino ylittää sallitun virhealueen, järjestelmä poistaa automaattisesti hyväksymättömät tuotteet ja säätää ruiskutuspumppua ja muita siihen liittyviä laitteita varmistaakseen seuraavien tuotteiden painon tasaisuuden.
Muotieroista ja prosessin vaihteluista aiheutuvaa epäyhtenäisen tuotteen painon ongelmaa voidaan vähentää myös optimoimalla muottien suunnittelua ja tuotantoprosesseja. Esimerkiksi muotin ontelo voidaan käsitellä tarkasti ja kiillottaa onkalon koon ja muodon yhdenmukaisuuden varmistamiseksi; suklaaraaka-aineiden lämpötilaa, viskositeettia ja muita parametreja voidaan kohtuullisesti kontrolloida ruiskutusprosessin vakauden varmistamiseksi.
3. Tuotantolinjan tehokkuuden optimointiratkaisu
(I) Aikayksikkökohtaisen tuotantokapasiteetin laskentamalli
Yksikköaikakapasiteetin laskentamalli on tärkeä työkalu automaattisen suklaapapujen tuotantolinjan tuotannon tehokkuuden arvioinnissa. Malli laskee suklaapapujen määrän, jonka tuotantolinja pystyy tuottamaan aikayksikköä kohti ottamalla kokonaisvaltaisesti huomioon kunkin tuotantolinjan linkin tuotantokapasiteetin ja tuotantorytmin.
Kaava tuotantokapasiteetin laskemiseksi aikayksikköä kohden on: Tuotantokapasiteetti = 60 / Tuotantojakso × Suklaapapujen lukumäärä onteloa kohti × Muottien lukumäärä. Tuotantojaksolla tarkoitetaan aikaa, joka tarvitaan kokonaisen suklaapapuerän tuottamiseen, mukaan lukien kunkin linkin kokonaisaika, kuten raaka-aineen kuljetus- ja sulamisaika, ruiskuvaluaika, jäähdytysaika, muotista irrotusaika jne. Suklaapapujen lukumäärä onteloa kohti ja muottien lukumäärä määräytyvät muotin suunnitteluparametrien mukaan.
Varsinaisessa tuotannossa kunkin tuotantolinjan linkin ajan tarkasti mittaamalla ja analysoimalla saadaan selville tuotannon rytmiin vaikuttavat pullonkaulalinkit ja ryhdytään vastaaviin optimointitoimenpiteisiin, kuten laitteiden toimintanopeuden lisäämiseen, tuotantoprosessien optimointiin ja laitevikojen seisokkien vähentämiseen, mikä lisää tuotantolinjan yksikköaikakapasiteettia.
(II) Equipment linkage and beat matching
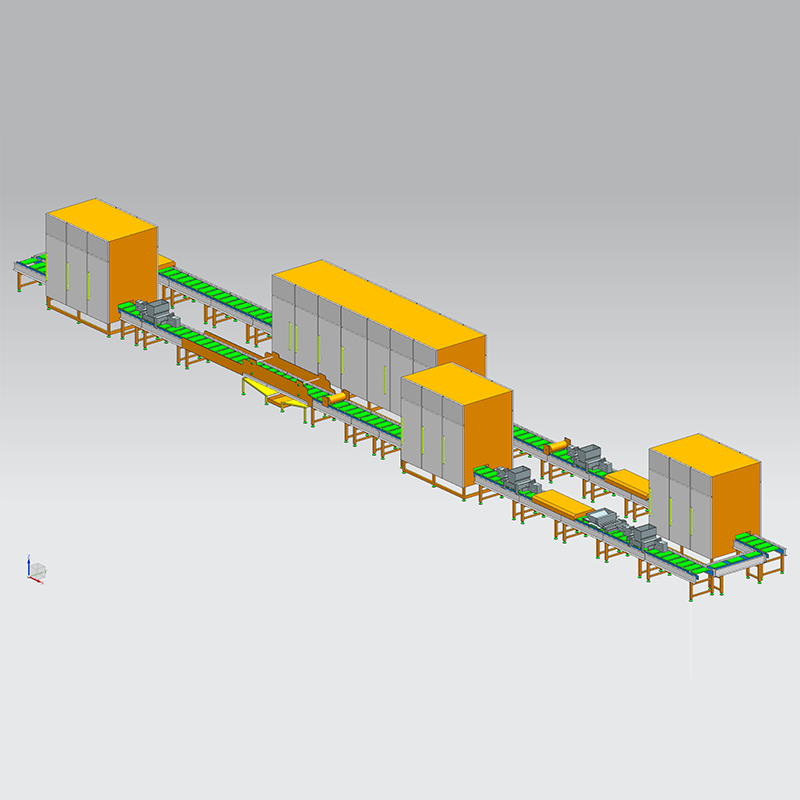
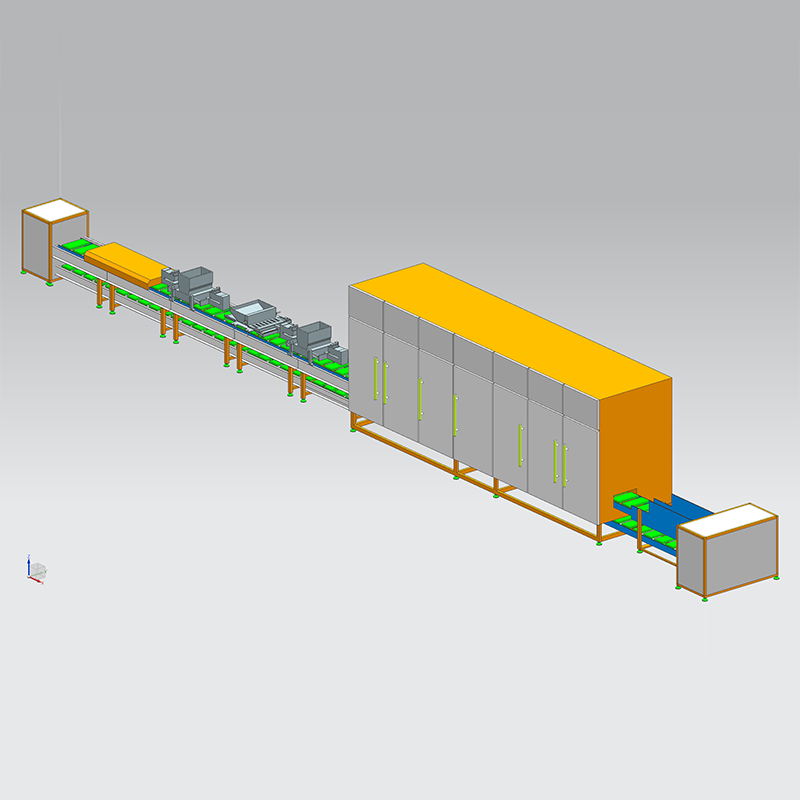
Laitteiden yhdistäminen ja rytmin sovittaminen ovat avainasemassa automaattisen suklaapapujen tuotantolinjan tehokkaan ja vakaan toiminnan varmistamiseksi. Tuotantolinjan eri laitteiden, kuten raaka-aineen kuljetus- ja sulatusjärjestelmä, tarkkuusruiskuvalumoduuli, automaattinen purku- ja jäähdytystekniikka jne., on sovitettava yhteen ja toimittava tietyn tuotantorytmin mukaan.
Laitteiden kytkennän ja lyöntien yhteensovittamiseksi tuotantolinjalla käytetään PLC- tai teollisuusautomaation ohjausjärjestelmää. Järjestelmä valvoo ja ohjaa kunkin laitteen toimintatilaa reaaliajassa signaalinsiirron ja laitteiden välisen yhteistyön saavuttamiseksi. Esimerkiksi, kun raaka-aineen kuljetus- ja sulatusjärjestelmä suorittaa raaka-aineiden sulatuksen, se lähettää signaalin tarkkuusruiskuvalumoduuliin, jotta se ilmoittaa valmistautumasta vastaanottamaan nestemäistä suklaata; Kun tarkkuusruiskuvalumoduuli on suorittanut ruiskupuristuksen, se lähettää signaalin automaattiselle muotinpoisto- ja jäähdytystekniikalle aloittaakseen jäähdytys- ja irrotustoimenpiteet.
Samanaikaisesti ohjausjärjestelmä säätää automaattisesti kunkin laitteen toimintaparametrit tuotantolinjan todellisen toiminnan mukaan pitääkseen tuotantorytmin vakaana. Kun laite vioittuu tai hidastuu, ohjausjärjestelmä säätää automaattisesti muiden laitteiden toimintanopeutta varmistaakseen tuotantolinjan kokonaistehokkuuden.
(III) Common fault warning mechanism
Yleinen vikavaroitusmekanismi on tärkeä keino parantaa automaattisen suklaapapujen tuotantolinjan luotettavuutta ja vakautta. Tämä mekanismi havaitsee mahdolliset laitehäiriöt etukäteen reaaliaikaisella tarkkailulla ja laitteiden toimintaparametrien analysoinnilla ja antaa varoitussignaaleja ajoissa, jotta henkilökunta voi ryhtyä tarvittaviin toimenpiteisiin niiden korjaamiseksi ja välttää vikojen esiintyminen ja laajeneminen.
Yleisiä vikavaroitusmekanismeja ovat pääasiassa anturin valvonta, data-analyysi ja varoitusjärjestelmä. Anturivalvontaosa kerää laitteiden toimintaparametrit reaaliajassa asentamalla erilaisia antureita laitteen keskeisiin osiin, kuten lämpötila-anturit, paineanturit, tärinäanturit, virta-anturit jne.
Tietojen analysointiosassa käytetään tiedon louhintaa, koneoppimista ja muita teknologioita analysoimaan ja käsittelemään suuren määrän kerättyä dataa. Luomalla laitteen toimintatilamalli ja vian ennustemalli, analysoidaan laitteen toimintaparametrien muutostrendi sen määrittämiseksi, onko laitteessa piileviä vikoja. Esimerkiksi kun laitteen tärinäarvo nousee äkillisesti tai lämpötila jatkaa nousuaan, tietojen analysointijärjestelmä määrittää, että laitteessa saattaa olla mekaaninen vika tai ylikuumenemisongelmia, ja antaa varoitussignaalin.
Varhaisvaroitusjärjestelmä välittää välittömästi vikavaroitustiedot henkilökunnalle ääni- ja valohälytysten, tekstiviesti-ilmoitusten, sähköpostimuistutusten jne. avulla. Varhaisvaroitustietojen saatuaan henkilökunta voi viipymättä tarkastaa ja korjata laitteet välttääkseen vikojen esiintymisen ja laajenemisen sekä varmistaakseen tuotantolinjan normaalin toiminnan.
4. Alan standardit ja laadunvalvonnan avainkohdat
(I) Elintarvikelaatuisten materiaalien vaatimustenmukaisuusvaatimukset
Kaikkien automaattiseen suklaapapujen tuotantolinjaan liittyvien materiaalien on täytettävä elintarvikelaatustandardit suklaatuotteiden turvallisuuden ja hygienian varmistamiseksi. Elintarvikelaatuisten materiaalien edellytetään olevan hyvä kemiallinen stabiilisuus, myrkyttömiä ja vaarattomia, eivätkä ne saa reagoida kemiallisesti suklaaraaka-aineiden kanssa.
Laitteen rungot, putkistot, muotit ja muut tuotantolinjan osat on yleensä valmistettu ruostumattomasta teräksestä 304 tai 316, joilla on hyvä korroosionkestävyys ja hygieeniset ominaisuudet ja jotka voivat tehokkaasti estää laitteita ruostumasta ja saastuttamasta suklaatuotteita. Tiivisteet, tiivisteet ja muut osat, jotka ovat suoraan kosketuksissa suklaaraaka-aineiden kanssa, on valmistettu elintarvikekelpoisesta kumista tai silikonista, joilla on hyvät joustavuus- ja tiivistysominaisuudet ja jotka täyttävät elintarvikehygienia- ja turvallisuusstandardit.
Lisäksi tuotantolinjan suunnittelu- ja valmistusprosessin aikana on myös noudatettava asiaankuuluvia elintarviketuotannon laitteiden turvallisuusstandardeja ja hygieniavaatimuksia, kuten ISO 22000 elintarviketurvallisuuden hallintajärjestelmä, HACCP (Hazard Analysis and Critical Control Point) -järjestelmä jne., jotta voidaan varmistaa, että tuotantolinjan suunnittelu ja valmistus täyttää elintarviketurvallisuusvaatimukset.
(II) Product surface finish control
Tuotteen pintakäsittely on yksi tärkeimmistä suklaapapujen laadun mittareista, mikä vaikuttaa suoraan kuluttajien visuaaliseen kokemukseen ja ostohalukkuuteen. Suklaapapujen pinnan viimeistelyn varmistamiseksi on tarpeen valvoa muotin suunnittelua, raaka-aineiden laatua, tuotantoprosessia ja muita näkökohtia.
- Muotin suunnittelussa muotin pinta on kiillotettava hienoksi pinnan karheuden vähentämiseksi, jotta suklaapavut voivat säilyttää tasaisen pinnan muotin purkamisen jälkeen. Muotin ontelon muoto ja koko on myös suunniteltava tarkasti, jotta vältetään virheet, kuten terävät kulmat ja purseet, jotta estetään suklaapapujen pintavirheet muovausprosessin aikana.
- Raaka-aineiden laadun osalta valitsemme korkealaatuiset suklaaraaka-aineet varmistaaksemme raaka-aineiden puhtauden ja stabiilisuuden. Raaka-aineissa olevat epäpuhtaudet ja hiukkaset vaikuttavat suklaapapujen pintakäsittelyyn, joten raaka-aineet on seulottava ja tarkastettava tarkasti.
- Tuotantoteknologian kannalta suklaaraaka-aineiden lämpötilaa, viskositeettia ja ruiskutusnopeutta tulee valvoa kunnolla. Liian korkea tai liian matala lämpötila, liian korkea tai liian alhainen viskositeetti, liian nopea tai liian hidas ruiskutusnopeus jne. aiheuttavat virheitä, kuten kuplia ja virtausjälkiä suklaapapujen pintaan. Tuotantoprosessiparametreja optimoimalla varmistetaan, että suklaapavut voivat muodostaa sileän pinnan ruiskuvalu- ja jäähdytysprosessin aikana.
(III) Automaattisten testausjärjestelmien konfigurointisuositukset
Automaattinen tunnistusjärjestelmä on tärkeä tae tuotteiden laadulle automaattisella suklaapapujen tuotantolinjalla. Järjestelmä voi automaattisesti tunnistaa ja seuloa suklaapapujen painon, koon, ulkonäön, epäpuhtaudet ja muut laatuindikaattorit parantaakseen tuotteiden laatua ja tuotannon tehokkuutta.
Automaattiseen tarkastusjärjestelmään kuuluu pääasiassa silmämääräisiä tarkastuslaitteita, punnitustarkastuslaitteita ja metallinilmaisinlaitteita.
- Silmämääräinen tarkastuslaitteisto käyttää teräväpiirtokameroita ja kuvankäsittelytekniikkaa suklaapapujen ulkonäön reaaliaikaiseen tarkastukseen, pintavirheiden, kuten epäpuhtauksien, kuplien, halkeamien tunnistamiseen ja kelpaamattomien tuotteiden automaattiseen poistamiseen.
- Kuten edellä mainittiin, punnitus- ja testauslaitteet voivat mitata tarkasti suklaapapujen painon ja hylätä tuotteet, jotka eivät täytä painovaatimuksia.
- Metallinilmaisinlaitteistolla havaitaan, onko suklaapavuissa metalliepäpuhtauksia, estetään metallisten vieraiden esineiden sekoittuminen tuotteeseen ja varmistetaan tuotteen turvallisuus.
Automaattista testausjärjestelmää konfiguroitaessa on tarpeen valita kohtuullisesti testauslaitteiden malli ja määrä tuotantolinjan tuotantokapasiteetin ja tuotteiden laatuvaatimusten perusteella. On myös tarpeen integroida automaattinen testausjärjestelmä tuotantolinjan ohjausjärjestelmään, jotta voidaan saavuttaa reaaliaikainen testaustietojen siirto ja käsittely, jotta tuotantoprosessin parametrit voidaan säätää oikea-aikaisesti ja varmistaa tuotteen laadun vakaus.
Automaattinen suklaapapujen tuotantolinja voi saavuttaa tehokkaan ja tarkan laajamittaisen tuotannon kohtuullisen ydinkomponenttien suunnittelun, edistyneen avainteknologian innovaation, tieteellisen tehokkuuden optimointisuunnitelman sekä tiukkojen teollisuusstandardien ja laadunvalvonnan avulla. Tieteen ja tekniikan jatkuvan kehityksen ja markkinoiden kysynnän jatkuvan muutoksen myötä automaattinen suklaapapujen tuotantolinja jatkaa teknologian päivittämistä ja innovointia vastatakseen suklaateollisuuden kasvaviin tuotantotarpeisiin ja laatuvaatimuksiin.