

Kuinka teolliset suklaapinnoituslaitteet parantavat pinnoitteen yhtenäisyyttä?
Enrobing-laitteiden rooli nykyaikaisissa makeislinjoissa
Tasainen suklaapeitto on yksi makeisten valmistuksen vaikeimmista ongelmista. A biscuit, wafer, nut cluster, or candy center that passes through a bath by hand will pick up uneven layers, air pockets, and drip marks that show up immediately on a retail shelf. This is the exact problem that a chocolate enrobing line is engineered to solve. Rather than dipping products individually, an enrober carries items on a moving mesh belt through a curtain of tempered chocolate, applies a controlled bottom layer, and then removes excess coating with calibrated air knives before the product enters a cooling tunnel.
Product spacing on the infeed belt, curtain flow rate, and air knife pressure all interact with one another, which is why a facility that simply buys the largest available machine without matching these settings to its actual product often ends up with worse consistency than a smaller, correctly specified line.
For plant managers evaluating new coating capacity, the decision is rarely about whether to automate, but which configuration of enrobing equipment fits the product mix, throughput target, and floor layout already in place. This article breaks down how enrobing equipment functions mechanically, what performance data typically looks like across different scales of operation, and how to compare automated coating against manual or semi-automated methods using measurable criteria rather than marketing claims. It also covers the defect patterns that show up most often when a line is misconfigured, along with the maintenance habits that keep a system running within tolerance over years of continuous operation rather than months.
Makeis-, leipomo- ja välipalatuottajat lähestyvät tätä laitteistoa eri lähtökohdista. A bakery adding a coating step to an existing wafer or cookie line is usually retrofitting an enrober into a fixed floor length, while a confectionery producer building a new facility has more freedom to size the cooling tunnel and reservoir around long term volume targets. Molemmat ryhmät hyötyvät samojen mekaanisten perusteiden läpikäymisestä ennen tiettyjen mallien vertailua.
Kuinka teollinen suklaa Enrober käsittelee tuotteen
Toiminnallisella tasolla pinnoituslaitteisto suorittaa neljä erillistä toimintoa peräkkäin, ja jokaisella vaiheella on omat toleranssivaatimukset. Understanding this sequence matters because a bottleneck or misalignment at any single stage will show up as a defect three steps later, often making the root cause difficult to trace on the finished product.
Syöttövaihe asettaa tuotteen teräsverkkohihnalle kiinteillä etäisyyksillä, mikä on kriittistä, koska epätasainen etäisyys saa myöhemmin suklaan muodostamaan sillan esineiden väliin tai jättämään aukkoja peittoon. A pre-bottomer, where fitted, applies a thin base layer so the product does not stick to the mesh and so the final coat has a clean, sealed underside rather than a mesh-textured pattern. Pääpinnoituspää pudottaa sitten jatkuvan temperoidun suklaaverhon liikkuvan tuotteen päälle upottaen kokonaan yläosan ja sivut. Air knives positioned immediately after the curtain remove excess chocolate by directing calibrated air pressure across the belt width, which is what determines final coating weight and evenness far more than the curtain itself. Finally, the coated product travels through a multi-zone cooling tunnel where temperature is stepped down gradually to lock in gloss and snap without causing bloom.
Core Komponenttis That Determine Coating Quality
Jokainen SJP Series Chocolate Enrobing Line and comparable industrial systems share a common set of subsystems, but the build quality and control precision of each subsystem is what separates a line that holds tight tolerances from one that drifts within a single shift.
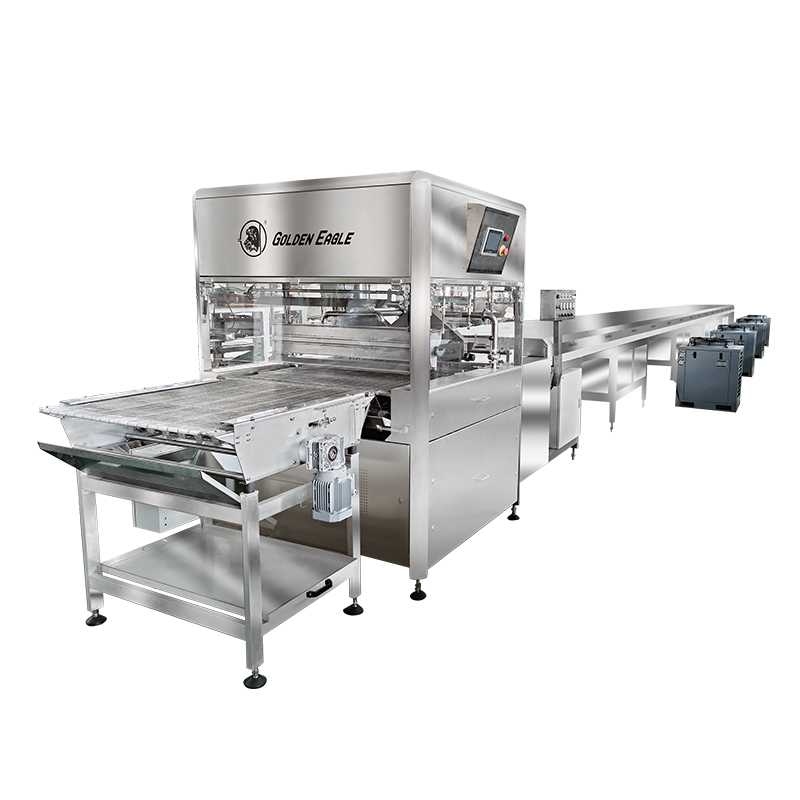
| Component | Ensisijainen toiminto | Tyypillinen toleranssivaikutus |
|---|---|---|
| Karkaisuyksikkö | Säilyttää suklaamassan kiderakenteen | Plus tai miinus 0,5 asteen vakaus |
| Verhon pää | Delivers even coating flow across belt width | Cross-belt weight variance under 3 percent |
| Ilmaveitsen kokoonpano | Trims excess coating to target thickness | Coating weight adjustable in small increments |
| Mesh hihnaveto | Kuljettaa tuotetta tasaisella, synkronoidulla nopeudella | Speed variance under 1 percent |
| Jäähdytys tunnel | Sets coating without inducing fat bloom | Multi-zone gradient control |
| Bottom recirculation pump | Palauttaa ylimääräisen suklaan säiliöön | Estää tiivistymisen ja viskositeetin siirtymisen |
Karkaisuyksikkö ansaitsee erityistä huomiota, koska se on yksittäinen komponentti, joka on eniten vastuussa valmiin tuotteen ulkonäöstä. Chocolate that is under-tempered sets with a dull, streaky surface and is prone to bloom within days of packaging, while over-tempered chocolate can set too quickly inside the enrober itself, clogging the curtain head. Systems with closed-loop temperature feedback across the melting, tempering, and holding tanks maintain a narrower operating band than systems relying on manual thermostat checks.
Suorituskyvyn vertailuarvot eri linjakokoonpanoissa
Line capacity is usually specified by belt width and belt speed, but the number that matters operationally is coated output per hour, since that is what determines whether the enrober keeps pace with an upstream depositor or baking line. The chart below reflects commonly cited throughput ranges across four typical belt width classes used in confectionery and bakery coating applications.
These figures shift depending on product density, target coating weight, and whether the line runs a pre-bottomer pass, so they should be treated as planning ranges rather than guaranteed figures for any specific product. A facility coating a light wafer will sit toward the upper end of a range, while a dense nut cluster with a heavier target coat weight will run slower on the same equipment.
Lämpötilan säätelyn tarkkuus tuotantosyklin aikana
One of the more overlooked performance indicators is how tightly a line holds chocolate temperature as it runs continuously over an eight-hour shift. Laajat lämpötilanvaihtelut pitkien ajojen aikana ovat yleinen ajoittaisten kiilto- ja kukintaongelmien lähde, joita on vaikea diagnosoida, koska niitä ei esiinny jokaisessa erässä.
Suljetun silmukan järjestelmät, jotka jatkuvasti mittaavat kylvyn lämpötilaa ja säätävät lämmityselementtejä pienin askelin, pitävät paljon kapeamman kaistan kuin linjat, jotka luottavat säännöllisiin manuaalisiin tarkastuksiin. This matters most on longer runs, since a line that drifts by even a degree and a half over several hours can shift a product from properly tempered to noticeably under-tempered without any single obvious trigger point.
Operatiivinen huomautus: Lämpötilalokit, jotka on vedetty karkaisuyksiköstä ja pinnoituskylvystä erikseen, ovat hyödyllisempiä vianmäärityksessä kuin yksi yhdistetty lukema, koska kaksi vyöhykettä voivat ajautua toisistaan riippumatta, kun kierrätyspumppu on alimitoitettu säiliön tilavuuteen nähden.
Enrobing Line vs Manual Coating: Strukturoitu vertailu
Manufacturers moving from hand-dipping or small batch tanks to a continuous line are usually weighing five practical factors rather than a single cost figure. The radar comparison below scores automated enrobing equipment against manual coating on a relative scale, based on commonly reported operational outcomes.
The pattern that shows up consistently is that manual coating retains an advantage only on low initial cost and, for very small batch or highly customized items, setup flexibility. On every other axis, including the consistency of coating thickness and the volume a single operator can process per hour, automated equipment scores substantially higher. Tästä syystä käsin upottaminen yleensä jatkuu käsityöläisissä tai erittäin alhaisen volyymin asetuksissa, kun taas kaikki laitokset, jotka tuottavat enemmän kuin muutama sata kiloa vuorossa, huomaavat tyypillisesti, että työvoimakustannukset ja vikamäärä yksinään oikeuttavat linjan. The gap widens further once packaging and rework costs are included, since inconsistent manual coating tends to generate a higher rate of items that must be reworked or downgraded before they reach retail packaging.
Yhteensopiva laitteiden tekniset tiedot tuotevalikoimaasi
Valinta enrober-kokoonpanojen välillä tarkoittaa, että kourallinen teknisiä tietoja sovitetaan todelliseen pinnoitettavaan tuotteeseen sen sijaan, että valitaan vain suurin saatavilla oleva kone. Seuraavat tekijät vaikuttavat eniten lopulliseen päätökseen.
- Hihnan leveys suhteessa tuotteen jalanjälkiin ja vaadittu kaistaväli, jotta vältytään suklaasiltojen muodostumisesta tuotteiden välillä
- Tarvitaanko esipohjaa, mikä riippuu siitä, tarttuuko tuote muuten paljaaseen verkkohihnaan
- Jäähdytystunnelin pituus suhteessa hihnan nopeuteen, koska alamittaiset tunnelit jättävät tuotteen vain osittain kovettumaan ulostulossa
- Säiliön tilavuus ja kiertovesipumpun mitoitus suhteessa päivittäiseen tuotantomäärään
- Saatavilla oleva lattiapituus, koska pinnoituslinjat integroiduilla jäähdytystunneleilla voivat kulkea huomattavasti pidempään kuin pelkkä pinnoituspää
Samalla linjalla sekatuotetyyppejä käyttävien laitosten tulee myös punnita, kuinka nopeasti pinnoitteen painoa ja hihnan nopeutta voidaan säätää ajojen välillä, koska toistuva vaihto linjalla, joka on rakennettu yhdelle kiinteälle asetukselle, aiheuttaa seisokkeja, jotka heikentävät laitteiston alun perin hankittua suorituskykyetua.
Myös tulevaa volyymin kasvua kannattaa suunnitella sen sijaan, että mitoittaisiin tiukasti nykyisen tuotannon mukaan. Adding a second enrober later, once floor space and utility connections were never accounted for during the original installation, is typically far more disruptive and costly than specifying a slightly larger reservoir or a modular tunnel section up front. Hyödyllisyysvaatimusten, mukaan lukien ilmaveitsien paineilmakapasiteetin ja jäähdytystunnelin jäähdytyskuorman tarkistaminen mekaanisten eritelmien ohella välttää yhteisen aukon, jossa itse enrober on oikean kokoinen, mutta tukilaitoksen infrastruktuuri ei.
Käyttöikää pidentävät huoltokäytännöt
Enrobing equipment operates continuously with a food product that solidifies on contact with cool surfaces, which means maintenance routines differ somewhat from general purpose production machinery. Kolmella alueella on yleensä suurin osa suunnittelemattomista seisokeista.
| Huoltoalue | Suositeltu taajuus | Failure Mode If Skipped |
|---|---|---|
| Verkkohihnan puhdistus ja kiristys | Päivittäin viikoittain | Suklaan kerääntyminen aiheuttaa vyön seurantaongelmia |
| Ilmaveitsen suuttimen tarkastus | viikoittain | Epätasainen pinnoitteen paino hihnan leveydellä |
| Tempering tank descaling | Monthly | Vähentynyt lämmönsiirto ja lämpötilapoikkeama |
| Jäähdytys tunnel coil check | Neljännesvuosittain | Riittämätön asetusaika, mikä johtaa pehmeään ulossyöttötuotteeseen |
Puhdistusaikataulut ovat tärkeämpiä suklaalla kuin monilla muilla päällystysaineilla, koska säiliöön yön yli jäänyt tuote kiteytyy uudelleen eri rasvarakenteella kuin juuri temperoitu suklaa, ja sen lisääminen kylpyyn seuraavana aamuna ilman asianmukaista uudelleenkarkaisua on yleinen, vältettävissä oleva pintakukintojen syy uuden työvuoron ensimmäisissä erissä.
Kirjallisen lokin pitäminen suuttimien tarkastuksista, hihnan kireyden tarkistuksista ja säiliön kalkinpoistopäivämääristä tekee myös paljon helpommaksi havaita hidas suorituskyvyn poikkeama ennen kuin se pysähtyy. Monet varmistuslaitteiden suunnittelemattomat seisokit perustuvat huoltoväliin, joka ohitettiin kerran ja jota ei koskaan saavutettu, eikä äkilliseen komponenttivikaan, minkä vuoksi yksinkertainen toistuva tarkistuslista tuottaa yleensä suuremman tuoton kuin mikään yksittäinen diagnostiikkalaite.
Enrobingista eniten hyötyvät tuoteluokat
Kaikki päällystetyt tuotteet eivät tarvitse täyttä jatkuvaa linjaa, mutta useat kategoriat saavuttavat tilavuuskynnyksen, jossa pinnoituslaitteista tulee käytännöllisempi valinta käsin upottamiseen tai panorointiin verrattuna. Seuraavat luokat ovat yleisimmät ehdokkaat erityiseen enroberiin.
- Vohvelit, keksit ja keksit, joissa tasainen pohjatiiviste estää pohjaa jäämästä päällystämättömäksi tai tarttumasta paljaaseen verkkohihnaan
- Pähkinärypäleet ja granolapatukat, jotka vaativat raskaamman pinnoitteen painon ja hyötyvät tarkasta ilmaveitsen ohjauksesta, jotta vältetään kasautuminen epäsäännöllisten muotojen ympärille
- Kuivatut hedelmät ja polkusekoituspalat, joissa pieni kappalekoko tekee käsin upottamisesta työvoimavaltaista suhteessa tuotantoon
- Jäätelöpatukat ja pakasteuutuudet, jotka tarvitsevat nopeasti kovettuvan verhon läpimenon ennen kuin tuote pehmenee hihnalla
- Makeiset ja konvehdit, joissa tasainen kuoren paksuus vaikuttaa sekä ulkonäköön että hyllyn vakauteen
Jokainen näistä luokista asettaa erilaisia vaatimuksia samalle ydinalijärjestelmälle. Esimerkiksi jäädytetty uutuussarja asettaa etusijalle verhon nopeuden ja lyhyen asetusajan säiliön kapasiteetin sijaan, kun taas pähkinärypälelinja asettaa etusijalle ilmaveitsivalikoiman, koska itse tuotteet ovat epäsäännöllisiä ja tiheitä. Kun tarkastelemme, mihin luokkaan laitos kuuluu, ennen hihnan leveyden tai tunnelin pituuden määrittämistä, laitekokokeskustelu pysyy todellisen tuotteen pohjalta yleiskäyttöisten lukujen sijaan.
Yleiset pinnoitevirheet ja niiden syyt
Useimmat laatuongelmat, jotka juontavat juurensa laitteiden pinnoittamiseen, jakautuvat muutamiin toistuviin malleihin. Tietyn vian aiheuttaman osajärjestelmän tunnistaminen lyhentää vianmääritysaikaa huomattavasti, koska muutoin käyttäjät yleensä säätävät väärää ohjausta ensin.
| Vika | Todennäköinen syy | Alijärjestelmä tarkistettava |
|---|---|---|
| Epätasainen pinnoitteen paksuus hihnan leveydellä | Väärin kohdistetut tai osittain tukossa olevat ilmaveitsen suuttimet | Ilmaveitsen kokoonpano |
| Himmeä tai raidallinen pintakäsittely | Suklaa malttia ennen kuin pääset verhoon | Karkaisuyksikkö |
| Paljas tai paljas pohja valmiissa tuotteessa | Puuttuva tai väärin säädetty esipohjapassi | Pre-bottomer |
| Tuote tarttuu yhteen ulossyötössä | Riittämätön jäähdytystunnelin viipymäaika | Jäähdytys tunnel length or belt speed |
| Suklaa kerääntyy tuotepohjan ympärille | Liiallinen verhovirtaus suhteessa ilmaveitsen paineeseen | Verhon pää and air knife balance |
Koska nämä viat ilmenevät usein ajoittain mieluummin kuin jokaisessa yksikössä, ongelman kanssa korreloivan vaihdon, tuotetyypin tai ympäristön tilan seuraaminen on yleensä tuottavampaa kuin koneen säätäminen reaktiivisesti yhden liputetun erän jälkeen. Erityisesti ympäristön kosteus ja laitoksen lämpötila voivat muuttaa jäähdytystunnelin suorituskykyä, vaikka kaikki sisäiset asetukset pysyisivät ennallaan, minkä vuoksi jotkin tilat ottavat huomioon huoneolosuhteet tuotteiden laaduntarkastusten ohella kausivaihteluiden aikana.
Usein kysytyt kysymykset
K1: Mitä eroa on enroberilla ja kastokoneella?
Kastokone upottaa tyypillisesti yksittäiset esineet staattiseen tai kevyesti ravistettuun suklaakylpyyn, kun taas enrober on jatkuva järjestelmä, jossa tuote liikkuu suklaaverhon alle verkkohihnalla, jota seuraa ilmaveitsen leikkaus ja oma jäähdytystunneli. Enroberit on rakennettu jatkuvaan, suurien volyymien tuotantoon, kun taas upotuslaitteet sopivat pienemmille tai käsityöläisemmille ajoille.
Q2: Miten pinnoitteen paksuutta ohjataan pinnoituslinjalla?
Pinnoitteen paksuus määräytyy ensisijaisesti ilmaveitsen paineen ja kulman mukaan eikä itse verhovirtauksen mukaan. Verho levittää täyden ylimääräisen pinnoitteen, ja ilmaveitset puhaltavat ylijäämän pois jättäen tavoitepaksuuden, jota voidaan yleensä hienosäätää pienin askelin vastaamaan tuotteen painovaatimuksia.
Q3: Mikä aiheuttaa suklaan kukintaa päällystetyissä tuotteissa?
Kukinta johtuu useimmiten väärästä karkaisusta, lämpötilan vaihteluista jäähdytyksen aikana tai valmiin tuotteen varastoinnista vaihtelevissa lämpimissä ja viileissä olosuhteissa pakkaamisen jälkeen. Se näyttää himmeältä harmaalta tai valkoiselta pintakalvolta, ja vaikka se ei ole elintarviketurvallisuusongelma, sitä käsitellään laatuvirheenä, koska se vaikuttaa ulkonäköön ja rakenteeseen.
Q4: Voiko yksi pinnoituslinja käsitellä useita tuotetyyppejä?
Useimmat linjat voivat käsitellä useita eri muotoisia ja kokoisia tuotteita hihnan leveyden ja jäähdytystunnelin pituuden rajoissa edellyttäen, että pinnoitteen painoa, hihnan nopeutta ja esipohja-asetuksia säädetään ajojen välillä. Laitteiden, joissa on erittäin vaihteleva tuotevalikoima, tulee vahvistaa vaihtoaika ennen tietyn kokoonpanon valitsemista.
Q5: Kuinka pitkä jäähdytystunnelin tulee olla?
Tunnelin pituusvaatimukset riippuvat hihnan nopeudesta ja pinnoitteen tavoitepainosta, sillä paksummat pinnoitteet ja nopeammat hihnan nopeudet lisäävät sekä aikaa, joka kuluu suklaan kovettumiseen täysin ennen kuin tuote saapuu ulossyöttöön. Tämä lasketaan yleensä tarvittavan viipymisajan ja tietyn linjan juoksuhihnan nopeuden yhdistelmästä.