

Kuinka automaattinen suklaamuovauslinja muuttaa kaakaomassan markkinavalmiiksi makeisiksi?
Suklaantuotannon työnkulkua harkitaan uudelleen
Suklaan valmistus on edennyt paljon pidemmälle kuin lieden sulatusastiat ja käsin kaadettavat muotti. Nykyaikainen tehdaslattia on riippuvainen toisiinsa kytketyistä koneista, jotka hallitsevat lämpötilaa, viskositeettia, annostelutarkkuutta ja jäähdytysaikaa tiukoissa toleransseissa. Yksittäinen virhe missä tahansa näistä muuttujista voi jättää erän pintaan himmeitä, epätasaisia kukintoja tai epäjohdonmukaisia napsautuksia rikkoutuessaan.
Tässä artikkelissa tarkastellaan käytännön suunnittelua a suklaan valmistuskone asennuksessa, kiinnittäen erityistä huomiota muovauslinjoihin, levitysjärjestelmiin, temperointiyksiköihin sekä lastujen ja papujen valmistukseen käytettäviin erikoislinjoihin. Tavoitteena on tarjota tehdasinsinööreille, hankintatiimeille ja makeisyrittäjille perusteltu tekninen referenssi markkinointipuheen sijaan.
Ydinkomponentit jaetaan muovauslinjoilla
Lopputuotteen muodon eroista huolimatta useimmat suklaan muovauslinja kokoonpanoilla on yhteinen alajärjestelmien selkäranka. Jokaisen ymmärtäminen auttaa vertailtaessa laitteiden teknisiä tietoja.
- Sulatus- ja pitosäiliö vaipallisella lämmityksellä tasaista nestemäistä suklaata varten
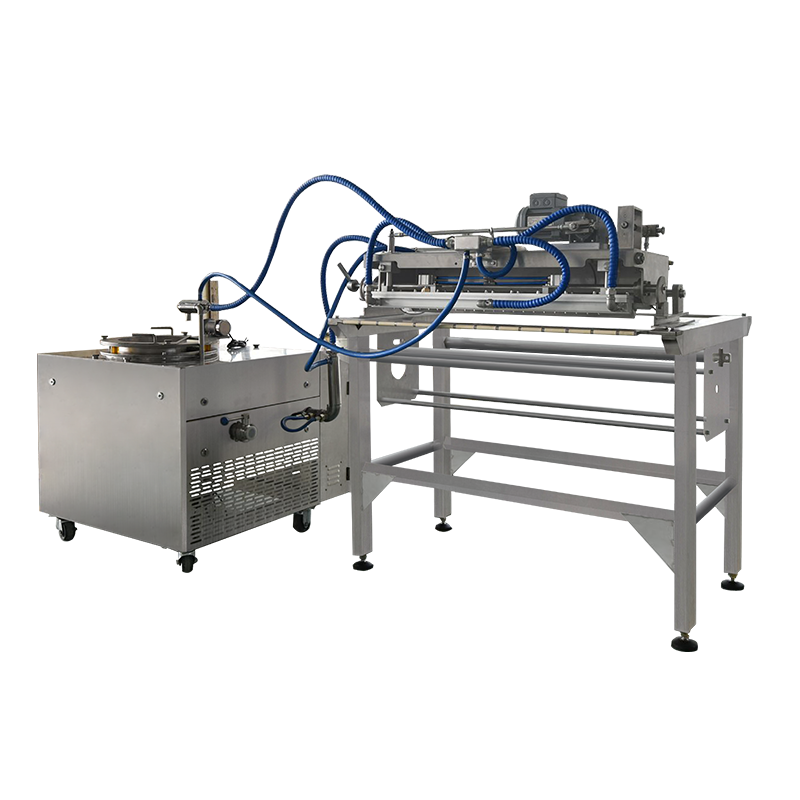
- Temperointiyksikkö, joka hoitaa kaakaovoin kiteitä ennen muovausta
- Sijoituspää, joka mittaa tarkat tilavuudet onteloihin
- Tärinäpöytä vapauttamaan jääneet ilmakuplat
- Jäähdytystunneli porrastetuilla lämpötilavyöhykkeillä
- Muotista purkaminen ja kuljetusosien syöttö pakkauksiin
Jokainen vaihe on vuorovaikutuksessa seuraavan kanssa. Esimerkiksi karkaisuyksikkö, joka kulkee hieman tavoitteen ulkopuolella, tuottaa suklaata, joka näyttää hienolta muottiin mentäessä, mutta kehittyy kalkkimaista kukintaa hyllylle viikkoa myöhemmin.
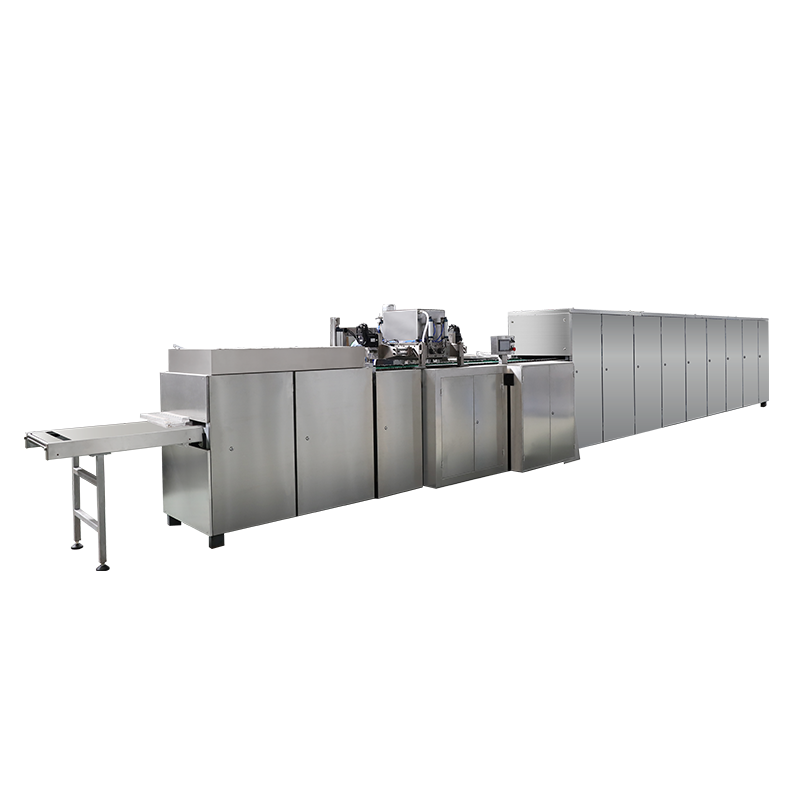
Automaattisen Q11-suklaamuovauslinjan sisällä

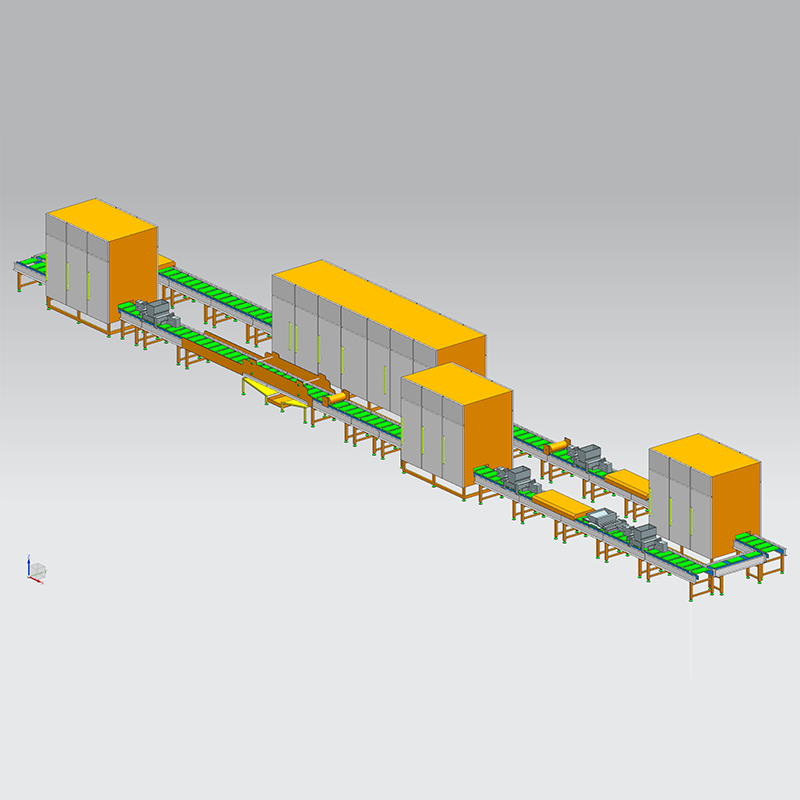
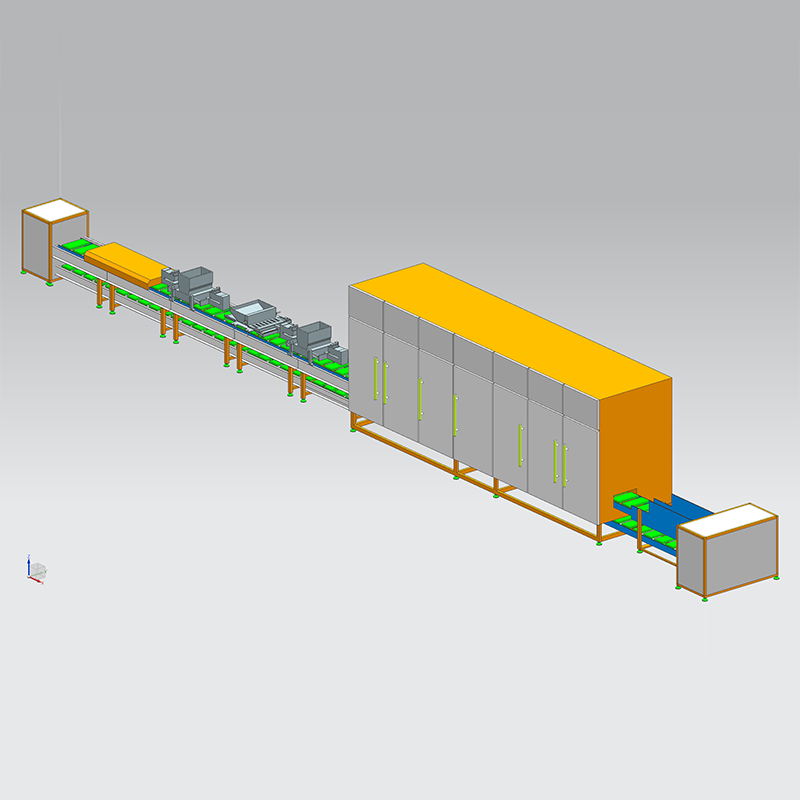
The Q11 automaattinen suklaamuovauslinja edustaa laiteluokkaa, joka on suunniteltu jatkuvaan, monivaiheiseen muovaukseen eikä erätuotantoon. Sen sijaan, että käyttäjät kaataisivat suklaata käsin tarjottimille, linja synkronoi laskemisen, tärinän, jäähdytyksen ja irrotuksen yhdeksi automatisoiduksi jaksoksi.
Miksi syklin synkronointi on tärkeää
Jos jäähdytystunneli kulkee nopeammin kuin saostuspää pystyy täyttämään muotteja, muodostuu pullonkauloja ja tunneliin liian pitkät tuotejonot, jotka jäähdyttävät pintaa. Jos saostuminen ylittää jäähtymisen, tangot poistuvat tunnelista vielä pehmeinä keskeltä. Hyvin viritetty linja pitää nämä vaiheet tasapainossa säädettävien kuljetinnopeuksien ja vyöhykekohtaisen lämpötilasäädön ansiosta.
| Vaihe | Tyypillinen toiminto | Yhteinen säätöalue |
|---|---|---|
| Tallettaminen | Täyttää muotin ontelot temperoidulla suklaalla | Tilavuus laukausta kohti, annostusnopeus |
| Tärinä | Poistaa ilmataskut ennen jäähtymistä | Taajuus ja kesto |
| Jäähdytystunneli | Kiinteyttää suklaata vaiheittain | Vyöhykkeen lämpötila, hihnan nopeus |
| Muotin purkaminen | Vapauttaa valmiit kappaleet muoteista | Flex-kulma, irrotusajoitus |
Tämän rakenteen ympärille rakennettuja linjoja käytetään yleisesti kiinteisiin tankoihin, täytettyihin kuoriin ja muotoiltuihin uutuuskappaleisiin, koska muottipalat voidaan vaihtaa ilman koko järjestelmän uudelleensuunnittelua.
Tarkka annostelu suklaatalletuskoneella
Talletusvaiheessa tuotteen johdonmukaisuus voitetaan tai menetetään usein. A suklaatalletuskone käyttää mitattuja mäntiä tai pumppuja vapauttamaan kontrolloidun määrän temperoitua suklaata kuhunkin onteloon, ja pienet vaihtelut yhdistyvät tässä nopeasti tuhansien yksiköiden välillä vuoroa kohden.
Annostelun tarkkuuteen vaikuttavat tekijät
- Säiliöön tulevan suklaamassan viskositeettisakeus
- Suuttimen kuluminen ja puhtaus vaikuttavat virtauksen tasaisuuteen
- Männän tai pumpun kalibrointipoikkeama pitkien tuotantoajojen aikana
- Ympäristön lämpötilan vaihtelut laskeutumispään lähellä
Käyttäjät suorittavat tyypillisesti näytepalojen painotarkistuksia säännöllisin väliajoin sen sijaan, että luottaisivat pelkästään tilavuusasetuksiin, koska suklaan tiheys vaihtelee hieman lämpötilan ja kaakaovoipitoisuuden mukaan.
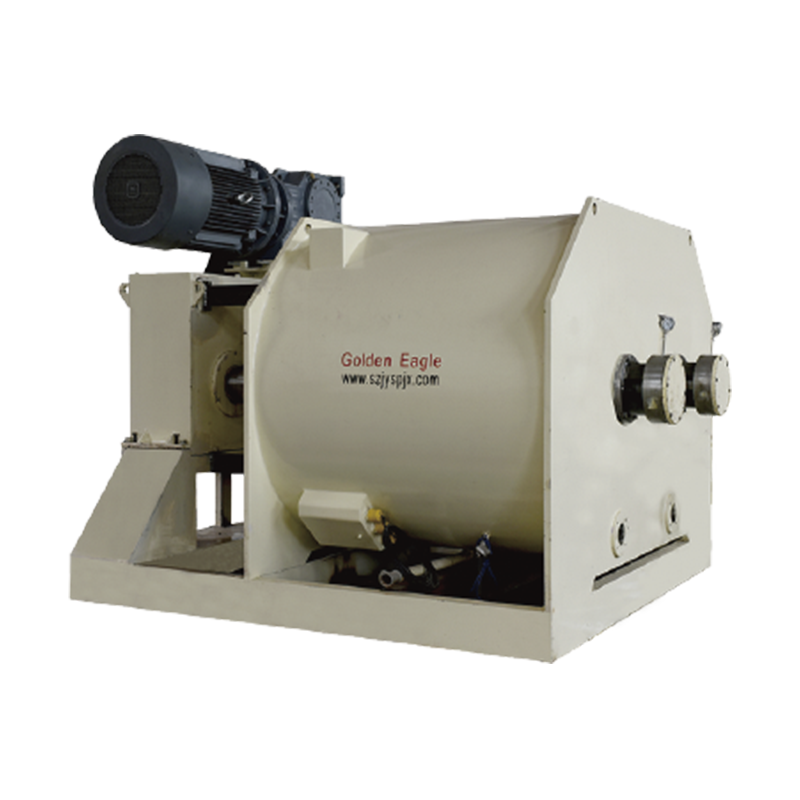
Automaattisen suklaan temperointikoneen rooli
Karkaisu on luultavasti teknisesti vaativin vaihe koko prosessissa. An automaattinen suklaan temperointikone ohjaa sulan suklaan hallitun jäähdytys- ja uudelleenlämmityssyklin läpi niin, että kaakaovoi muodostaa vakaita kiderakenteita epävakaiden satunnaisen sekoituksen sijaan.
Oikein temperoidulla suklaalla on kiiltävä pinta, puhdas napsahdus, kun se rikkoutuu, ja se kestää rasvankukinnan varastoinnin aikana. Huonosti temperoitu suklaa voi näyttää hyväksyttävältä valmistuspäivänä, mutta siihen muodostuu harmaa, juovainen pinta muutamassa päivässä.
Yleiset karkaisusäädöt
| Oire | Todennäköinen syy | Säätösuunta |
|---|---|---|
| Tylsä, raidallinen viimeistely | Riittämätön sekoitus jäähdytysvaiheen aikana | Lisää sekoitusaikaa |
| Hidas irrotus muotista | Kiteisen massan alla | Pidennä jäähdytysjaksoa hieman |
| Paksu, hidas virtaus | Yli kiteytynyt massa | Nosta pitolämpötilaa hieman |
Koska kaakaovoin koostumus vaihtelee toimittajan ja reseptin mukaan, temperointikäyrät ovat harvoin universaaleja. Useimmat tilat hienosäätävät asetukset kullekin reseptille sen sijaan, että käyttäisivät yhtä kiinteää profiilia kaikkialla.
Kuinka suklaalastulinja käsittelee suuria määriä pieniä paloja

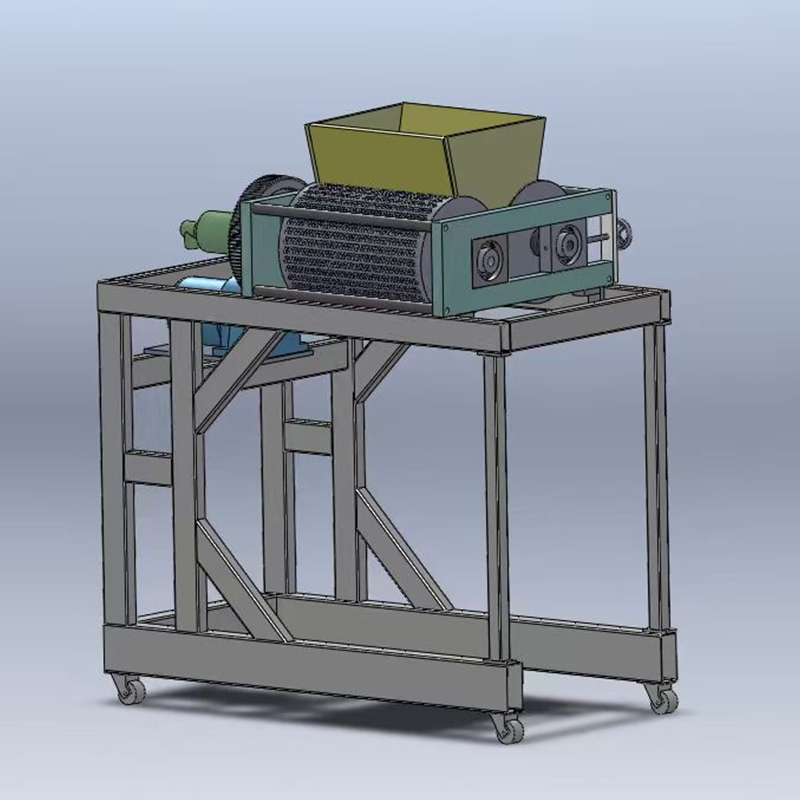
Toisin kuin muovatut tangot, lastut muodostetaan tyypillisesti pisaramuodossa tai suulakepuristetaan suoraan jäähdytyshihnalle ilman yksittäisiä onteloita. A Suklaalastujen linja on suunniteltu suorituskyvyn ja muodon yhtenäisyyden ympärille erittäin suurilla kappalemäärillä minuutissa.
Tärkeimmät seikat sirutuotannossa
- Suuttimen muotoilu määrittää lastun muodon klassisista pudotuspisteistä litteisiin kiekotyylisiin kappaleisiin
- Hihnan nopeus ja jäähdytysilmavirta säätävät lastun lujuutta leikkaus- tai erotusvaiheessa
- Reseptin rasvapitoisuus vaikuttaa siihen, kuinka puhtaasti lastut irtoavat muodostushihnalta
Koska lastuja käytetään usein leivonnaisten inkluusioina, monet linjat on konfiguroitu kestämään hieman korkeampia sulamispisteitä, mikä auttaa palasia säilyttämään muotonsa, kun ne paistetaan keksiksi tai leiväksi sen sijaan, että ne liukenevat kokonaan.
Suklaapapujen tuotantolinjan suunnittelunäkökohdat
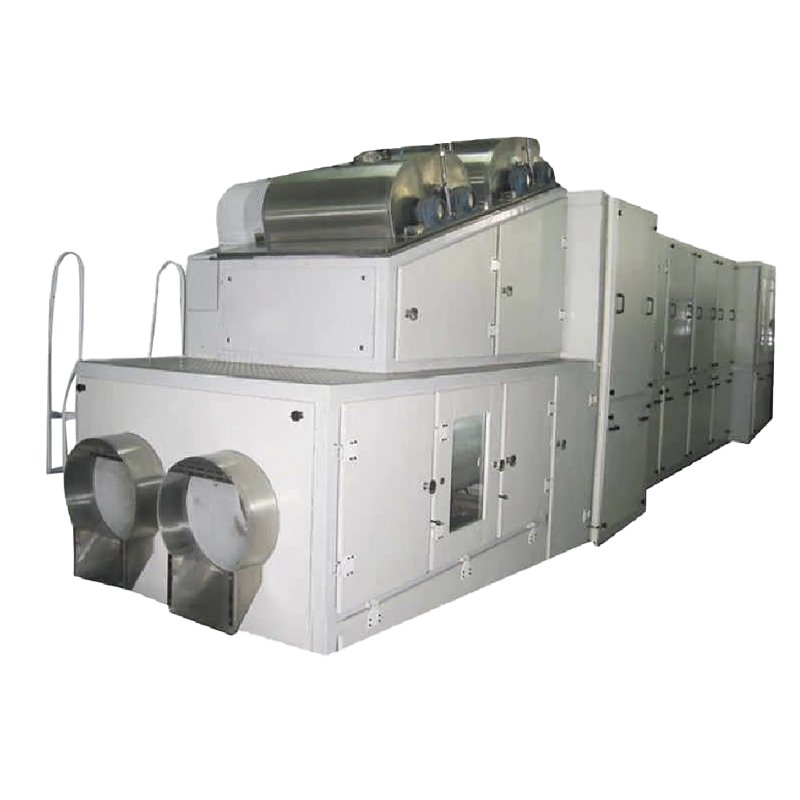
A Suklaapapujen tuotantolinja on suunniteltu pienille, pyöristetyille tai papujen muotoisille paloille, joita käytetään usein itsenäisinä välipaloina tai pähkinöiden ja kuivattujen hedelmien päällysteenä. Näissä linjoissa tyypillisesti integroidaan päällystysrumpu tai enrober-vaihe tavallisen kerrostuksen ja jäähdytyksen lisäksi.
Tyypillinen prosessivirtaus
- Keskiruokinta, jos pavut sisältävät pähkinän, hedelmän tai rapean ytimen
- Päällyste kulkee temperoidun suklaan läpi
- Jäähdytystunneli kuoren asettamiseen
- Kiillotusaste kiiltoa varten, usein kevyellä syötävällä lasiteella
- Lajittelu ja metallintunnistus ennen pakkaamista
Tasainen pinnoitteen paksuus on tässä usein haaste, koska epätasainen rummun pyörimisnopeus voi jättää jotkin pavut ohuiksi ja toiset liian päällysteiksi, mikä vaikuttaa sekä ulkonäköön että yksikköhintaan.
Missä suklaasuihkulähdekone sopii kuvaan
A suklaa suihkulähde kone palvelee aivan eri tarkoitusta kuin yllä olevat tuotantolinjat. Pakatun tuotteen valmistuksen sijaan se on suunniteltu jatkuvaan esillepanoon ja upotussovelluksiin tapahtumissa, hotelleissa ja vähittäismyyntipisteissä, jolloin suklaa pysyy kaadettavissa olevassa lämpötilassa lämmitetyn altaan ja kiertävän kairan läpi.
Temperointivaatimukset ovat täällä löysempiä kuin muovauslinjassa, koska suklaa kulutetaan heti varastoinnin sijaan, mutta tasainen lämmönjako on silti tärkeä, jotta suihkulähteen pohjalla ei palaisi.
Laitekategorioiden vertailu yhdellä silmäyksellä
| Laitteen tyyppi | Ensisijainen lähtö | Core Process Focus |
|---|---|---|
| Q11 automaattinen suklaamuovauslinja | Tangot, kuoret, uutuusmuodot | Tallettaminen, cooling, demoulding |
| Suklaalastujen linja | Leivontalastut, sulkeumat | Nopeasti muodostuva pisara |
| Suklaapapujen tuotantolinja | Päällystetyt pavut, paahdetut makeiset | Pinnoitus ja kiillotus |
| Suklaan suihkulähdekone | Näyttö- ja dippipalvelu | Lämmönpidätys ja kierto |
Tyypillisen muovauslinjatyönkulun visualisointi
Jokainen tämän virtauksen lohko edustaa tarkistuspistettä, jossa voidaan mitata laatua viskositeettilukemista sulatussäiliössä painonäytteenottoon muotista purkamisen jälkeen.
Hygienia- ja laadunvalvontakäytännöt
Suklaalinjat kulkevat elintarvikelaatuisissa ympäristöissä, ja laitesuunnittelu heijastelee sitä. Ruostumattomasta teräksestä valmistetut kosketuspinnat, tiivistetyt laakerit pois tuotealueilta ja puhtaat paikat järjestelmät vähentävät saastumisriskiä erien välillä.
| Ohjauspiste | Yleinen menetelmä |
|---|---|
| Vieraiden esineiden tunnistus | Metallinpaljastin tai röntgenskannaus ennen pakkaamista |
| Mikrobien torjunta | Suunnitellut syväpuhdistusjaksot allergeenien vaihtojen välillä |
| Painon johdonmukaisuus | Automaattinen tarkistusvaakojen näytteenotto linjalla |
| Visuaaliset viat | Kameranäköjärjestelmät ilmoittavat kukinta- tai muotovirheistä |
Oikean linjan valitseminen tietylle tuotestrategialle
Laitteiden valinnassa ei ole niinkään kyse edistyneimmän koneen löytämisestä paperille, vaan enemmän kyvyn sovittamisesta todellisiin tuotevalikoimaan ja volyymitavoitteisiin.
- Erilaisia tankomuotoja tuottavat laitokset hyötyvät muotin joustavuudesta raakanopeuden sijaan
- Leipomoaineosten toimittajat priorisoivat lastujen suorituskyvyn ja muodon yhtenäisyyden
- Päällystetyihin papuihin keskittyneet välipalatuottajat tarvitsevat luotettavan rummun pinnoitteen tasaisuuden
- Majoitus- ja tapahtumayritykset tarvitsevat siirrettävyyttä ja lämmönvarausta automaation syvyyden sijaan
Monet laitokset käyttävät lopulta useampaa kuin yhtä linjatyyppiä rinnakkain, koska patukka-, lastu- ja paputuotteet palvelevat usein erilaisia vähittäismyyntikanavia ja marginaaleja.
Usein kysytyt kysymykset
K1: Mikä saa suklaan muodostumaan valkoisen, pölyisen pinnan muovauksen jälkeen?
Tämä on tyypillisesti rasvakukinta, jonka aiheuttaa epävakaita kaakaovoikiteitä, jotka muodostuvat väärän temperoinnin tai lämpötilan vaihtelun aikana varastoinnin aikana.
Q2: Miten suklaanmuovauslinja eroaa pelkästä tallettajasta?
Tallettaja on yksi vaihe täyden muovauslinjan sisällä. Linja sisältää myös karkaisu-, jäähdytys- ja muotista irrotusvaiheet, jotka toimivat yhdessä synkronoidussa syklissä.
Q3: Voiko sama linja tuottaa sekä lastuja että tankoja?
Yleensä ei ilman merkittävää uudelleenkonfigurointia, koska lastulinjat riippuvat pisaran muodostumisesta, kun taas tankoviivat riippuvat ontelomuoteista ja tärinäpöydistä.
Q4: Miksi päällystetyillä papuilla on joskus epäjohdonmukainen kuoren paksuus?
Epätasainen rummun pyörimisnopeus tai epätasainen suklaan viskositeetti päällystysvaiheiden aikana ovat yleisimpiä syitä.
Kysymys 5: Vaatiiko suklaan suihkulähdekone temperoitua suklaata?
Kevyt temperointi parantaa rakennetta ja juoksevuutta, mutta koska suklaa kulutetaan heti varastoinnin sijaan, vaatimukset ovat vähemmän tiukat kuin muovattujen tuotteiden osalta.