

5 tekijää, jotka on otettava huomioon valittaessa suklaapapujen valmistuskonetta
Johdanto: Miksi konevalinta määrittää suklaapapujen laadun
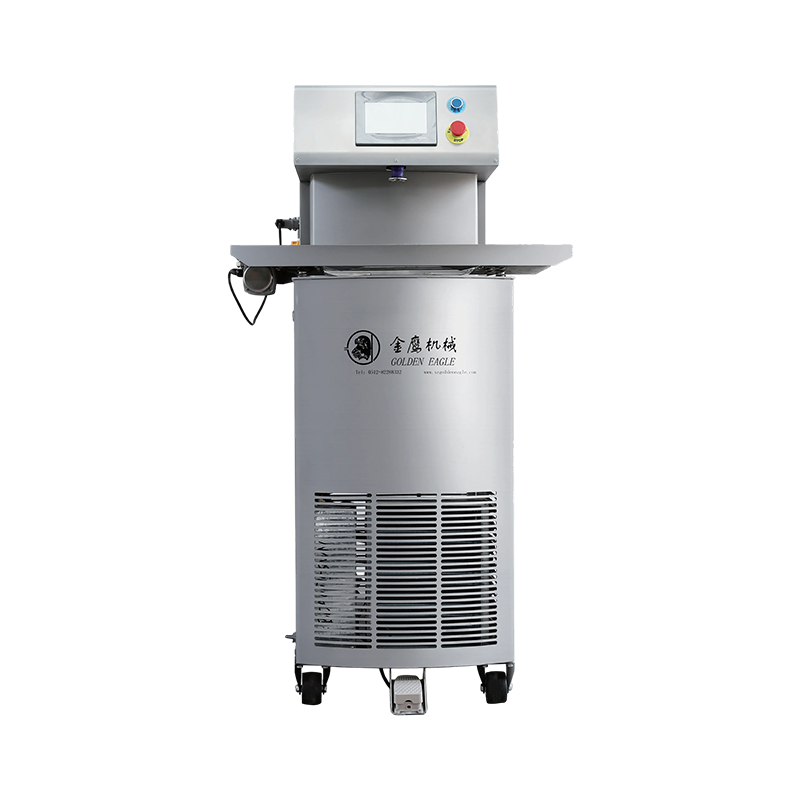
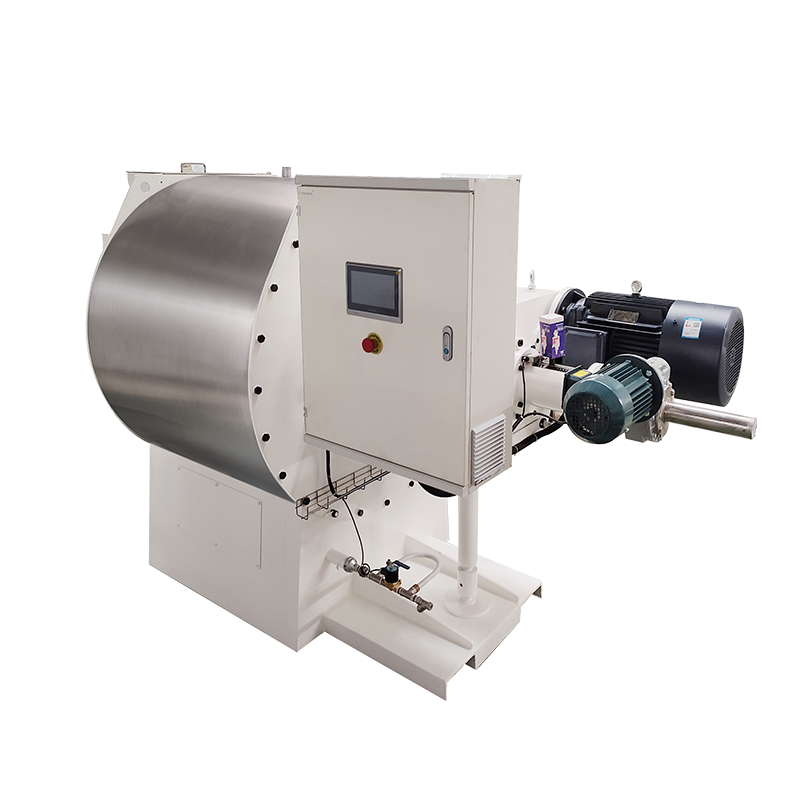
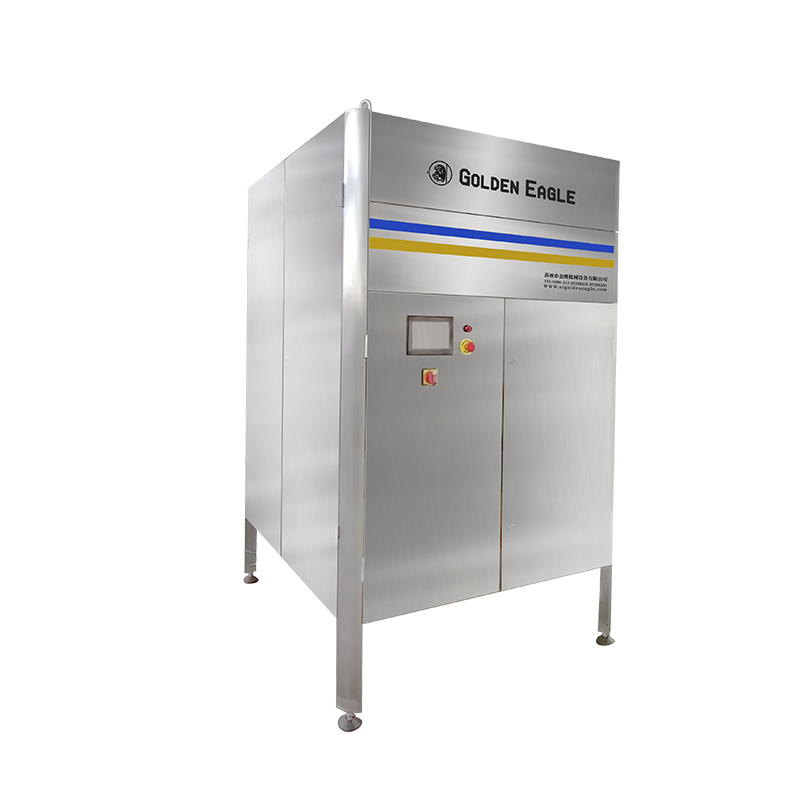
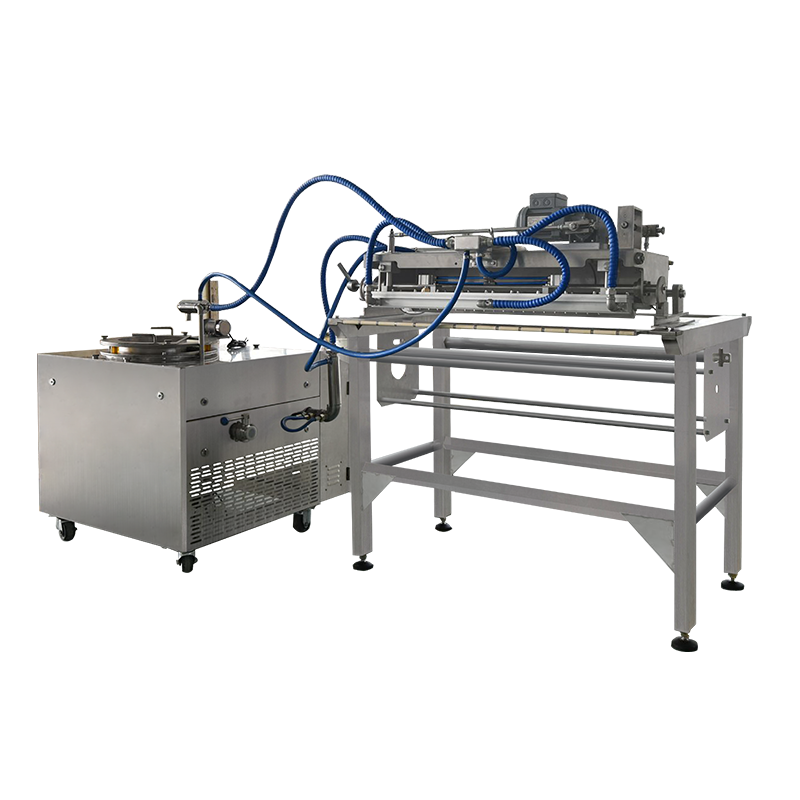
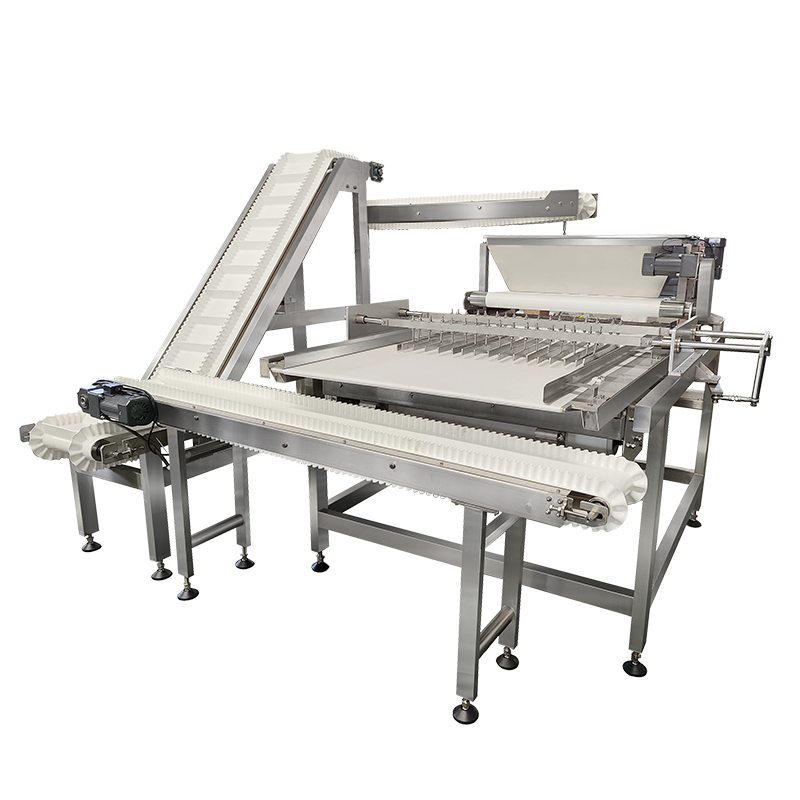
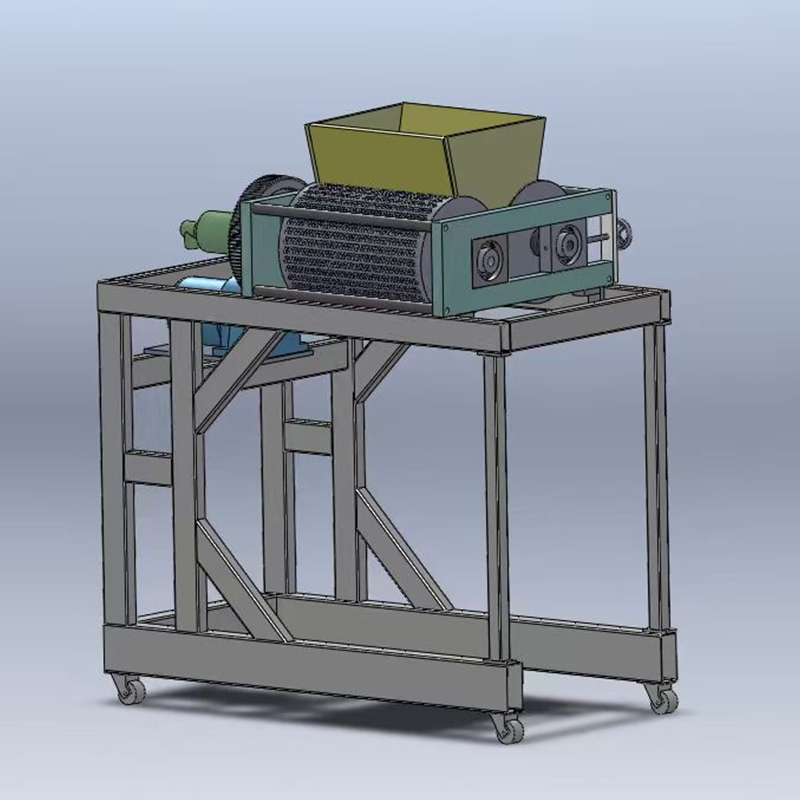
Oikean valinta suklaapapujen valmistuskone Se ei ole pelkkä ostopäätös – se vaikuttaa suoraan tuotannon tehokkuuteen, tuotteiden johdonmukaisuuteen ja käyttökustannuksiin. Aiotpa sijoittaa Automaattinen suklaapapujen tuotantolinja tai a Pienikokoinen suklaapapukone , viiden tärkeän teknisen tekijän ymmärtäminen auttaa sinua välttämään kalliita virheitä. Tämä opas tarjoaa tietoihin perustuvia näkemyksiä kapasiteetin suunnittelusta, ytimen muotoilun tarkkuudesta, automaatiotasoista, energiankulutuksesta ja hygieniasta. Ei tuotemerkkivertailuja – vain suunnitteluperiaatteet ja todelliset suorituskykymittarit.
Tekijä 1: Tuotantokapasiteetti ja skaalautuvuus
Tuotoksen sovittaminen liiketoimintasi vaiheeseen
Tuotantokapasiteetti on ensimmäinen määritettävä parametri. Koneet vaihtelevat 50 kg/h eräkapasiteetista (tyypillisesti Pienikokoinen suklaapapukone yksikköä) 2000 kg/h teollisuuslinjoille. Yleinen virhe on ylimitoitus: kone, jonka nopeus on 500 kg/h ja toimii 30 %:n kuormituksella, johtaa korkeampiin yksikkökohtaisiin energiakustannuksiin (usein 22 % verrattuna 80 %:n kuormaan) ja lisää taajuusmuuttajien kulumista. Sitä vastoin alimitoitus pakottaa ylitöitä siirtymään ja nopeuttaa osien vaihtoa.
Tarkastettavat skaalautuvuusominaisuudet
- Modulaarinen rumpurakenne: Mahdollistaa ylimääräisten jäähdytysosien lisäämisen myöhemmin.
- Moottorin vääntömomenttireservi: Koneet, joissa on ≥15 % ylimääräistä vääntömomenttia, käsittelevät reseptimuutoksia (esim. suurempi rasvainen kaakaomassa) pysähtymättä.
- Ohjaa ohjelmiston päivitettävyyttä: Aloitustason yksiköistä puuttuu usein kenttäväyläportteja (Profinet, EtherCAT), joita tarvitaan tulevaa linjaintegraatiota varten.
| Tuotantoasteikko | Tyypillinen kapasiteetti (kg/h) | Suositeltu käyttöteho (kW) | Jalanjälki (m²) |
|---|---|---|---|
| Pieni / Käsityöläinen | 50-150 | 3,0 - 7,5 | 4-8 |
| Keskipitkä / sopimus | 200-600 | 11-22 | 10-18 |
| Teollinen | 800-2000 | 30-90 | 20-45 |
Toiminnassa, joka aikoo kaksinkertaistaa tuotannon kahden vuoden sisällä, koneen valitseminen muuttuvanopeuksisella kairalla ja ylimitoitettu jäähdytystunneli (esim. 25 % pituus) vähentää tulevia investointikustannuksia keskimäärin 34 % jälkiasennuskustannusanalyysien perusteella. Pyydä aina kapasiteettikäyrä mitattuna 75 %:n suhteellisessa kosteudessa ja 26°C:n ympäristön lämpötilassa – monet toimittajat tarjoavat ihanteellisia laboratorio-olosuhteita, jotka ylittävät todellisen suorituskyvyn 12–18 %.
Tekijä 2: Muovauksen tarkkuus ja ytimen johdonmukaisuus
Miksi suklaaytimen muovauskoneen alajärjestelmä on tärkeä
The Suklaaytimen muodostuskone -yksikkö, joka muotoilee nestemäisen suklaan linssimäisiksi pisaroiksi - määrittää painon tasaisuuden, muodon pyöreyden ja kuoren eheyden. Tyypillisellä tuotantolinjalla muotoilun tarkkuus mitataan yksittäisten papujen painojen variaatiokertoimella (CV). Ensiluokkaiset laitteet saavuttavat CV ≤ 1,5 % nopeudella 120 pavua minuutissa, kun taas lähtötason koneet ylittävät usein 3,5 % CV, mikä johtaa ylitäyttöön tai alipainoon.
Kriittiset muotoiluparametrit
- Suuttimen lämpötilan säätö: ±0,5°C tarkkuus estää pyrstön muodostumisen (kierteiset päät) ja epätäydellisen katkaisun.
- Männän tai hammaspyöräpumpun vasteaika: Sen tulisi olla <40 ms nopeilla linjoilla pisaratahrojen välttämiseksi.
- Veitsen tai lankaleikkurin geometria: Kuperat terät vähentävät tuotteen vääristymistä leikkauksessa.
Yksi 14 keskikokoisen laitoksen tuotantotarkastus osoitti, että päivittäminen tavallisesta pyörivästä leikkurista servokäyttöiseen giljotiinijärjestelmään vähensi painon vaihtelua 4,1 %:sta 1,8 %:iin ja vähensi luovutusta (tuoteylimäärä pakkauksessa) 2,3 % koko suklaan massasta, mikä vastaa 23 kilon säästöä 1 000 tuotettua kiloa kohden. a Suklaan linssien valmistuskone , tarkista myös linssin muotoprofiili: hyvin suunniteltu muottiton muotoinen muodostaa sileän, hieman kuperaisen muodon ilman ekvatoriaalista saumaa, kun taas halvat yksiköt jättävät näkyvän jakoviivan, joka halkeilee karkaisun aikana.
Tekijä 3: Automaatiotason ja ohjauksen integrointi
Puoliautomaattisesta täysautomaattisesta suklaapapujen tuotantolinjasta
Automaatio vaikuttaa suoraan työvoimakustannuksiin, toistettavuuteen ja tietojen jäljitettävyyteen. Puoliautomaattinen linja vaatii tyypillisesti käyttäjän säätämään karkaisukäyriä ja käynnistämään/pysäyttämään Suklaan linssien valmistuskone manuaalisesti. Sitä vastoin täysin Automaattinen suklaapapujen tuotantolinja integroi PLC:n (ohjelmoitava logiikkaohjain) HMI:hen (ihmisen ja koneen liitäntä), reseptien hallinnan ja etävalvonnan.
Vertailevat automaatiokomponentit
- PLC-tyyppi: Teollisuusluokan yksiköt (esim. Siemens S7-1200 tai vastaava) tarjoavat tikkaat logiikan mukautetuille sarjoille.
- Anturin palaute: Vähintään kolme RTD-anturia (tulo, tunnelin keskiosa, ulostulo) suljetun jäähdytyksen ohjaamiseen.
- Reseptin säilytys: Vähintään 50 reseptiä säädettävillä parametreilla: muovauspaine (2-6 bar), tunnelin ilmannopeus (0,5-3 m/s) ja pinnoitusrummun nopeus.
22 makeistehtaan tiedot osoittavat, että siirtyminen manuaalisesta pavunmuodostuksesta täysin automaattiseen pavunmuodostukseen vähentää tuotteen luovuttamista 1,8 % ja lyhentää vaihtoaikaa 45 minuutista 9 minuuttiin reseptivaihtoa kohden. Lisäksi automaattiset koneet, joissa on ennakoivat huoltohälytykset (värähtelyn valvonta muovauspäässä), vähentävät suunnittelemattomia seisokkeja 63 % kolmen vuoden aikana. Kun arvioit toimittajaa, pyydä ohjausarkkitehtuurikaaviota – hajautetun I/O-järjestelmän puute tarkoittaa usein kallista uudelleenjohdotusta tulevia linjalaajennuksia varten.
Automaatiotasojen vertailu
| Automaatiotaso | Kuljettajan väliintulo (vuoroa kohden) | Erän johdonmukaisuus (vakiokehittäjä) | Tiedon kirjaus |
|---|---|---|---|
| Manuaalinen | Jatkuvat säädöt | ±3,2 g / 100 papua | Ei mitään |
| Puoliautomaattinen | 5-8 interventiota | ±1,5 g / 100 papua | Paikalliset trendit |
| Täysin automaattinen | ≤1 interventio | ±0,6 g / 100 papua | Pilvi OPC UA |
Tekijä 4: Energiatehokkuus ja pitkäaikainen huolto
Piilokustannukset jäähdytys- ja pneumatiikassa
Energiankulutus a suklaapapujen valmistuskone hallitsee kolme alajärjestelmää: jäähdytystunneli (40-50 % kokonaismäärästä), karkaisuyksikkö (25-30 %) ja paineilma katkaisun muodostamiseen (15-20 %). Linjalla, joka kulkee 16 tuntia/vrk, 0,2 kWh:n ero tuotekiloa kohti merkitsee 5 600 dollarin vuotuista säästöä (0,11 dollaria/kWh) 100 kg/h kapasiteettia kohti.
Tehokkuusmittarit pyydettäessä
- Ominaisenergiankulutus (SEC): Pitäisi olla ≤ 0,45 kWh/kg koneille > 300 kg/h; pieni mittakaava voi nousta 0,65 kWh/kg kiinteiden häviöiden vuoksi.
- Kylmäaineen tyyppi: R290 (propaani) tarjoaa 12 % korkeamman suorituskertoimen kuin R134a, mutta vaatii turvallisuustodistukset.
- Vaihtuvanopeuksiset tuulettimet: Vähennä tunnelin energiankäyttöä 35-50 % osittaisissa kuormitustilanteissa.
Huoltovälit vaihtelevat suuresti: hyvin suunniteltu muovauspää, jossa on keraamipinnoitetut männät, voi toimia 8 000 tuntia ennen tiivisteen vaihtoa, kun taas yleiset yksiköt tarvitsevat huoltoa 1 200 tunnin välein. 31 koneen huoltolokien perusteella polymeerilaakereiden korvaaminen öljyllä kyllästetyllä pronssilla linssinleikkuurummussa pidentää MTBF-aikaa (vikojen välinen keskimääräinen aika) 1 800 tunnista 7 500 tuntiin. varten Pienikokoinen suklaapapukone käyttäjille, helpon pääsyn antaminen muotoiluun ja ilman työkaluja sisältäviin puhdistuspaneeleihin alentaa tuntityökustannuksia 40 %.
Tekijä 5: Hygieniastandardit ja materiaalien yhteensopivuus
Elintarviketurvallisuuden noudattaminen ilman kompromisseja
Suklaa on vähän kosteaa ruokaa, mutta rasvajäämät ja sokeripöly aiheuttavat hygieniariskejä. Yhteensopiva Suklaaytimen muodostuskone on täytettävä EHEDG (European Hygienic Engineering & Design Group) -ohjeet tai vastaavat. Tärkeimmät suunnitteluominaisuudet ovat: kaikki tuotteen kosketuspinnat vähintään 304 ruostumatonta terästä (316 litraa happamille tai suolapitoisille resepteille), sisäiset säteet ≥ 6 mm bakteeriloukkujen estämiseksi ja ei sokeita reikiä, joihin tahna voi kerääntyä.
Todennettavat hygieniavaatimukset
- Pinnan karheus (Ra): ≤0,8µm kiillotetuille osille, ≤0,4µm muottipuristeille.
- Tiivisteen materiaali: FDA:n hyväksymä silikoni (valkoinen) tai PTFE; Vältä mustaa EPDM:ää, joka voi liuottaa yhdisteitä rasvaiseen suklaaseen.
- Tyhjentyvyys: CIP:n (Clean-in-place) jälkeen koneeseen tulee jäädä alle 10 ml vettä alhaisissa kohdissa.
18 pienimuotoisen prosessorin vertaileva analyysi osoitti, että koneet, joissa ei ole irrotettavaa muotoilulevyä, vaativat 2,7 kertaa enemmän puhdistusaikaa (94 vs. 35 minuuttia) ja niillä oli 3 kertaa korkeammat ATP-puikkolukemat (osoitti jäännösorgaanista ainesta). a Suklaan linssien valmistuskone , kiinnitä erityistä huomiota jäähdytystunnelihihnaan: kiinteät ruostumattomasta teräksestä valmistetut hihnat on helpompi desinfioida kuin kudottu verkko, vaikka verkko tarjoaa paremman ilmavirran. Kompromissi: modulaarinen hihna, jossa on avoimet saranaraot >10 mm, mahdollistaa sekä ilmavirran että manuaalisen puhdistettavuuden.
Pikamateriaalien tarkistuslista
| Komponentti | Hyväksyttävä materiaali | Sopimaton materiaali |
|---|---|---|
| Suppilon sisäpuoli | 304SS (2B viimeistely) | Galvanoitu teräs |
| Muodostava mäntä | 316SS / Keraaminen | Messinki, alumiini |
| Kuljetinhihna (kontakti) | PU-elintarvikelaatu (sininen) | PVC pehmittimillä |
| Tiivisteet | Silikoni, FKM | NBR, EPDM |
Johtopäätös: Päätösmatriisin rakentaminen
Valitsemalla a suklaapapujen valmistuskone on usean tavoitteen optimointi. Luo painotettu tuloskortti käyttämällä yllä olevia viittä tekijää. Esimerkiksi käynnistysyritys voi asettaa etusijalle alhaiset alkukustannukset ja yksinkertaisen puhdistuksen (hygienian) täyden automaation sijaan, kun taas sopimusvalmistaja painottaa muotoilun tarkkuutta ja energiatehokkuutta korkeimpana. Pyydä toimittajilta aina kolmannen osapuolen testiraportteja CV:stä, SEC:stä ja pinnan karheudesta. Muista, että alhaisempi ostohinta kätkee usein korkeammat käyttökustannukset – 10 % paremman muovaustuoton kone maksaa takaisin palkkionsa 14 kuukaudessa 500 kg/päivä tuotannossa. Arvioimalla järjestelmällisesti kapasiteettia, hylsyn muodostusta, automaatiota, energiaa ja hygieniaa varmistat, että sijoituksesi Automaattinen suklaapapujen tuotantolinja tai a Pienikokoinen suklaapapukone tuottaa tasaisen ROI:n vuosia.
Usein kysytyt kysymykset (FAQ)
K1: Mikä on suklaapavun muodostavan pään tyypillinen käyttöikä?
Asianmukaisella huollolla (voitelu 500 tunnin välein ja tiivisteiden vaihto 8 000 tunnin kohdalla) laadukas karkaistusta teräksestä tai keraamisesta muovauspää kestää 15 000–25 000 käyttötuntia. Alemmat yksiköt saattavat olla tarpeen vaihtaa 5 000 tunnin kuluttua leikkausveitsen reunojen kulumisen vuoksi.
Q2: Voidaanko pienikokoinen suklaapapukone myöhemmin integroida täysin automaattiseen linjaan?
Kyllä, jos koneessa on kenttäväylätietoliikenneportti (Ethernet/IP, Profinet tai Modbus TCP) ja sen ohjausohjelmisto tukee ulkoisia reseptikutsuja. Monista pienimuotoisista yksiköistä tämä kuitenkin puuttuu, joten sinun on vahvistettava erikseen toimittajalta. Ei-kommunikoivan koneen jälkiasennus maksaa tyypillisesti 40–60 % alkuperäisestä hinnasta.
Q3: Kuinka usein jäähdytystunneli tulisi puhdistaa tehokkuuden ylläpitämiseksi?
Maito- ja tummasuklaata varten riittää täysi CIP (Clean-in-place) -jakso 120–150 tuotantotunnin välein. Valkosuklaa (korkeampi maitorasva) saattaa vaatia puhdistusta 80 tunnin välein, koska rasvan polymeroituminen tapahtuu nopeammin. Käytä aina syövyttämätöntä, elintarvikekäyttöistä alumiinille hyväksyttyä puhdistusainetta, jos tunnelin evät ovat alumiinipohjaisia.
Kysymys 4: Mikä on vähimmäistilausmäärä mukautetulle Suklaaytimen muodostuskone -suulakkeelle?
Useimmat valmistajat vaativat vähintään 12–24 muotia mallia kohti (8–12 viikon toimitusaika). Jotkut tarjoavat kuitenkin nopean prototyyppien valmistuksen 3D-tulostettujen ruostumattomasta teräksestä valmistettujen suulakkeiden avulla pienille erille (3–5 kappaletta) 2,5 kertaa yksikköhintaan verrattuna. Linssien muotojen muottipesän toleranssin tulee olla ISO 2768-m, jotta papujen halkaisija olisi tasainen.
Q5: Tarkoittaako suurempi linjanopeus aina pienempiä papukustannuksia?
Ei välttämättä. Yli 400 pavun minuutissa tarkkuusservokäyttöjen ja nopeiden ilmaventtiilien kustannukset kasvavat epälineaarisesti. Optimaalinen taloudellinen nopeus useimmille Suklaan linssien valmistuskone mallit ovat 250-350 pavut/min. Tämän lisäksi hylkynopeudet nousevat usein ilman turbulenssista johtuen, mikä vaikuttaa pisaroiden sijoittumiseen, mikä kompensoi suorituskyvyn kasvua.
K6: Voiko sama kone tuottaa sekä tavallisia suklaapapuja että täytettyjä (ydin kuoressa) tuotteita?
Omistettu Suklaaytimen muodostuskone täytettyihin tuotteisiin tarvitaan yksiköitä, joissa on koekstruusiokyky. Tavallinen pavunmuodostuslaite ei voi ruiskuttaa nestettä tai tahnaa. Jos aiot monipuolistaa täytettyjä papuja, valitse alusta alkaen kone, jossa on kaksoissyöttöjärjestelmä ja ydinpumppu – jälkiasennus on monimutkaista ja vähentää usein kapasiteettia 30 %.