

Kuinka suklaapinnoitus-, koristelu- ja kiillotuskoneet saavuttavat virheettömän viimeistelyn
Miksi lopullinen päällystysvaihe määrittää makeisten laadun?
Karkkipatukka, konvekki tai keksi voidaan valmistaa erinomaisista raaka-aineista ja epäonnistua hyllyssä, jos ulkopinta on himmeä, epätasainen tai halkeileva. Makeislinjan viimeistelyvaiheessa tuote joko saa kiiltävän, herkullisen pinnan tai menettää markkina-arvonsa näkyvien vikojen vuoksi. Tämä vaihe sisältää tyypillisesti kolme toisiinsa liittyvää vaihetta: keskustan pinnoittaminen nestemäisellä suklaalla, koristekuvion tai päällysteen lisääminen ja pinnan kiillotus vakaaksi, houkuttelevaksi kiilloksi.
Valmistajat, jotka käsittelevät näitä kolmea vaihetta yhtenä jatkuvana työnkulkuna erillisten yhteen pultattujen koneiden sijaan, raportoivat jatkuvasti vähemmän hylkäyksiä ja ennakoitavampaa tuotantoa. Tässä artikkelissa tarkastellaan, miten kukin vaihe toimii, millä prosessimuuttujilla on merkitystä ja kuinka arvioida laitteet tuotantolinjalle, joka tarvitsee toistettavan ammattimaisen viimeistelyn.
Päällystyslinjan kolme vaihetta
Ennen yksittäisten koneiden vertailua se auttaa erottamaan viimeistelyprosessin erillisiin toiminta-alueisiin. Jokaisella vyöhykkeellä on oma lämpötila-alue, mekaaninen toiminta ja laatutavoite.
| Vaihe | Ensisijainen toiminto | Tyypillinen lämpötila-alue | Laaturiski, jos se ohitetaan |
|---|---|---|---|
| Pinnoite (päällystys) | Levitä tasainen suklaa- tai yhdistekuori keskikappaleen päälle | 29-32 astetta | Paljaat täplät, ohut peitto, jalustavirheitä |
| Sisustus | Levitä sadeviivoja, pisteitä, sulkeumia tai toista väriä | 30-33 astetta C | Epäjohdonmukainen brändäyskuvio, huono visuaalinen erottelu |
| Kiillotus | Rakenna vakaa kiiltokerros ja poista pinnan sameus | Ympäristö, 18-22 astetta | Pilvinen pinta, sormenjäljet, lyhyt hylly |
Jokainen näistä vyöhykkeistä voidaan käsitellä erillisellä koneella, ja tavalla, jolla ne liittyvät kuljetusjärjestelmän kautta, on suora vaikutus linjan nopeuteen ja johdonmukaisuuteen. A suklaa suihkulähde kone käytetään usein vastavirtaan pitämään sulanut suklaa jatkuvassa kierrossa ja vakaassa viskositeetissa ennen kuin se koskaan saavuttaa pinnoiteverhon, mikä vähentää riskiä lämpötilan siirtymisestä enroberiin.
Mitä tapahtuu suklaata sisältävän linjan sisällä
An enrober kone toimii siirtämällä keskikappaleita, kuten keksejä, pähkinöitä, hedelmiä tai muotoiltuja täytteitä, laskevan temperoidun suklaan verhon alle. Verkkohihna kuljettaa tuotteen verhon läpi, sitten pohjapinnoitustelan alle ja lopuksi ilmapuhaltimien tai veitsien läpi, jotka säätelevät vaipan paksuutta. Hihnan nopeus, verhon tilavuus ja ilmavirta ovat kolme muuttujaa, jotka vaikuttavat eniten pinnoitteen painoon.
Enrobing-linjan toiminnalliset ydinalueet
- Syöttöosa: kohdistaa ja jättää keskiosat väliin ennen kuin ne tulevat verhoon
- Verho- ja pohjapinnoitusalue: levittää ensisijaisen suklaakerroksen ylhäältä ja alhaalta
- Yksityiskohtavyöhyke: poistaa ylimääräisen suklaan ja muotoilee pinnoitteen reunaa
- Jäähdytystunneli: asettaa kuoren läpi hallitun lämpötilan pudotuksen
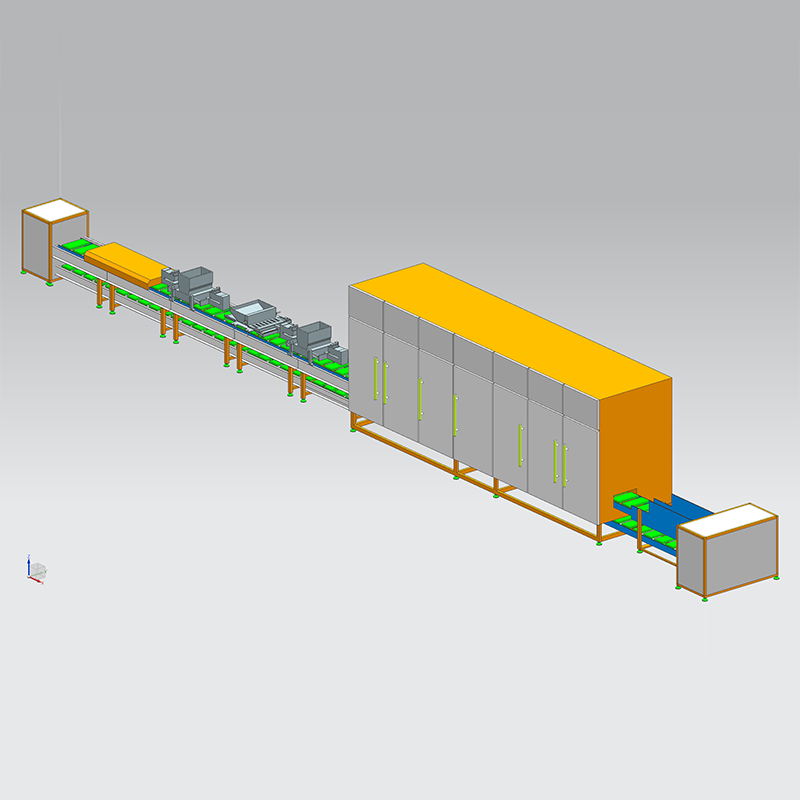
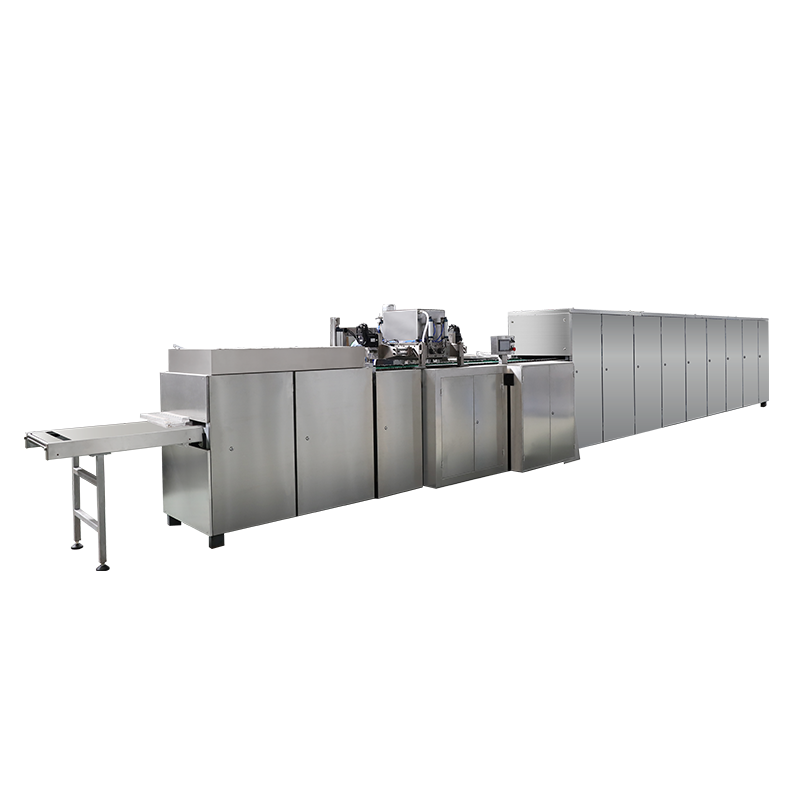
The SJP-sarja Chocolate Enrobing rivi on rakennettu tämän sekvenssin ympärille, ja se yhdistää temperoidun suklaasäiliön, verhopäällystyspään ja jäähdytystunnelin yhdeksi yhdistetyksi linjaksi. Koska säiliö kierrättää suklaata jatkuvasti, siima välttää laskeutumis- ja kuoriutumisongelmat, joita syntyy, kun sulanut suklaa pysyy paikallaan pitkiä aikoja.
Luotettava suklaan välittäminen sulatussäiliön, karkaisuyksikön ja päällystyspään välinen suhde on yhtä tärkeä kuin itse päällystyspää. Jos siirtopumppu tai putkisto antaa suklaan jäähtyä epätasaisesti, verhon viskositeetti vaihtelee ja pinnoitteen paino ajautuu tuotantoajon aikana, vaikka enrober-asetukset eivät koskaan muutu. Tämä on yksi syy, miksi suojauslinjat määritetään yleensä yhdistetyksi järjestelmäksi erillisiksi ostetuiksi komponenteiksi.

Miten päällystys-, koristelu- ja kiillotusvaiheet yhdistyvät
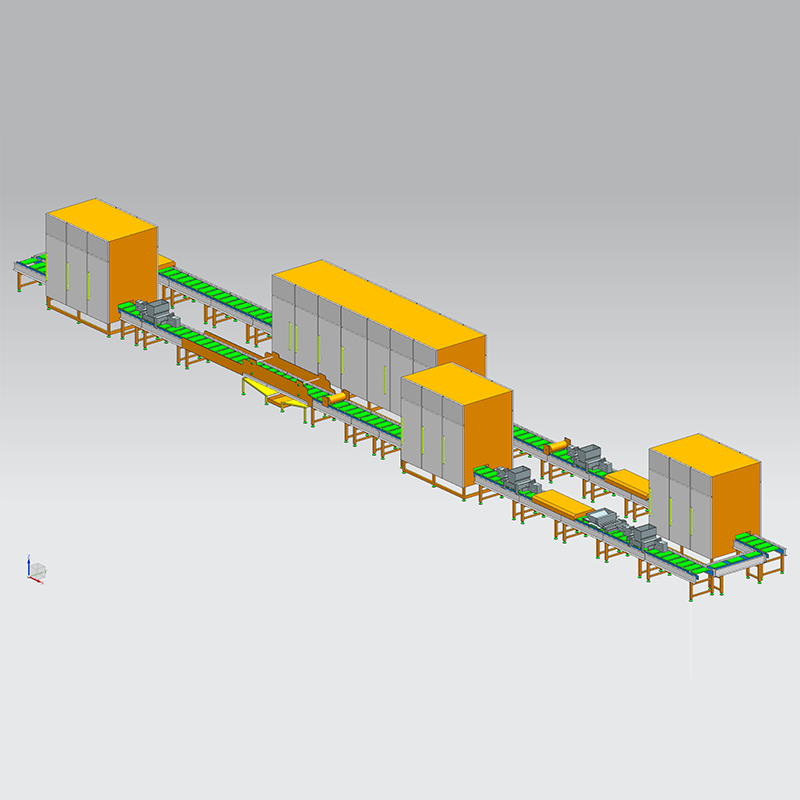
Tuotteen fyysisen virtauksen ymmärtäminen viimeistelylinjan läpi helpottaa laatuongelman alkuperän määrittämistä. Alla oleva kaavio näyttää tyypillisen sekvenssin raa'asta keskikappaleesta kiillotettuun, pakattuun tuotteeseen.
Identiteetin lisääminen koristelun avulla
Kun tuotteelle on asetettu suklaakuori, koristelu antaa sille visuaalisen ilmeen vähittäiskaupan hyllyssä. Tähän voi sisältyä kontrastivärinen sadeviiva, pistekuvioita, hienonnettuja pähkinöitä tai muruja tai painettu kuvio, jossa käytetään värillistä kaakaovoita. Koriste on tehtävä, kun pohjakuori on vielä vastaanottavainen, koska täysin kiteytynyt suklaa ei sitoa kunnolla toista kerrosta.
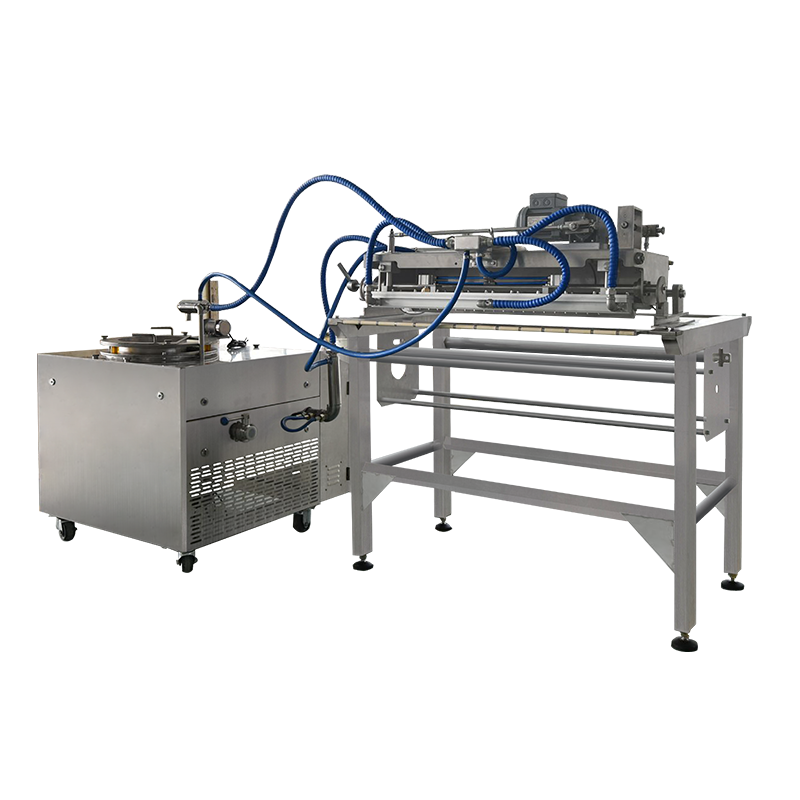
A QLH-sisustuskone sijoitetaan suoraan päällystyslinjan jäähdytystunnelin jälkeen siten, että pohjakuoressa on juuri sen verran pintatarttuvuutta, että koristekerros tarttuu tahriintumatta. Suuttimien etäisyys, linjanopeuden synkronointi pääkuljettimen kanssa ja materiaalin viskositeetti vaikuttavat kaikki siihen, kuinka puhtaalta tuloksena oleva kuvio näyttää.
Tihku- ja pistekuvioiden lisäksi monet viivat käyttävät myös a hihnan pinnoituskone konfiguraatio levittää toinen täysi kerros, kuten värillinen seospinnoite pohjasuklaakuoren päälle, ennen kuin koristelupää lisää hienompia yksityiskohtia. Tämä kerrostettu lähestymistapa on yleinen kausi- tai myynninedistämistuotteissa, jotka tarvitsevat selkeän visuaalisen identiteetin muuttamatta taustalla olevaa reseptiä.

Kiillotus: vaihe, joka määrittää hyllyn valituksen
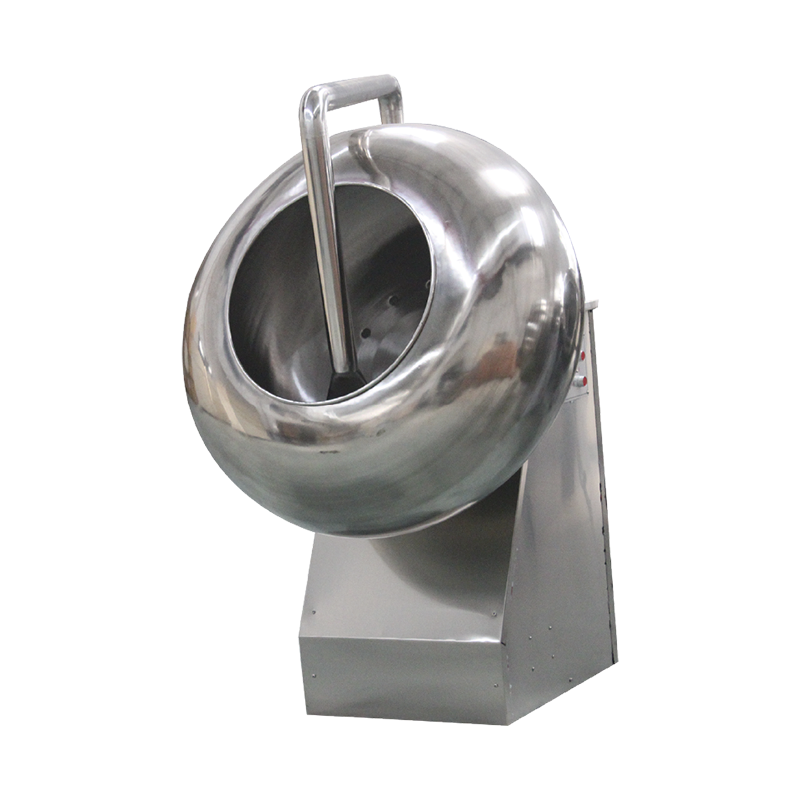
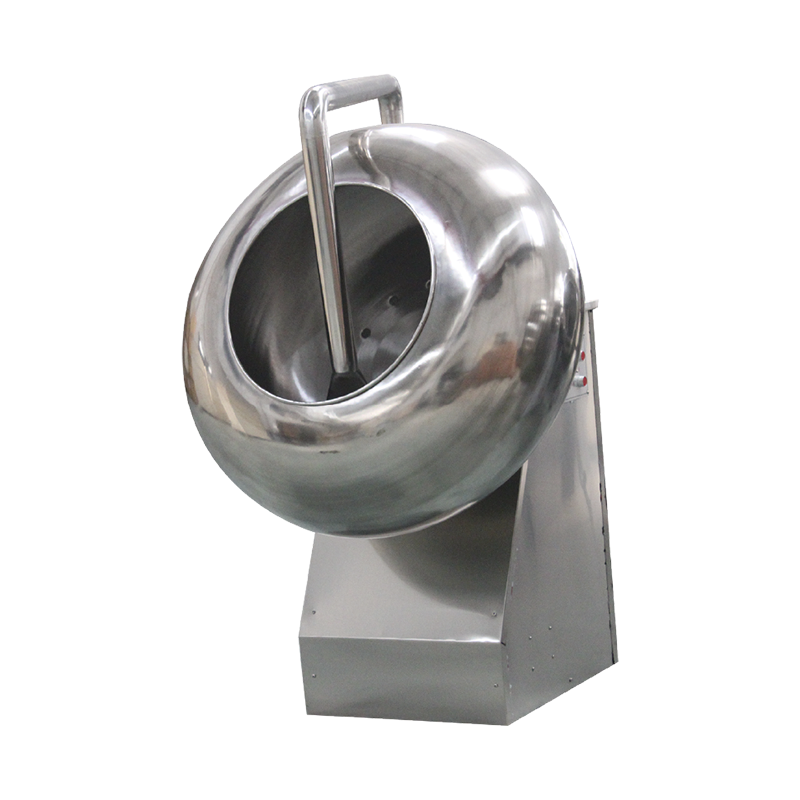
Kiilto on yksi ensimmäisistä asioista, jonka ostaja huomaa, ja se on myös yksi helpoimmin häviävistä laatuominaisuuksista varastoinnin ja kuljetuksen aikana. Kiillotus ratkaisee tämän rakentamalla ohuen, vakaan kalvon päällystetyn tuotteen päälle, useimmiten pyörivällä rumpuprosessilla, joka on periaatteessa samanlainen kuin panorointikoneen karkkia käyttö, jossa tuote rullaa kevyesti samalla kun pieni määrä kiillotusainetta levitetään kontrolloituina annoksina.
A PGJ-sarjan kiillotuskone toimii tyypillisesti viimeisenä mekaanisena vaiheena ennen pakkaamista. Rummun pyörimisnopeus, viipymäaika ja annosteluväli on säädettävä tietyn tuotteen koon ja muodon mukaan, koska ylisuuret tai epäsäännölliset kappaleet kiillotetaan epätasaisesti, jos rummun nopeus asetetaan pienemmälle, tasaisemmalle esineelle.
| Kiillotus Variable | Vaikutus, jos liian alhainen | Vaikutus, jos liian korkea |
|---|---|---|
| Rummun pyörimisnopeus | Epätasainen kiillon jakautuminen | Pintahankaus, halkeilevat reunat |
| Viipymäaika | Epätäydellinen kalvon muodostus | Ylimääräistä kertymistä, tahmea pinta |
| Kiillotus agent dosage | Tylsä, hajanainen viimeistely | Tahmeat palat paakkuuntuvat yhteen |
Tämä vaihe toimii myös yleisenä karkkien päällystyslaitteet pannulle pannulle makeisille kuin suklaalle, mukaan lukien sokeroidut pähkinät ja raketyyliset tuotteet, koska rumpumekanismi ja annosteluperiaate ovat pääosin samat päällystemateriaalista riippumatta.
Laitteiston roolien vertailu yhdellä silmäyksellä
Alla olevassa taulukossa on yhteenveto siitä, kuinka kukin konetyyppi sopii viimeistelyn työnkulkuun, mikä on hyödyllistä suunniteltaessa linjaasettelua tai vianmäärityksessä tiettyä vikaa.
| Laitteet | Sijoitus linjassa | Päälähtö |
|---|---|---|
| Suklaa Enrobing Line | Keskikappaleen muodostamisen jälkeen, ennen jäähdytystunnelia | Tasainen pohjakuoren peitto |
| Sisustus Machine | Jäähdytystunnelin jälkeen, ennen lopullista kovettumista | Kuvio, tihkusade tai toinen värikerros |
| Kiillotus Machine | Viimeinen vaihe ennen pakkaamista | Vakaa kiilto ja pintasuojaus |
Kun asennat uutta viimeistelylinjaa, jätä säädettävä etäisyys jäähdytystunnelin ulostulon ja koristepään väliin. Liian lämpimänä tunnelista lähtevä tuote tahriutuu koristesuuttimen alle, kun taas liian pitkälle jäähtynyt tuote ei ota toista kerrosta puhtaaksi.
Yleiset pintavirheet ja niiden todennäköinen lähde
Useimmat näkyvät pinnoitevirheet voidaan jäljittää yhteen pienestä määrästä prosessimuuttujia. Vian mallin tarkistaminen pelkän vian sijaan osoittaa yleensä vastuullisen vaiheen.
- Harmaan raitoja tai kukinta : liittyy yleensä huonoon temperoinnin hallintaan ennen kuin suklaa saavuttaa verhon, tai lämpötilan vaihteluun varastoinnin aikana pakkaamisen jälkeen
- Ohut tai paljaat laikkuja kuoressa : johtuu usein verhon tilavuudesta, joka on liian alhainen suhteessa hihnan nopeuteen, tai keskiosista, jotka ovat liian kylmiä astuessaan verhoon
- Aaltoilevat tai katkenneet koristeviivat : tyypillisesti synkronointiongelma koristepään ja pääkuljettimen nopeuden välillä
- Himmeä tai hajanainen kiilto kiillotuksen jälkeen : usein jäljitetty kiillotusaineen epäjohdonmukaisesta annostelusta tai rummun nopeudesta, joka ei vastaa tuotteen kokoa
- Tuote tarttuu yhteen kiillotuksen jälkeen : yleensä seurausta liiallisesta kiillotusaineesta yhdistettynä riittämättömään viipymä- tai kuivumisaikaan
Koska nämä vaiheet ovat yhteydessä toisiinsa, kiillotusvaiheessa ilmenevä vika ei aina johdu siitä. Esimerkiksi kuori, joka oli hieman alipinnoitettu pinnoitusvaiheessa, voi jättää pintaan epätasaisen rakenteen, jota mikään kiillotussäätö ei korjaa täysin.
Käytännön huoltotottumuksia tasaisen tuoton takaamiseksi
Viimeistelylaitteet toimivat liikkuvilla hihnoilla, pyörivillä tynnyreillä ja jatkuvasti kiertävällä nestemäisellä suklaalla, jotka kaikki vaativat rutiinihuoltoa tasaisen laadun säilyttämiseksi pitkien tuotantoajojen aikana.
- Puhdista pinnoiteverho ja pohjatela jokaisen työvuoron lopussa estääksesi jäämien kertymisen, jotka muuttavat pinnoitteen painoa ajan myötä
- Tarkista hihnan kireys päällystys- ja jäähdytysosissa viikoittain, koska roikkuva hihna muuttaa viipymisaikaa verhon alla
- Tarkasta koristelusuuttimet päivittäin osittaisten tukkeumien varalta, jotka ovat yleinen ja usein huomiotta jäänyt syy epäjohdonmukaisiin sadekuvioihin
- Kalibroi kiillotusaineen annostelupumppu kiinteän aikataulun mukaan sen sijaan, että odotat näkyvän kiiltoongelman ilmaantumista
- Tukkikarkaisuyksikön lämpötilalukemat, jotta asteittainen ajautuminen voidaan havaita ennen kuin se vaikuttaa koko tuotantoerään
Usein kysytyt kysymykset
Kysymys 1: Mitä eroa on päällystyksen ja panoroinnin välillä pinnoitusmenetelminä?
Enrobing levittää pinnoitteen viemällä tuote nestemäisen suklaan putoavan verhon alle, mikä sopii täyteen, tasaisen kuoren tarvitseviin palasiin. Panorointi levittää pinnoitetta ohuina kerroksina, kun taas tuote rullaa pyörivässä rummussa, mikä sopii pienempiin kappaleisiin tai sovelluksiin, joissa ohuempi, rakennettava kerros on parempi.
Q2: Miten koristelu ajoitetaan suhteessa jäähdytystunneliin?
Sisustus tehdään yleensä pian sen jälkeen, kun pohjakuori on poistunut jäähdytystunnelista, samalla kun pinnassa on vielä hieman tahmeaa. Tämä mahdollistaa koristekerroksen kiinnittymisen ilman, että pohjakuori menettää muotoaan tai koristelu tahrautuu kosketuksessa.
Q3: Miksi kiillotus joskus vähentää kiiltoa sen sijaan, että se parantaa sitä?
Tämä tapahtuu yleensä, kun kiillotusaineen annostus on liian suuri käytettävissä olevaan viipymäaikaan nähden, jolloin jää epätasainen tai tahmea kalvo sileän sijaan. Annosta pienentämällä hieman tai pidentämällä viipymäaikaa ongelma yleensä ratkeaa.
Kysymys 4: Voiko yksi linja käsitellä useita tuotemuotoja ilman suuria muutoksia?
Monet viimeistelylinjat pystyvät käsittelemään kohtuullisen valikoiman muotoja pelkällä hihnan nopeuden ja verhojen äänenvoimakkuuden säädöillä. Merkittävät kappalekoon tai painon muutokset edellyttävät kuitenkin yleensä rummun nopeuden säätämistä kiillotusvaiheessa ja suuttimen korkeutta myös koristeluvaiheessa.
Q5: Mikä aiheuttaa pinnoitteen painon ajautumisen pitkän tuotantojakson aikana?
Asteittainen lämpötilapoikkeama kierrättävässä suklaasäiliössä on yleisin syy, koska viskositeetti muuttuu lämpötilan mukaan jopa kapealla alueella. Säännölliset lämpötilan tarkastukset verhossa, ei vain sulatussäiliössä, auttavat havaitsemaan tämän ennen kuin se vaikuttaa tuottoon.