

Kuinka suunnitella korkeatuottoisia automatisoituja avaimet käteen -linjoja Snickers-, Nougat- ja komposiittiviljapatukoihin
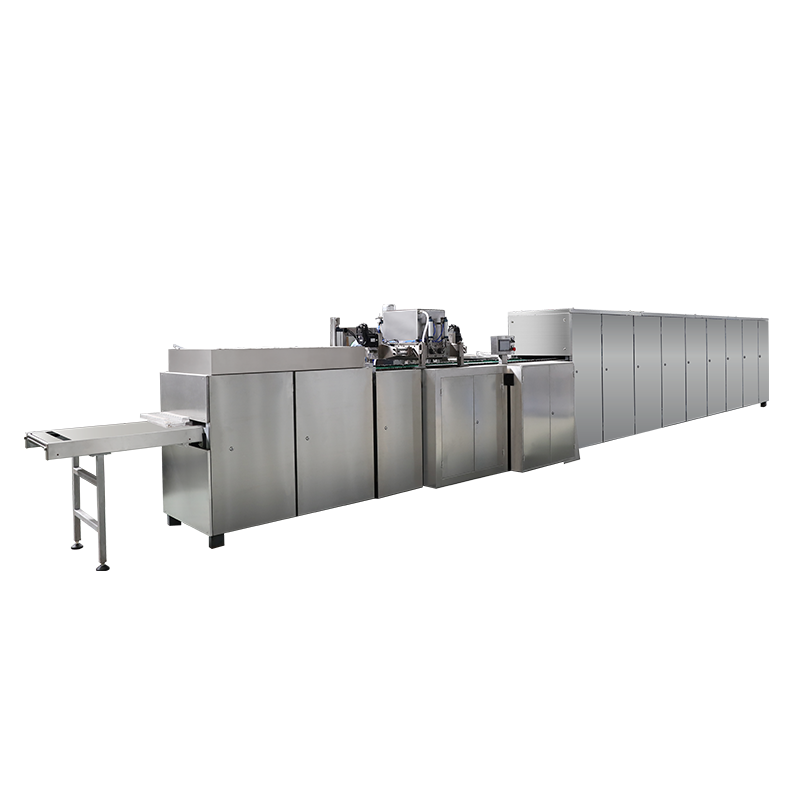
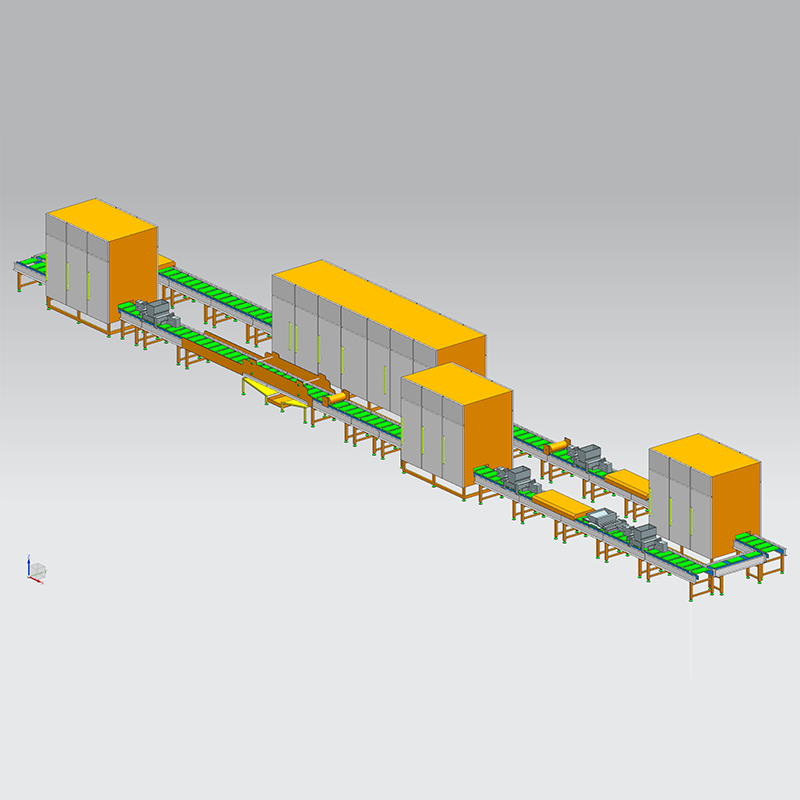
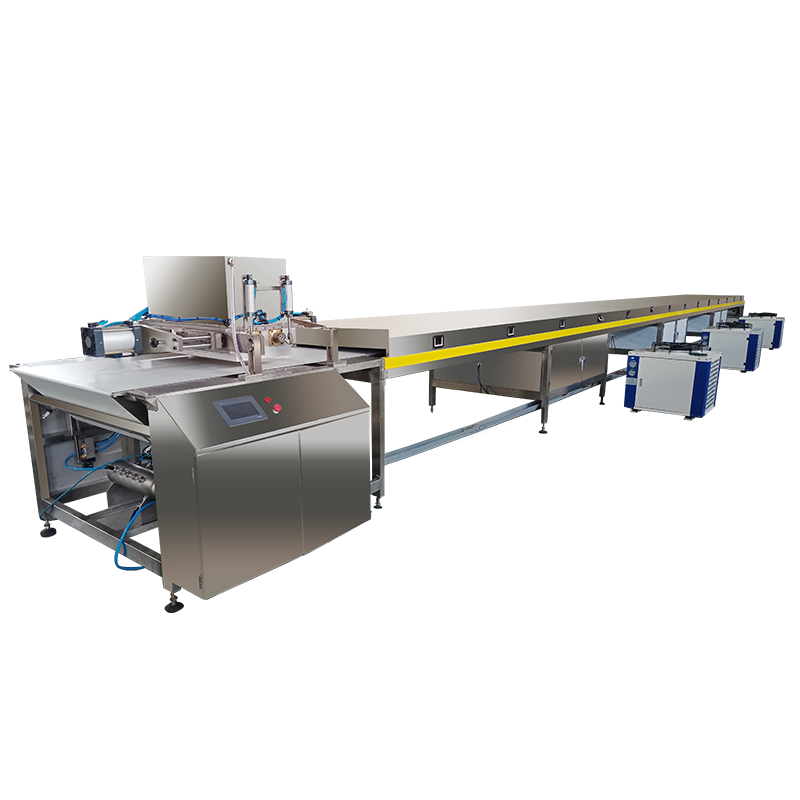
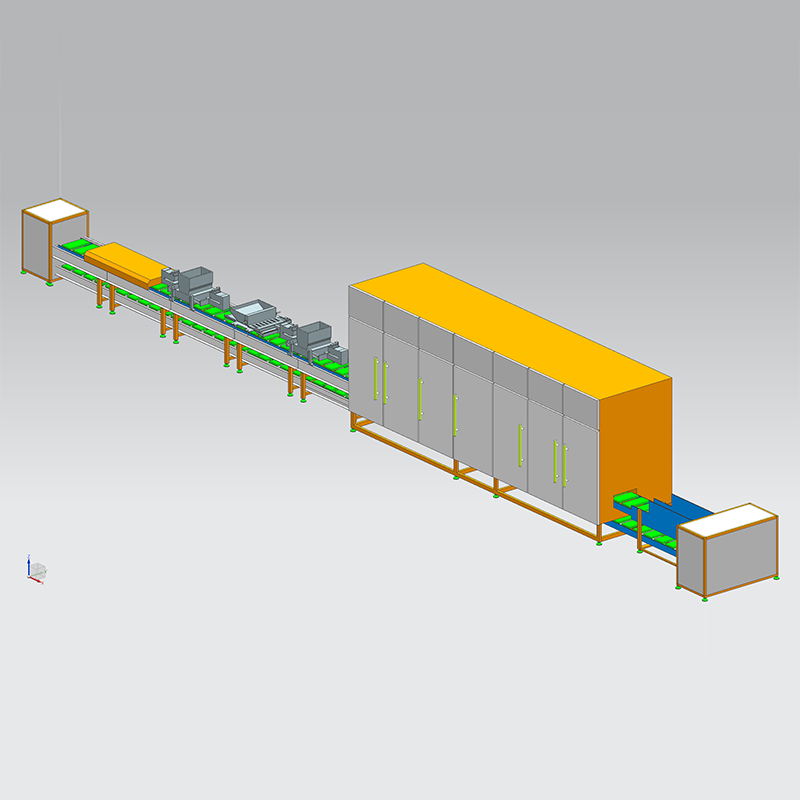
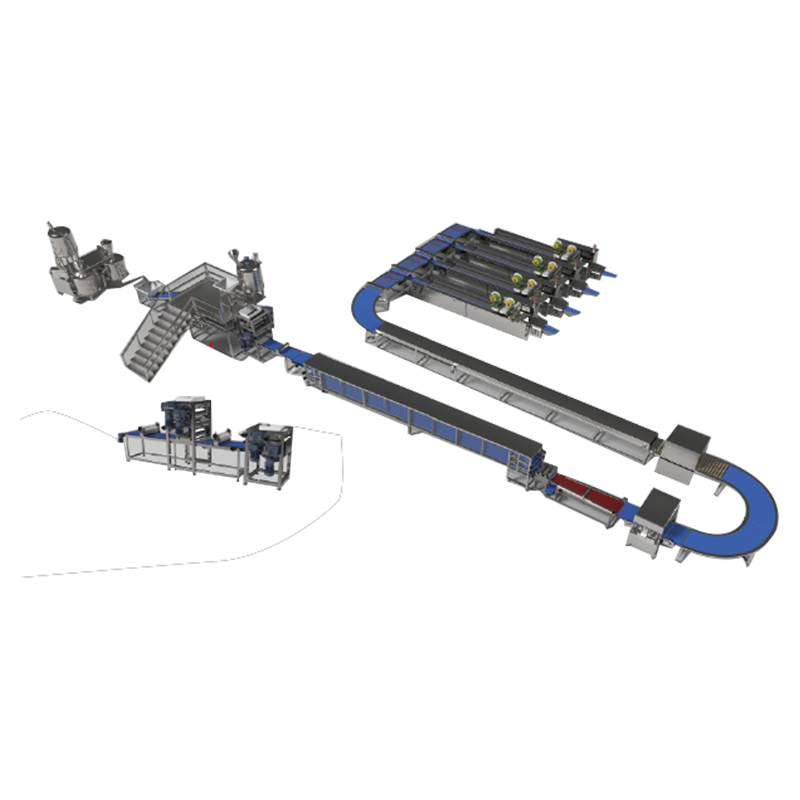
Nykyaikainen makeisten ja välipalojen valmistus vaatii ehdotonta tarkkuutta, lämmönhallintaa ja nopeaa mekaanista synkronointia. Raaka-aineiden prosessointi monikerroksisiksi suklaalevyiksi, hiilihapotetuiksi nougatilevyiksi tai tiiviiksi viljamatriiseiksi vaatii erikoistunutta koneenrakennusta. Täysin integroitu avaimet käteen -ratkaisu siirtää herkät materiaalit massakäsittelyn, jatkuvan ilmastuksen, laattojen muovauksen, monikerroksisen jäähdytyksen, tarkan leikkauksen ja nopean pakkaamisen avulla. Optimoidun snickerin tuotantolinja vaatii syvällistä tietoa termodynaamisesta stabiloinnista ja massavirtausten synkronoinnista, jotta se saavuttaa johdonmukaisesti tarkat geometriset ja painotoleranssit.
Nougat-ilmastussekoittimien termodynamiikka ja mekaaninen suunnittelu
Nougat muodostaa monien legendaaristen komposiittikaramellipatukoiden rakenteellisen ja rakenteellisen perustan. Tunteellisen kevyen mutta sitkeän koostumuksen saavuttaminen riippuu täysin hallitusta mekaanisesta ilmastamisesta. Nougat-ilmastussekoittimet toimivat liuottamalla paineen alaista ilmaa kuumaan, väkevöityyn sokerisiirappimatriisiin yhdistettynä vatkatusaineisiin, kuten munaalbumiiniin tai hydrolysoituihin kasviproteiineihin.
Tekninen haaste on säilyttää vakaa kaasu-nesteemulsio siirapin jäähtyessä ja kiteytyessä. Kehittyneissä sekoittimissa käytetään korkean leikkausvoiman roottori-staattoripään geometriaa, joka on suljettu paineistettuun sekoituskammioon. Sokerisiirappi pumpataan syrjäytyspumppujen kautta kammioon, jossa ruiskutetaan samanaikaisesti suodatettua paineilmaa 3-6 baarin paineilla.
Massanvalmistuksen ja siirapin keittämisen tekniset tiedot
Ennen ilmastusta siirappi on kypsennettävä tarkkaan kuiva-ainepitoisuuteen, tyypillisesti 88-94 prosentin välillä. Jatkuvapatterikeittimet tai ohutkalvohaihduttimet on yhdistetty automaattisiin kosteudenvalvontaantureisiin. Jos kosteusprofiili poikkeaa jopa 0,5 prosenttia, tuloksena oleva nuga on joko liian tahmeaa leikattavaksi tai liian hauras kulkeakseen alavirran telojen läpi.
| Prosessiparametri | Kohdealue | Kriittinen ohjausmekanismi |
|---|---|---|
| Siirapin keittolämpötila | 125-138 celsiusastetta | Moduloivat höyrynsäätöventtiilit |
| Ilmastuskammion paine | 3,5 - 5,0 baaria | Automatisoidut suhteelliset vastapaineventtiilit |
| Roottori-staattorin leikkausnopeus | 250-450 RPM | Taajuusmuuttujakäyttöiset oikosulkumoottorit |
| Lopullinen Nougatin tiheys | 0,65 - 0,85 grammaa kuutiosenttimetriä kohden | Sisäänrakennetut Coriolis-massavirtausmittarit |
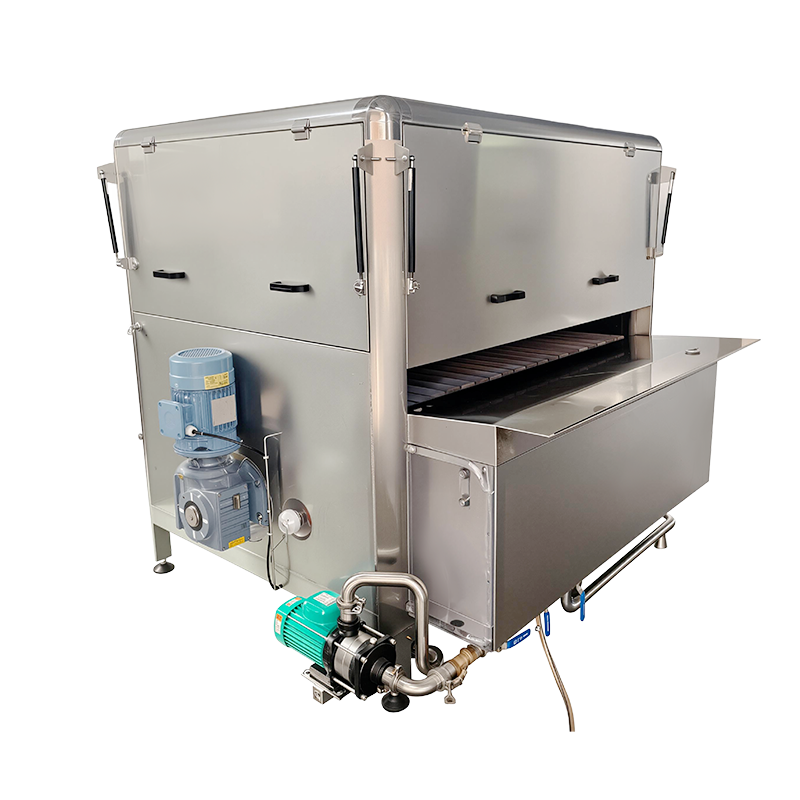
Kun optimaalinen ilmastustiheys on varmistettu inline-antureilla, ilmastettu massa mitataan vaipallisten, karkaistujen putkien kautta ennenaikaisen kovettumisen estämiseksi. Vaipalliset jakelulinjat lämmitetään tarkasti 65 celsiusasteeseen stabiloidun vesikiertosilmukan kautta.
Monikerroksiset candybar-ekstruusio- ja laatanmuodostuslaitteet
Hiilihapotetun nougatin ja keitetyn karamellin muuttaminen erittäin tasaiseksi, monikerroksiseksi levyksi vaatii raskaan laatanmuodostuslaitteiston. Miljoonien tankojen rakenteellinen eheys ja osien tasaisuus riippuvat suoraan näiden massiivisten kalibrointitelojen mekaanisesta tarkkuudesta.
Monikerroksisessa tankokokoonpanossa prosessi alkaa alkuperäisestä laatanmuodostusasemasta. Erikoistunut kaksirullainen suppilo vastaanottaa ilmastetun nougatin. Nämä telat jäähdytetään sisäisesti glykoli-vesikiertosilmukoiden kautta. Nougat puristetaan täydellisen sileäksi, tarkan paksuiseksi levyksi jatkuvalle elintarvikekäyttöiselle kuljetinhihnalle. Telojen pinta on käsitelty tarttumattomilla lasersyövytetyillä mikrotekstuureilla tarttumisen estämiseksi tarvitsematta kemiallisia liima-aineita.
Karamellikerroksen levitysdynamiikka
Kun nougat-peruskerros on muodostettu ja stabiloitu hihnalle, se liikkuu suoraan toissijaisen karamellikerroksen levitysaseman alle. Karamellilla on selviä teknisiä vaikeuksia sen viskoelastisen luonteen ja korkean lämmönkeston vuoksi. Pintapään on levitettävä tasainen, juokseva karamellilevy liikkuvan nougatilevyn poikki lämpötilassa 85–95 celsiusastetta.
Säiliössä on lämmitetty, vaipallinen suppilo, jossa on sisäinen syöttörulla ja säädettävä tarkkuuskaavinterä. Tämän terän korkeutta säätelevät erittäin tarkat servotoimilaitteet, jotka mahdollistavat reaaliaikaiset mikrosäädöt, jotka perustuvat alavirran laserskannausanturien antamiin paksuustietoihin.
Tarkka maapähkinöiden leikkaus- ja levitystekniikka
Välittömästi karamellipinnoituksen jälkeen, kun karamellikerros pysyy lämpimänä ja tahmeana, tuote kulkee volyymin pähkinöiden syöttö- ja puristusjärjestelmän alle. Paahdetut maapähkinät on jaettava karamellimatriisiin tarkkaan avaruudellisesti tasaisesti. Tämä tasaisuus on elintärkeää tasaisen tangon painon ja poikkileikkauksen esteettisyyden kannalta.
- Volumetrinen annostelu: Maapähkinät annostellaan värähtelevästä kuiva-ainessuppilosta, joka on varustettu integroiduilla punnituskennoilla massan ehtymisen seuraamiseksi.
- Gravimetriset tärinäsyöttölaitteet: Taajuusohjattujen värähtelykanavien sarja levittää maapähkinät karamellilevyn koko leveydelle välttäen rakoja tai liiallista klusteroitumista.
- Mekaaninen integrointi: Laatta kulkee sitten kalibroidun kohokuviointitelan ali. Tämä tela painaa maapähkinät varovasti lämpimään karamellikerrokseen lukitseen ne paikoilleen murtamatta pähkinöitä tai vääristämättä alla olevaa nougattikerrosta.
Viljatangon käsittely ja nopeat giljotiinileikkurit
Kun karamellipatukat ovat riippuvaisia sitkeästä karamellista ja hiilihapotetusta massasta, komposiittimuropatukoissa on täysin erilainen materiaaliprofiili. Moderni viljapatukoiden tuotantolinja täytyy käsitellä herkkiä, hauraita jyviä, kaurahiutaleita, kuivattuja hedelmiä ja viskoosia sokerin tai hunajan sideaineita murskaamatta särkyviä komponentteja. Rakenteellisen eheyden säilyttäminen on välttämätöntä, jotta kuluttajat odottavat rapeaa rakennetta.
Sideaine ja kuivat kiviainekset sekoitetaan jatkuvatoimisissa kaksiakselisissa siipisekoittimissa, jotka on konfiguroitu käyttämään mahdollisimman vähän leikkausvoimaa. Sen jälkeen massa siirretään erityiseen matalapaineiseen laatanmuodostajaan. Sen sijaan, että käytettäisiin korkeapaineisia puristusteloja, jotka voivat murskata viljanjyvät, nämä järjestelmät käyttävät useita hellävaraisia kalibrointiteloja. Nämä telat puristavat massan hitaasti yhtenäiseksi matriisiksi, jolla on tasainen tiheys ja paksuus.
Nopeiden giljotiinileikkurien kinematiikka
Kun karamelli- tai murolevy on kulkenut laajennetun monikerroksisen jäähdytystunnelin läpi ja saavuttanut rakenteellisen jäykkyyden, se on leikattava yksittäisiin tankomittoihin. Tämä prosessi on jaettu kahteen erilliseen vaiheeseen: pitkittäisleikkaus ja poikittaisleikkaus. Pitkittäisleikkaus suoritetaan sarjalla erittäin teräviä, pyöreitä pyöriviä teriä, jotka erottavat leveän laatan yhdensuuntaisiksi nauhoiksi.
Leikkausalueen mekaaninen ydin on nopea giljotiinileikkuri, joka suorittaa poikittaisleikkaukset. Nykyaikaisilla linjoilla, jotka kulkevat suurilla kuljetinnopeuksilla, tavallinen kiinteä pystyleikkuri aiheuttaisi tuotteen pinoamista ja murskaa tangot. Siksi insinöörit käyttävät monimutkaista mekaanista mekanismia, joka tunnetaan nimellä lentävä giljotiini.
Edistyneissä giljotiinijärjestelmissä on korkeataajuiset ultraäänianturit, jotta ne eivät tarttuisi terään. Nämä anturit tärisevät terän terää taajuudella 20 kHz tai 35 kHz. Tämä ultraäänivärähtely vähentää kitkaa, eliminoi tahmeiden muodostumisen, varmistaa puhtaat leikkaukset ja minimoi tuotehävikin.
Keksikomponenttien yhdistäminen makeislinjoihin
Monissa edistyneissä välipalamuodoissa rapeat keksipohjat yhdistetään nougat-, karamelli- tai suklaakerroksiin. Tämän sekoituksen saavuttaminen edellyttää jatkuvan teollisen keksinvalmistuskoneen saumatonta yhdistämistä makeislinjaan. Keksikomponentin on vastattava tarkkaa suklaanmuodostuslaitteiston läpimenonopeutta, leveyttä ja suuntausta.
Automaattisen keksien tuotantolinjan integrointi vaatii kehittyneitä ohjausverkkoja, joita tyypillisesti hallitsevat keskeiset ohjelmoitavat logiikkaohjaimet (PLC) ja viestivät nopeiden Industrial Ethernet -protokollien kautta. Jos leivinuunissa tai jäähdytyskuljettimessa tapahtuu nopeusmuutos, alavirran muovaus- ja päällystysjärjestelmien on automaattisesti säädettävä parametrejaan, jotta estetään tuotetukoksia tai rakoja.
Termodynaamiset haasteet keksi- ja makeiskerrosten yhdistämisessä
Keksit tulevat ulos jäähdytyskuljettimista alhaisella kosteuspitoisuudella ja ympäristön lämpötiloilla. Jos lämmin, kostea karamelli- tai nougattikerros asetetaan suoraan kuivan keksin päälle ilman valmistelua, tapahtuu termodynaaminen kosteuden siirtyminen. Ajan myötä keksi imee vettä viereisestä makeismassasta, menettäen rapeutensa ja pehmenemällä, kun taas karamelli kuivuu ja kovettuu.
Tämän ongelman poistamiseksi automatisoidut linjat asentavat ilmastointivyöhykkeitä ja mikroenrobereja niiden väliin nougatin tuotantolinja ja keksien käsittelyjärjestelmät. Mikropäällystäjä levittää keksin pintaan erittäin ohuen suojakerroksen puhdasta kaakaovoita tai rasvapohjaista seospinnoitetta. Tämä suoja sulkee paistetun taikinan huokoisen rakenteen, estää kosteuden siirtymisen ja säilyttää jokaisen kerroksen erilliset rakenteet koko sen säilyvyysajan.
Usein kysytyt kysymykset
Kysymys 1: Kuinka ultraääni giljotiiniterä estää karamellia ja nougatia tarttumasta kiinni nopean leikkauksen aikana?
Ultraäänikiljotiinit käyttävät pietsosähköistä anturia värähtelemään leikkuuterää taajuuksilla 20-35 kHz. Tämä nopea mikrovärähtely luo erittäin matalakitkaisen pinnan, mikä tekee viskoelastisten materiaalien, kuten karamellin ja nougatin, kiinnittymisen terämetalliin lähes mahdottomaksi. Se takaa täydellisen puhtaat pystysuorat leikkaukset, minimoi tuotteen muodonmuutoksen ja eliminoi perinteisten mekaanisten terien puhdistuksessa tarvittavat säännölliset linjapysähdykset.
Kysymys 2: Mikä on painonvaihtelun ensisijainen syy automatisoidussa viljapatukkatuotantolinjassa, ja miten sitä hallitaan?
Painon vaihtelun ensisijainen syy on viljaseosmassan epätasainen irtotiheys ennen puristusvaihetta. Tätä vaihtelua hallitaan asentamalla automaattiset gravimetriset syöttöjärjestelmät ja monipistelaserprofiiliskannerit juuri ennen laatanmuodostajia. Jos skannerit havaitsevat paksuuden tai tiheyden poikkeaman, lähetetään signaali kalibrointitelojen servomoottorien säätämiseksi. Tämä mahdollistaa reaaliaikaiset säädöt tuotteiden painon pitämiseksi 1 prosentin toleranssien sisällä.
Kysymys 3: Miksi monikerroksisen makeispatukkalinjan jäähdytystunneleissa vaaditaan tiukkaa lämpötilavyöhykettä?
Monikerroksinen patukka sisältää komponentteja, joilla on erilaisia lämpöominaisuuksia, kuten nougatia, karamellia, pähkinöitä ja suklaata. Lämpimän patukan räjäyttäminen erittäin kylmällä ilmalla voi aiheuttaa epätasaisen supistumisen, mikä johtaa laatan vääntymiseen, halkeamiin tai suklaarasvan puhkeamiseen. Avaimet käteen -periaatteella varustetuissa jäähdytystunneleissa käytetään erillisiä lämpötilasäädeltyjä vyöhykkeitä, jotka alkavat kohtalaisella jäähdytyksellä karamellin ja nougatin stabiloimiseksi, jota seuraavat kylmät vyöhykkeet rakenteen kiinteyttämiseksi ja loppujen lämmitysvyöhykkeellä, joka nostaa baarin lämpötilan ympäristön kastepisteen yläpuolelle, mikä estää veden kondensoitumisen ennen pakkaamista.
Kysymys 4: Kuinka teollinen keksien valmistuskone synkronoituu karkkipatukan linjan kanssa, jos niiden käsittelynopeudet vaihtelevat?
Synkronointia hallinnoi automatisoitu monitasoinen puskurointi- ja indeksointijärjestelmä. Korkean tarkkuuden valosähköiset sensorit valvovat automaattisen keksien tuotantolinjan suorituskykyä. Jos keksilinja kulkee nopeammin kuin alavirran karkkilinja, ylimääräiset keksit ohjataan väliaikaisiin säilytyspuskureihin. Pää-PLC käyttää vaihtuvataajuisia käyttöjä indeksointikuljettimien nopeuden jatkuvaan säätämiseen varmistaen, että keksit saapuvat tarkasti kohdakkain nougatin ja karamellin levitysasemien kanssa.
Q5: Mitä puhtaanapitomenettelyjä on suunniteltu nykyaikaisiin avaimet käteen -makeisten suulakepuristuslinjoihin?
Nykyaikaisissa avaimet käteen -tuotantojärjestelmissä käytetään kehittyneitä Clean-In-Place (CIP) -järjestelmiä kaikissa massanvalmistus- ja nesteenkäsittelylaitteissa yhdistettynä Design-for-Sanitation -periaatteisiin mekaanisissa koneissa. Muotoilijat, varastointilaitteet ja leikkurit on rakennettu sileillä, avoimilla ruostumattomasta teräksestä valmistettuilla kehyksillä, jotka vastustavat veden kerääntymistä, niissä on IP69K-luokiteltu pesumoottori ja niissä on pikalukitushihnat. Tämän rakenteen ansiosta huoltotiimit voivat puhdistaa ja desinfioida koneet perusteellisesti minimaalisella seisokkiajalla, mikä varmistaa kansainvälisten elintarviketurvallisuusstandardien täydellisen noudattamisen.