

Kuinka edistyneet saostus- ja muovauslinjat mittaavat makeisten valmistusta
Teolliset makeisten muotoilujärjestelmät
Makeisten suurivolyymituotanto vaatii ehdotonta tarkkuutta, lämmönhallintaa ja mekaanista luotettavuutta. Modernin teollisen suklaanjalostuksen keskiössä ovat automatisoidut järjestelmät, jotka on suunniteltu muuttamaan nestemäinen suklaamassa strukturoiduiksi, temperoiduiksi ja täydellisesti annosteltuiksi lopputuotteiksi. Käsitteletpä sitten kiinteitä lohkoja, monimutkaisia täytettyjä konvehteja, minipisaroita tai sokerikuorillisia linssejä, tuotantolaitosten on käytettävä erityisiä muotoilukokoonpanoja, jotta saavutetaan yhtenäisyys miljoonien yksiköiden välillä päivässä.
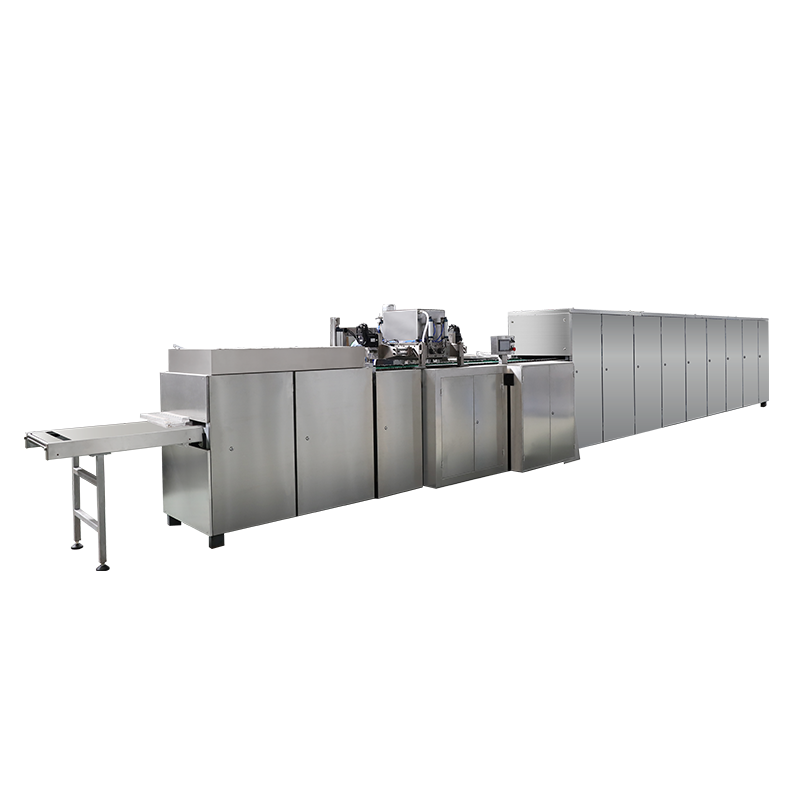
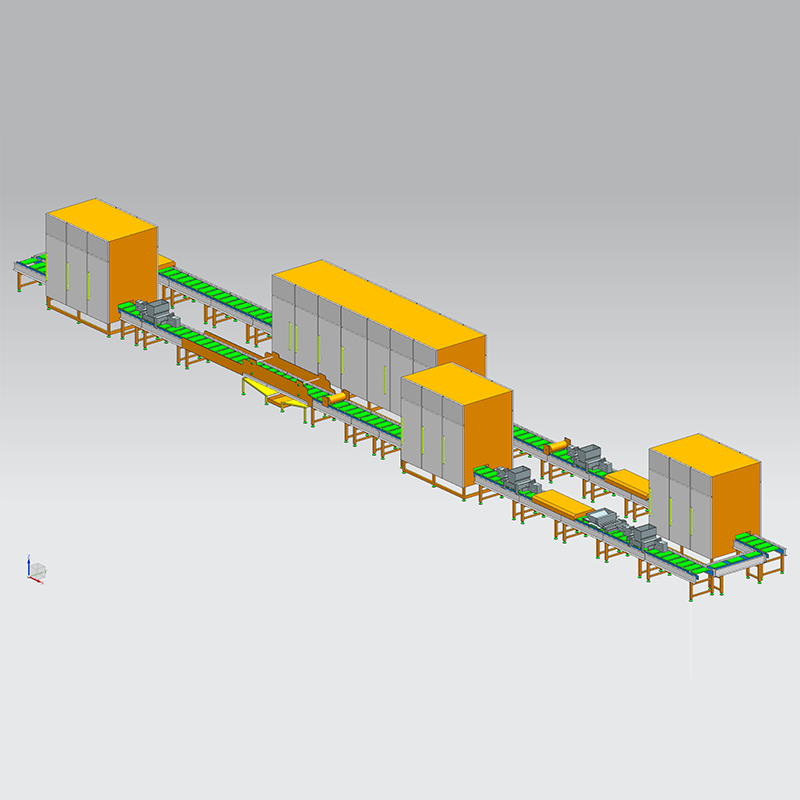
Siirtyminen manuaalisesta tai puoliautomaattisesta erätuotannosta täysin jatkuviin toimintoihin sisältää syvän ymmärryksen nestedynamiikasta, termodynaamisesta jäähdytyksestä ja mekaanisesta synkronoinnista. Nestemäinen suklaa käyttäytyy ei-newtonilaisena nesteenä, ja sillä on tiksotrooppisia ominaisuuksia, jotka vaativat jatkuvaa sekoitusta, tarkkaa lämpötila-aluetta ja huolellisesti laskettuja leikkausjännitystä kerrostuksen aikana. Pienet vaihtelut massan lämpötilassa tai mekaanisessa paineessa voivat johtaa rakenteellisiin virheisiin, huonoon rasvakukintastabiilisuuteen tai epäyhtenäisiin tuotteiden painoihin. Näiden riskien vähentämiseksi nykyaikaiset makeislaitokset toteuttavat täysin integroituja järjestelmiä, kuten q11 automaattinen suklaanmuovauslinja muuttujien vakauttamiseksi tuotannon elinkaaren aikana.
Automaattisen Q11-suklaamuovauslinjan mekaniikka
Automaattisen suklaavalukoneen prosessointiarkkitehtuuri pyörii jatkuvan silmukan ympärillä, jossa jäykät polykarbonaattimuotit käyvät läpi sarjan tarkkoja lämpö- ja mekaanisia käsittelyjä. Polykarbonaatti on valittu nykyaikaisten makeismuottien päämateriaaliksi sen korkean iskunkestävyyden, mittapysyvyyden lämpötilanvaihteluissa sekä erinomaisen sileän pinnan ansiosta, joka antaa valmiille suklaapatukkalle korkeakiiltoisen kiillon.
Prosessisarja monitoimisen suklaapatukkakoneen sisällä voidaan jakaa useisiin kriittisiin vaiheisiin:
- Muotin esilämmitys: Ennen kuin mikään nestemäinen massa koskettaa polykarbonaattipintaa, tyhjät muotit kulkevat infrapuna- tai konvektiivisen lämmitystunnelin läpi. Muotin lämpötilan nostaminen 1-2 asteeseen temperoidusta suklaamassasta (tyypillisesti 29-31 celsiusastetta) estää ennenaikaisen lämpöshokin ja varmistaa optimaalisen lipidien kiteytymisen rajapinnalla.
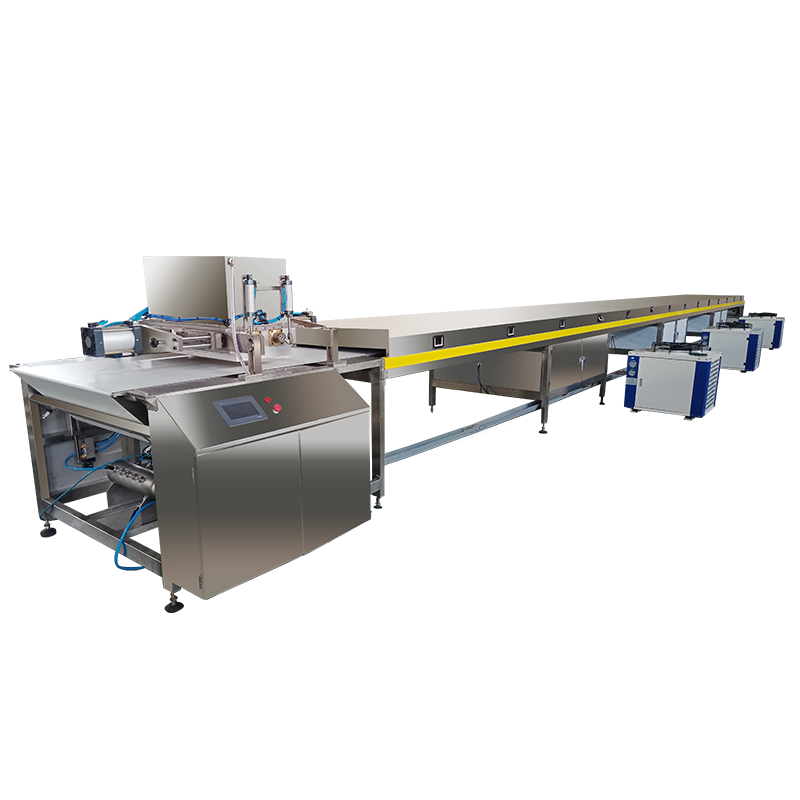
- Volumetrinen talletus: Esilämmitetyt muotit etenevät servokäyttöisen suklaanpoistokoneen alle. Tallentaja käyttää tarkkuusmäntiä ottamaan kalibroidun määrän suklaata vaipallisesta, lämmitetystä suppilosta ja syrjäyttämään sen suoraan muotin onteloihin.
- Mekaaninen purku: Jäähdytystunnelissa jähmettymisen jälkeen muotit käännetään ylösalaisin ja mekaaninen taputus- tai pneumaattinen taivutusmekanismi vapauttaa kiinteät tangot saniteettikuljetinhihnalle pakkaamista varten.
Multi-Shot-suklaata talletustekniikat
Suklaanmuodostuslinjan edistyneissä kokoonpanoissa käytetään usean otoksen suklaan levityspäitä. Tämä mahdollistaa eri massojen samanaikaisen tai peräkkäisen injektoinnin yhteen onteloon. Esimerkiksi dual-shot-järjestelmä voi suorittaa keskeltä täytettyjen konvehtien valmistuksen puristamalla maitosuklaa ulkokuoren samalla kun ruiskutetaan nestemäistä konvehti-, kerma- tai karamelliydintä samankeskisen sisemmän suutinsuutinmekanismin kautta. Tämä tarkka koordinointi estää ydinmateriaalia murtamasta ulkokuoren läpi jähmettymisvaiheen aikana.
Teollisuusvalukokoonpanojen tekniset tiedot
Tuotteiden tasaisen suorituskyvyn ja mekaanisen synkronoinnin ylläpitämiseksi teollisuuslinjat toimivat jäykkien mekaanisten ja termodynaamisten toimintaparametrien puitteissa. Alla oleva taulukko hahmottelee huippukapasiteetilla toimivien kiinteiden ja useiden suklaapuristuskoneprosessien tekniset vertailuarvot.
| Prosessimuuttuja | Kiinteä suklaapatukka | Keskellä täytetty praliini | Kaksivärinen osa |
|---|---|---|---|
| Muotin esilämmityslämpötila | 28-30 astetta | 29-31 astetta | 28-29 astetta |
| Männän kiertonopeus | 22-28 lyöntiä minuutissa | 18-22 lyöntiä minuutissa | 15-20 lyöntiä minuutissa |
| Tärinätaajuus | 45-50 hertsiä | 35-40 hertsiä | 40-45 hertsiä |
| Jäähdytystunnelin aika | 18-24 minuuttia | 25-35 minuuttia | 20-26 minuuttia |
| Ilman nopeus | 4,5-6,0 metriä sekunnissa | 3,5-4,5 metriä sekunnissa | 4,0-5,0 metriä sekunnissa |
Suklaalastujen tuotannon fysiikka
Teollinen leipomo- ja makeistoiminta on vahvasti riippuvainen standardoiduista pisaramuotoisista komponenteista. Arvioitaessa suklaalastujen rivi kokoonpanoissa, ydinkysymys on usein: kuinka suklaalastuja valmistetaan valtavassa mittakaavassa muodon yhtenäisyydestä tinkimättä? Vastaus piilee teollisuuslastujen kerääjän mekaanisessa toiminnassa, joka toimii yhdessä nopean jäähdytystunnelin integroinnin kanssa.

Valmistusprosessi ohittaa polykarbonaattimuotit kokonaan, vaan levittää massa suoraan elintarvikelaatuiselle polyuretaanille tai ruostumattomasta teräksestä valmistetun kuljetushihnan päälle. Tätä prosessia ohjaava ensisijainen komponentti on pyörivä pisarakerros tai jakolevy, joka on varustettu nopeatoimisilla neulaventtiileillä. Nestemäinen suklaa pakotetaan hihnan koko leveydeltä ulottuvien tarkkuusaukkorivien läpi.
Kuinka suklaalastut valmistetaan: askel askeleelta
- Massasyötön ja paineen stabilointi: Temperoitu suklaamassa pumpataan vaipalliseen jakelusarjaan. Sisäisen paineen on pysyttävä täysin tasaisena koko jakotukin leveydeltä, jotta ulkoreunoihin kerrostuneiden lastujen massa on täsmälleen sama kuin keskellä.
- Pisaran muodostus: Kun saostussuutin avautuu, tietty määrä suklaata virtaa liikkuvalle hihnalle. Suklaamassan alaspäin suuntautuva nopeus ja hihnan vaakasuora nopeus ovat vuorovaikutuksessa lastun pohjahalkaisijan muodostamiseksi.
- Katkaisutoiminto: Luodakseen suklaanupin tai -lastulle tyypillisen korkean yläosan suutinkokoonpano tai neulaventtiili katkaisee virtauksen jyrkästi suorittaen samalla hieman ylöspäin suuntautuvaa pystysuuntaista liikettä tai käyttämällä nopeaa paineilmapulssia. Tämä erottaa nestemassan hännän, jolloin pintajännitys voi vetää yläosan pisteeseen ennen kuin osuu jäähdytyshihnaan.
- Nopea konvektiivinen jäähdytys: Hihna kuljettaa muodostuneet lastujen rivit välittömästi monivyöhykkeiseen jäähdytystunneliin. Koska sirun pinta-alan ja tilavuuden suhde on paljon suurempi kuin tavallisella suklaapatukkalla, jäähdytysprofiilia on aggressiivisesti hallittava lukkiutumaan kiderakenteeseen aiheuttamatta lämpöhalkeilua tai karkaisemattomia pohjaa.
Muotoilu ja kalanterointi suklaapapujen tuotantolinjoilla
Suklaalinssit, pavut tai pallot muodostavat ainutlaatuisen valmistushaasteen kolmiulotteisten kaarevien pintojensa vuoksi. Toisin kuin tangoissa tai lastuissa, joilla on litteä alapuoli, joka ei lepää muotin pinnalla tai kuljetinhihnalla, suklaanapit ja pavun muotoiset keskustat vaativat täydellisen rakenteellisen eristyksen muodostuksen aikana. Tämä saavutetaan erikoislääkärin avulla suklaapapujen tuotantolinja kaksoistelakalanterointitekniikkaa hyödyntäen.
Prosessi riippuu kahdesta rinnakkaisesta, vastakkain pyörivästä teräsrullasta, jotka on sisäisesti jäähdytetty pakkasen lämpötiloihin (usein välillä -15 ja -25 astetta). Näiden telojen pinnat on tarkkuustyöstetty yhteensopivilla puolionteloilla. Kun nestemäistä, temperoitumatonta tai osittain temperoitua suklaata syötetään kahden telan väliseen nippikohtaan, massa jäätyy välittömästi joutuessaan kosketuksiin kylmien teräspintojen kanssa.
Jäähdytetyt telat puristavat suklaan jatkuvaksi rainaksi tai levyksi, joka koostuu jähmettyneistä papukeskuksista, joita pitää koossa ohut suklaakerros. Tämä kylmä, hauras raina puretaan telojen alapuolelta jatkuvatoimiselle jäähdytyskuljetinhihnalle. Kuljetin kuljettaa rainan stabilointitunnelin läpi, jossa sisäinen suklaarakenne viimeistelee kovettumisen koko ydintilavuutensa ajan.
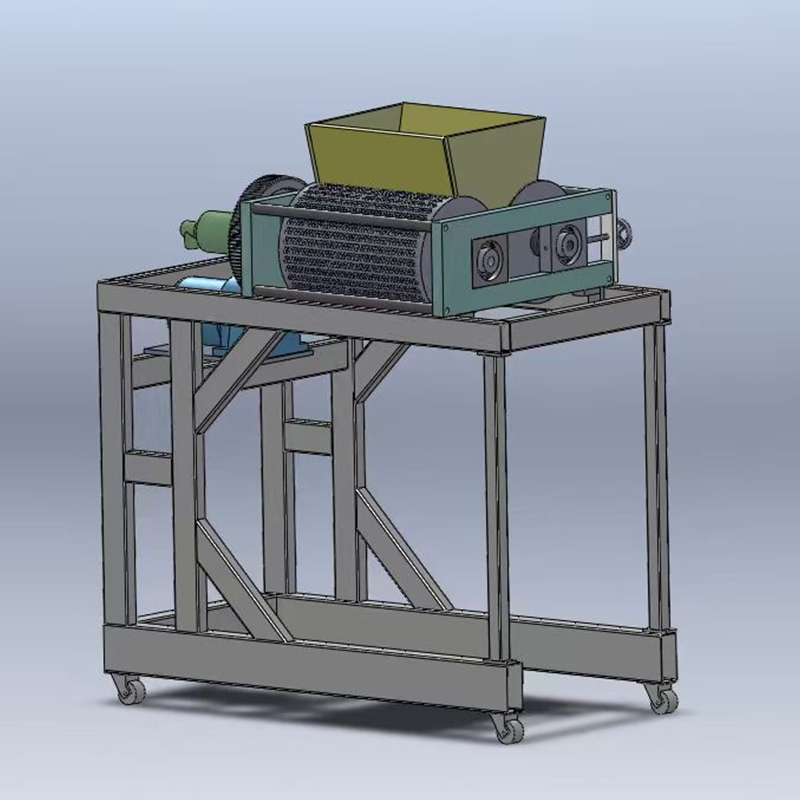
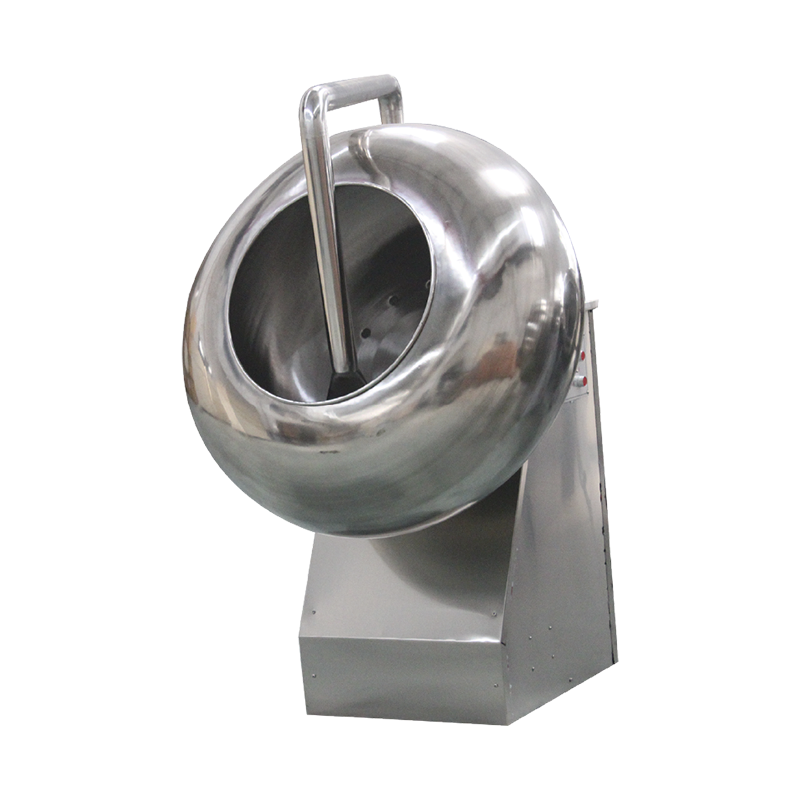
Kun raina on täysin jähmettynyt, se siirtyy mekaaniseen rumpurumpuun. Rummun pyörivä liike saa hauraat leimahdusmarginaalit halkeilemaan ja erottumaan kovettuneista ytimistä. Erotetut hiutaleet kerätään seulan alle ja ohjataan takaisin sulatussäiliöön täyteen kierrätykseen, jolloin varmistetaan nolla raaka-ainehävikki. Sileät, pyöreät suklaapapujen keskikohdat ovat sitten valmiita siirrettäväksi sokeripinnoitusosastolle, jossa levitetään useita kerroksia siirappia ja vahakiillotusta rumpuihin lopullisen rapean ulkokuoren saavuttamiseksi.
Termodynaaminen jäähdytys ja kiteen stabilointi
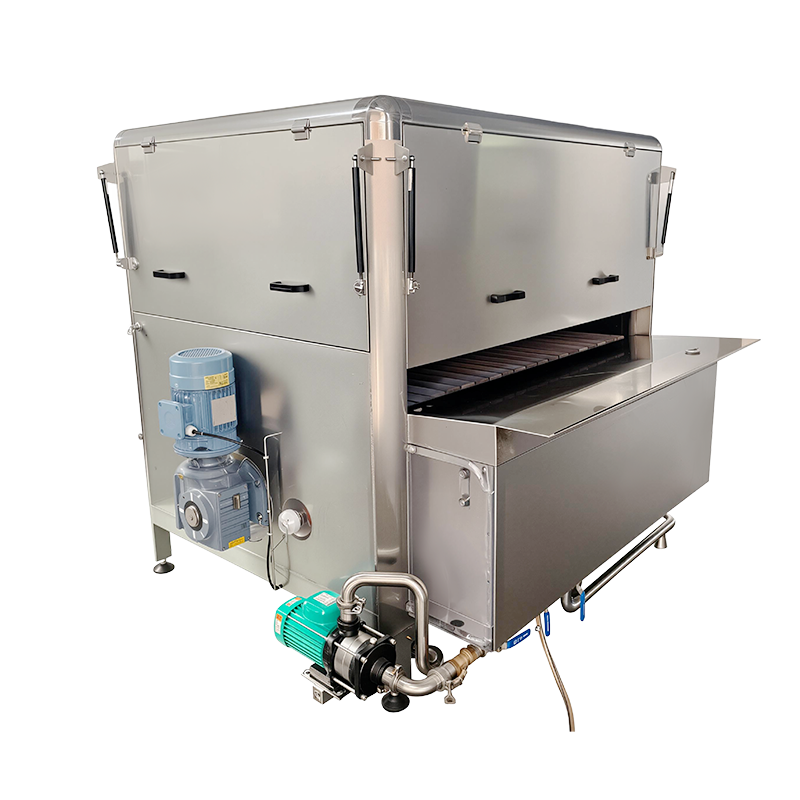
Minkä tahansa levitys- tai muovauskoneen suorituskykyä rajoittavat suoraan sen alavirran jäähdytystunnelin integroinnin ominaisuudet. Suklaan jähmettyminen ei ole vain lämpötilan alentamisprosessi; se on monimutkainen kiteytysprosessi. Kaakaovoi koostuu useista polymorfisista glyserideistä, jotka on ohjattava vakaiksi V-muotoisiksi kiteiksi rakenteellisen kovuuden, puhtaan napsahtamisen ja pitkäkestoisen rasvankukinnan kestävyyden takaamiseksi.
Teollisuuden jäähdytystunneleissa on erilliset toimintavyöhykkeet tämän kiteisen siirtymän optimoimiseksi:
- Vyöhyke 1: Säteilyn esijäähdytys: Tämä alkuvyöhyke alentaa sisään tulevan suklaamassan lämpötilaa hellävaraisesti noin 30 celsiusasteesta 24 celsiusasteeseen käyttämällä säteileviä jäähdytyslevyjä tai hitaita ilmavirtoja. Tämä hidas alkuvaihe estää epästabiilien muoto IV -kiteiden sokkimuodostuksen suklaatuotteen yläpinnalla.
- Vyöhyke 2: Konvektiivinen jähmettyminen: Tämä on tunnelin kylmin alue, jossa hyödynnetään nopeaa, vastavirtaista ilmavirtaa 11-14 celsiusasteen välillä. Tämä vaihe poistaa nopeasti stabiloivien kaakaovoin lipidien vapauttaman piilevän kiteytyslämmön.
- Vyöhyke 3: Uudelleenlämmitys ja ilmastointi: Ennen ulostuloa avoimeen pakkaushuoneeseen suklaa kulkee loppukammion läpi, jossa lämpötila nostetaan vähitellen takaisin 16-18 celsiusasteeseen. Tämä nostaa tuotteen valmistuslattian ympäristön kastepisteen yläpuolelle, mikä eliminoi riskin, että suklaan pinnalle muodostuisi veden kondensaatiota, joka muutoin liuottaisi pintasokeria ja aiheuttaisi pysyviä sokerikukintavirheitä.
Makeisten valmistuksen usein kysyttyjä kysymyksiä
K1: Miksi polykarbonaattimuotit vaativat tarkan esilämmityksen ennen suklaan levittämistä?
Jos suklaata levitetään kylmiin polykarbonaattimuotteihin, nestemäiseen massaan kohdistuu välitön lämpöshokki. Tämä nopea jäähtyminen aiheuttaa epävakaiden lipidikiteiden muodostumisen välittömästi pinnalle, mikä johtaa himmeään ulkopintaan, rakenteelliseen haurauteen ja puhtaan muotin purkamisen puutteeseen. Esikuumennus 1-2 asteen tarkkuudella karkaistusta massasta varmistaa, että vakaat V-muotoiset kiteet muodostuvat tasaisesti koko pinnan rajapinnalle.
Q2: Kuinka suklaalastulinja säätää pisaroiden fyysistä kokoa?
Suklaalastujen lukumäärää kilogrammaa kohti eli fyysistä kokoa ohjataan säätämällä kolmea erillistä muuttujaa: syöttömännän tilavuusiskun siirtymä, alla olevan kuljetinhihnan lineaarinopeus ja temperoidun suklaamassan lämpötilasta riippuvainen viskositeetti. Huippujen muodon hienommat säädöt hoidetaan muuttamalla suuttimen erotusmekanismin pystysuuntaista iskun ajoitusta.
Q3: Voiko tavallinen automaattinen muovauslinja käyttää suklaavalmisteita, joissa on pähkinäsulkeuksia?
Kyllä, edellyttäen, että varastoyksikkö on varustettu erikoisventtiileillä ja pyörivällä ohjausmekanismilla. Inkluusiokappaleet on leikattava tarkasti kuutioiksi ja sekoitettava tasaiseksi seokseksi vaipallisessa sekoitussuppilossa ennen kuin ne menevät levityssarjaan, jotta estetään mekaaniset tukokset mäntäkammioissa tai suutinlevyissä.
Kysymys 4: Mikä saa suklaapavut rikkoutumaan tai halkeilemaan rullakalanterointivaiheessa?
Halkeilua tapahtuu, jos jäähdytetyn telan lämpötilat asetetaan liian alhaiseksi suhteessa käyttösyöttönopeuteen, jolloin suklaamassa tulee liian hauraaksi ennen kuin rainarakenne on täysin muodostunut. Vaihtoehtoisesti se voi johtua kahden vastakkain pyörivän telan vastaavien puolikasonteloiden väärästä kohdistuksesta, mikä luo rakenteellisia heikkouksia pitkin keskimmäistä salamatasoa.
K5: Miksi kosteudenpoisto on kriittinen jäähdytystunnelien ilmastointisilmukoissa?
Kuivausjärjestelmät pitävät suhteellisen kosteuden jäähdytystunnelin sisällä alle 45 prosentissa. Jos lämmin, kostea ympäristön tehtaan ilma pääsee jäähdytysalueille, kosteus tiivistyy kylmille tuotepinnoille. Tämä kondensaatio liuottaa suklaakoostumuksessa olevan sakkaroosin, joka jättää jälkeensä valkoisen, jauhemaisen kiteisen jäännöksen, joka tunnetaan nimellä sokerikukinta, kun kosteus haihtuu.