

Mikä tekee suklaan temperointikoneesta todellisen kiillon, napsautuksen ja säilyvyysajan
Miksi kiteytymisen valvonta määrittää suklaan laadun
Kiiltävä pinta, puhdas napsahdus ja säilyvyys kuukausina mieluummin kuin viikkoina mitattuna - kaikki juontavat yhteen piilotettuun muuttujaan: kuinka kaakaovoikiteet muodostuvat suklaan jäähtyessä. Oikein temperoitu erä lukitsee rasvamolekyylit vakaaseen, tiiviisti pakattuun rakenteeseen. Karkaisematon erä jäähtyy löyhäksi, epätasaiseksi sekoitukseksi kristallityyppejä, joka muuttuu himmeäksi, juovaiseksi ja pehmeäksi muutamassa päivässä. Tämä on syy luotettavaan suklaan temperointikone Se on lähes jokaisen vakavan makeislinjan keskipiste, pienistä papuista baariin valmistavista työpajoista keskikokoisiin teollisuuskeittiöihin.
Manuaalinen karkaisu marmorilaatalla toimii edelleen muutaman kilon päivässä tuottaville käsityöläisille, mutta se riippuu suuresti käyttäjän taidoista ja ympäristön lämpötilasta, joka harvoin pysyy vakiona tehdaslattialla. Automaattinen karkaisulaitteisto poistaa tämän vaihtelun pitämällä sulatus-, jäähdytys- ja uudelleenlämmitysvaiheet tiukoilla toleransseilla, erä toisensa jälkeen. Tuloksena on toistuva kiilto, tasainen kutistuminen helpon homeen irtoamiseen ja rakenne, joka kestää pakkauksen, toimituksen ja kuukausia vähittäiskaupan hyllyssä ilman kukintaa.
Tuottajat, jotka skaalaavat harrastajamääriä, huomaavat yleensä, että epäjohdonmukainen temperointi, ei reseptiformulaatio, on suurin syy palautukseen. Kone, joka pystyy pitämään kapean työskentelylämpötilan kaistan jatkuvasti sekoittaen massaa, vastaa tähän suoraan, minkä vuoksi luotettavien temperointikoneiden kysyntä on kasvanut premium- ja yksialkuperäisen suklaatuotannon laajemman kasvun myötä.
Laadunvalvonnan taloudellisuus suosii myös automaatiota manuaalisen tekniikan sijaan, kun yritys siirtyy yhden liikkeen ulkopuolelle. Ammattitaitoinen suklaasuola voi tehdä käsityönä erinomaisia tuloksia pienissä määrissä, mutta taito ei skaalaudu lineaarisesti henkilöstömäärän kanssa. Lisähenkilöstön kouluttaminen lukemaan visuaalisia vihjeitä marmorilaatalla kestää kuukausia, kun taas ohjainohjattu kone toistaa saman käyrän riippumatta siitä, kuka lataa erän. Tämä siirtyminen käsityötekniikasta prosessinhallintaan on yksi hiljaisimmista tekijöistä automaattisen temperoinnin laajemman käyttöönoton takana keskikokoisissa makeisissa, koska se muuntaa taidoista riippuvan vaiheen toistettavaksi, dokumentoitavaksi, joka sopii elintarviketurvallisuuden ja laadunvarmistuksen standardikehyksiin.
Kiillon ja napsautuksen lisäksi oikea kiteytyminen vaikuttaa myös suklaan käyttäytymiseen jatkokäsittelyn aikana. Oikein karkaistu massa irtoaa siististi muotista ennakoitavan kutistumisen ansiosta jäähtyessään, vähentää tarttumista pinnoituksen aikana ja pitää muotonsa paremmin kuljetuksen aikana lämpimissä ilmastoissa. Jokainen näistä tuloksista juontaa juurensa samaan taustalla olevaan kiderakenteeseen, minkä vuoksi laitteiden valinta ansaitsee yhtä paljon huomiota kuin reseptien kehittäminen, kun tuotantolinjaa suunnitellaan tai laajennetaan. Karkaisun käsitteleminen prosessin ydinvaiheena sen sijaan, että se olisi reseptin loppuun pultattu jälki-ajattelu, on yleensä kannattavaa, koska hylättyjä eriä on vähemmän.
Tiede kaakaovoin kiteytymisen takana
Kaakaovoi voi jähmettyä useisiin erillisiin kidemuotoihin, mutta vain yksi tuottaa kiinteän ja kiiltävän lopputuloksen, jota kuluttajat yhdistävät laadukkaaseen suklaaseen. Muut ovat yleensä pehmeitä, tylsiä tai epävakaita, ja ne muuttuvat vähitellen karkeaksi kiderakenteeksi, joka on vastuussa vanhojen tai huonosti säilytettyjen tankojen vaaleasta, jauhemaisesta kukinnasta. Temperointi on valvottu prosessi, jossa sulatetaan kaikki kidetyypit ja jäähdytetään sitten massaa samalla kun sitä jatkuvasti sekoitetaan, jotta vain vakaat muodostavat siemeniä koko erän ajan.
Prosessi etenee kolmen laajan vaiheen läpi: täydellinen sulatus olemassa olevan kidemuistin tyhjentämiseksi, ohjattu jäähdytys pisteeseen, jossa vakaat ja epävakaat kiteet alkavat muodostua yhteen, ja lempeä uudelleenlämmitys, joka sulattaa ei-toivotun epävakaan osan ja jättää vakaan verkon ennalleen. Sekoitus on yhtä tärkeä kuin lämpötila, koska se jakaa siemenkiteet tasaisesti ja estää paikallisen ylijäähtymisen säiliön seinämien lähellä.
Tyypillinen lämpötilaprofiili karkaisujakson aikana
Pienet vaihtelut tässä käyrässä muuttavat tulosta huomattavasti. Liian nopea jäähdytys tuottaa epävakaiden kiteiden massan, jolla ei ole aikaa muuttua stabiiliin muotoon, kun taas liian hidas jäähdytys hukkaa tuotantoaikaa ja vaarantaa erän paksuuntumisen ennen muovausta. Tästä syystä teollisuuslaitteet luottavat vaipallisiin säiliöihin, joissa on kiertävä lämpötilasäädelty vesi tai öljy ulkoilmajäähdytyksen sijaan, mikä antaa käyttäjille toistettavan käyrän karkean likiarvon sijaan.
Aiempien jalostusvaiheiden rasvapitoisuus, kosteustaso ja partikkelikoko vaikuttavat myös erän anteeksiantavaisuuteen karkaisuvaiheen aikana. Hienompi hiukkasjakauma tuottaa yleensä tasaisemman koostumuksen ja hieman helpomman kiteen ymppäyksen, koska stabiileille kiteille on enemmän pinta-alaa käytettävissä massan läpi. Karkeammat tai rasvaisemmat seokset voivat olla herkempiä jäähdytysnopeudelle, mikä on yksi syy, miksi kokeneet käyttäjät säätelevät ohjelmoituja käyriä hieman vaihtaessaan formulaatioiden välillä sen sijaan, että luottaisivat yhteen yleiseen asetukseen jokaiselle reseptille.
Kylvötekniikka ansaitsee myös erityistä huomiota. Jotkut käyttäjät lisäävät pienen määrän jo temperoitua suklaata tai erikoistuneita siemenkiteitä suoraan jäähdytysmassaan nopeuttaakseen vakaan kiteen muodostumista, mikä lyhentää kokonaiskiertoa. Automaattiset koneet, jotka tukevat tätä lähestymistapaa erillisen kylvöportin kautta, voivat lyhentää sykliaikaa merkittävästi verrattuna pelkkään jäähdytykseen ja sekoitukseen, mikä on tärkeintä linjoille, jotka käyttävät useita eriä vuorossa.
Automaattisen karkaisujärjestelmän ydinkomponentit
Nykyaikaiset karkaisukoneet yhdistävät useita peräkkäin toimivia alajärjestelmiä yhden jäähdytysyksikön sijaan. Kunkin osan ymmärtäminen auttaa ostajia arvioimaan tekniset tiedot otsikon kapasiteettinumeron lisäksi.
- Vaipallinen sulatus- ja pitosäiliö erillisillä lämpötilavyöhykkeillä
- Jatkuva tai ajoittainen ruuvin ja kaavin sekoittaminen kiteiden kertymisen estämiseksi seinille
- Kierrättävä jäähdytys- ja lämmitysnestejärjestelmä tarkkaan käyrän hallintaan
- Digitaalinen ohjain ohjelmoitavilla resepteillä eri kaakaovoivalmisteille
- Poistopumppu tai venttiili, joka on mitoitettu myötävirtaan valu- tai päällystyslinjaan
Automaattinen karkaisuprosessi
Useita reseptejä tallentavat ohjaimet ovat erityisen arvokkaita tuottajille, jotka vaihtavat maidon, tumman ja valkoisen valmisteen välillä, koska jokainen rasvaseos kiteytyy hieman eri käyrällä. Koneet, joissa ei ole reseptimuistia, pakottavat käyttäjät nollaamaan parametrit manuaalisesti jokaisen erän vaihdon yhteydessä, mikä lisää inhimillisen virheen mahdollisuutta vuorojen siirtymissä.
Anturin sijoitus on toinen yksityiskohta, joka kannattaa tarkistaa ennen ostoa. Ainoastaan säiliön seinämään asennetut lämpötila-anturit voivat jäädä keskimassan todellisesta lämpötilasta, varsinkin suuremmissa säiliöissä, mikä saa ohjaimen uskomaan, että tavoite on saavutettu ennen kuin se todella on saavuttanut koko erän. Laitteet, joissa on useita anturipisteitä tai joiden anturi on sijoitettu lähemmäksi työtilavuuden geometrista keskustaa, tarjoavat yleensä johdonmukaisempia tuloksia eri erikokoisilla erillä.
Sekoitusmekanismin käyttöjärjestelmät vaihtelevat myös pitkän aikavälin luotettavuuteen vaikuttavilla tavoilla. Säädettävänopeuksisten käyttölaitteiden avulla käyttäjät voivat hidastaa sekoitusta herkän kylvövaiheen aikana ja nopeuttaa sitä ensimmäisen sulatuksen aikana, mikä vähentää hammaspyörien ja laakerien mekaanista rasitusta verrattuna yhteen kiinteään nopeuteen. Vuosien jatkuvan käytön aikana tämä joustavuus pyrkii pidentämään huoltovälejä ja vähentämään suunnittelemattomia seisokkeja, mikä merkitsee enemmän kokonaiskustannuksia kuin itse koneen tarrahinta.
Kompaktien ja keskimääräisten karkaisukoneiden vertailu
Kaksi yleistä konfiguraatiota havainnollistavat, kuinka karkaisulaitteet skaalautuvat tuotantotarpeiden mukaan: kompakti jatkuvatoiminen karkaisuyksikkö, joka on rakennettu tasaista keskimääräistä tuotantoa varten, ja pienempi penkkityyppinen kone, joka on suunniteltu papuista baariin -pajoihin ja tuotekehitykseen. Kumpikaan kokoonpano ei ole luonnostaan parempi kuin toinen; Oikea valinta riippuu erätiheydestä, käytettävissä olevasta lattiatilasta ja siitä, kuinka usein laitoksen on vaihdettava formulaatioiden välillä yhden työpäivän aikana.
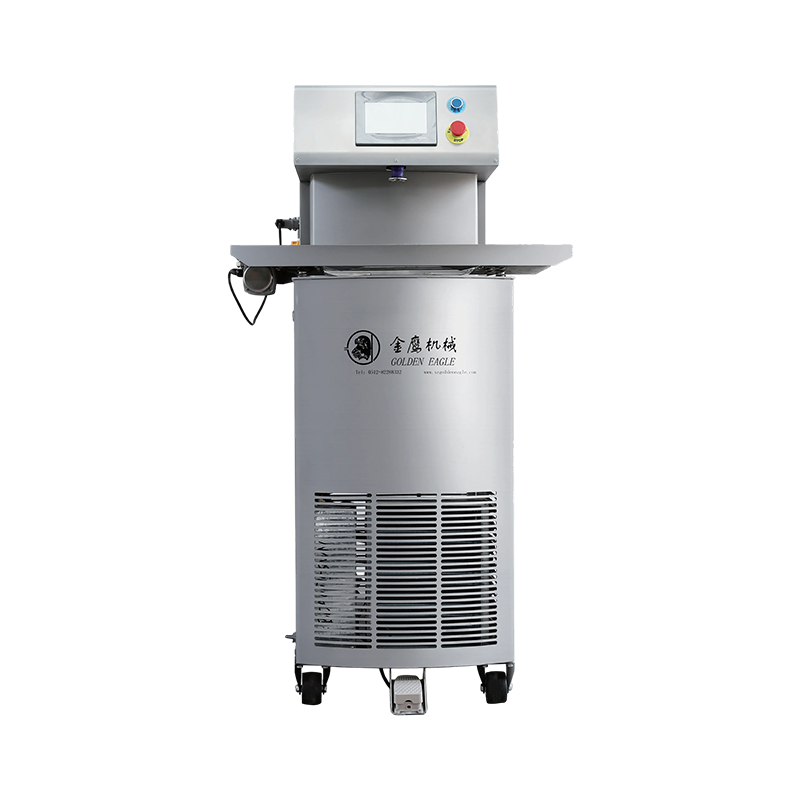
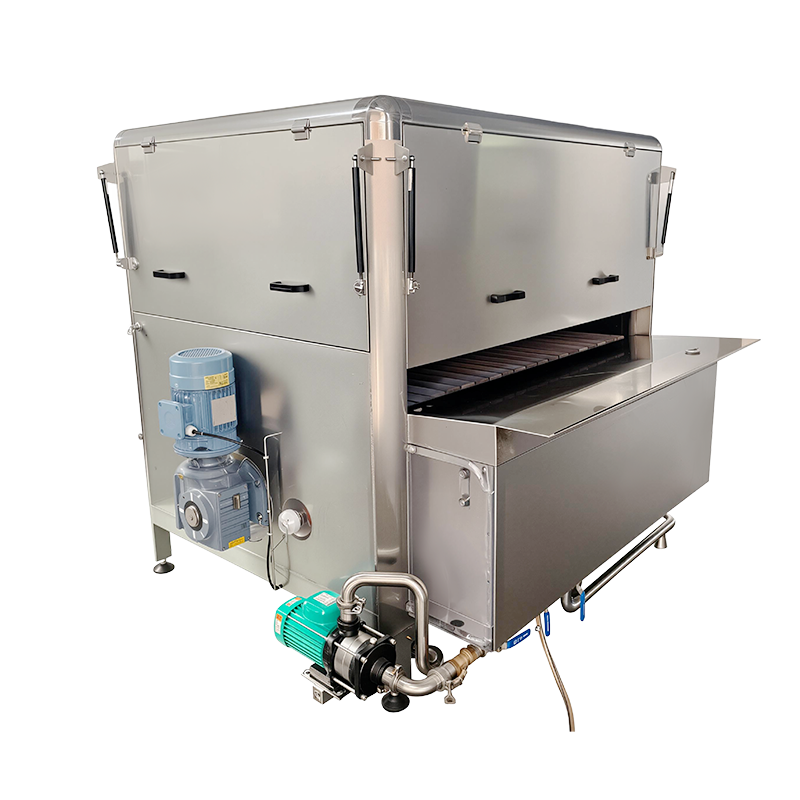
The QTJ25 60 suklaan temperointikone on rakennettu keskikokoisen vaipallisen säiliön ympärille, joka sopii jatkuviin ajoihin, joissa suorituskyvyllä ja koostumuksella on enemmän merkitystä kuin reseptien välisellä joustavuudella. Sen leveämpi säiliögeometria ja erityinen jäähdytyspiiri auttavat pitämään sen vakaana työlämpötilana pidempien tuotantovuorojen aikana.
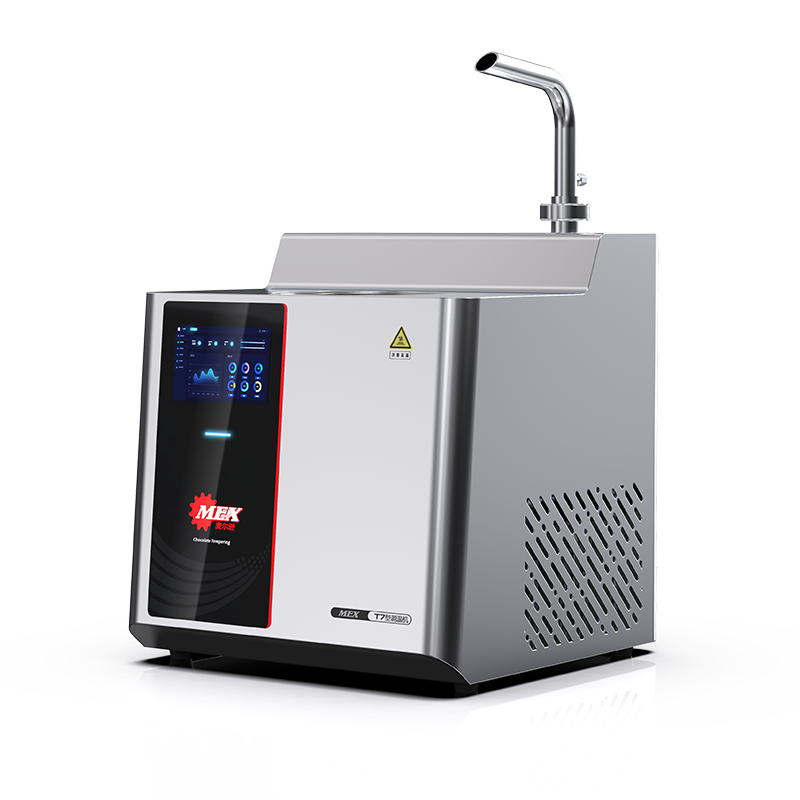
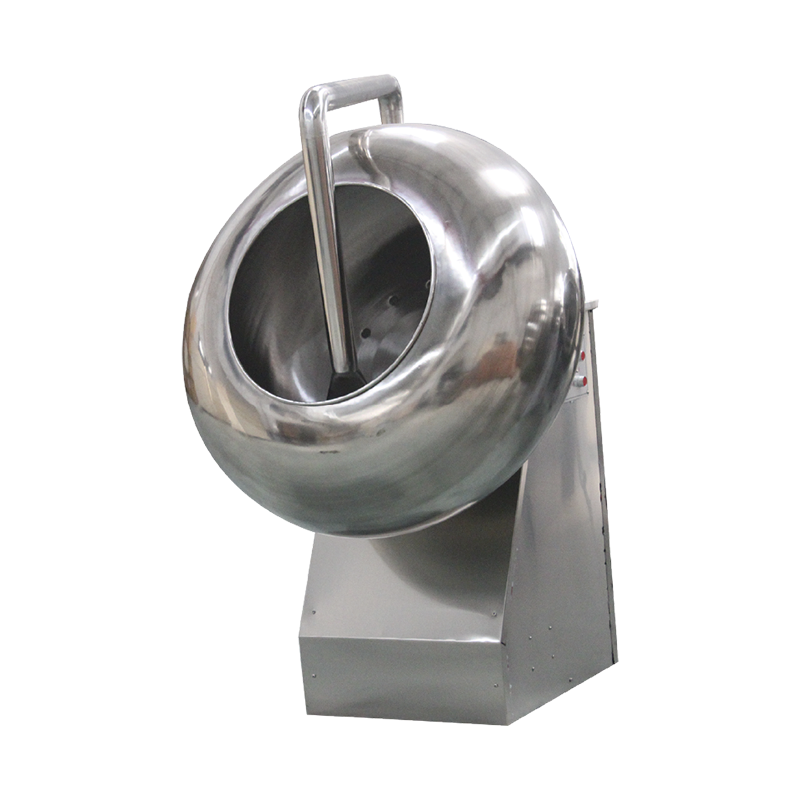
Sitä vastoin T7 suklaan temperointikone Tavoitteena on pienempiä eriä ja toistuvia reseptimuutoksia, mikä tekee siitä käytännöllisen sopivuuden testikeittiöille, putiikkituottajille ja papuista baariin -toimintoihin, jotka arvostavat joustavuutta raakatuotannon sijaan.
| Attribuutti | Kompakti jatkuva yksikkö | Penkkityylinen yksikkö |
|---|---|---|
| Tyypillinen eräfokus | Jatkuvat keskimääräiset ajot | Pienet joustavat erät |
| Reseptin vaihto | Harvemmin | Usein |
| Jalanjälki | Suurempi | Kompakti |
| Paras istuvuus | Vakaat tuotantolinjat | Työshops and R&D |
Suhteellinen vertailu keskeisten tekijöiden kesken
Kuinka sovittaa koneen kapasiteetti tuotantoasteikkoon
Oikean karkaisulaitteen valitseminen alkaa realistisista päivittäisistä tuotantotavoitteista eikä budjetin sallimasta suurimmasta säiliöstä. Ylimitoitettujen laitteiden, jotka jätetään toimimaan kapasiteetin alapuolelle, on vaikeuksia säilyttää vakaa lämpötilakäyrä, koska ohuet massakerrokset suuressa säiliössä jäähtyvät epätasaisesti.
Karkaisulaitteiden yhteiset kapasiteettitasot
Käytännön sääntö on mitoittaa laitteet keskimääräistä päivittäistä kysyntää ja maltillista puskuria sesonkien ajaksi ja suunnitella sitten toinen yksikkö, kun tilavuus ylittää jatkuvasti noin 70 prosenttia yksittäisen koneen nimelliskapasiteetista. Lähellä maksimitehoa pitkiä aikoja käyttäminen nopeuttaa sekoitusmoottoreiden ja jäähdytyspumppujen kulumista, kun taas jatkuva käyttö alle 30 prosentin teholla kuluttaa energiaa enimmäkseen tyhjän säiliön lämmittämiseen ja jäähdyttämiseen.
Ostajien tulee myös punnita, kuinka usein resepti muuttuu. Linjat, jotka tuottavat yhtä koostumusta ympäri vuorokauden, hyötyvät suuremmista jatkuvatoimisista säiliöistä, kun taas maidon, tumman, valkoisen ja erikoissekoitusten välillä pyörivät toiminnot onnistuvat usein paremmin kahdella pienemmällä yksiköllä, jotka voivat sisältää oman reseptin ilman ristikontaminaatiota tai pitkiä puhdistusjaksoja vaihtojen välillä.
Lattiatila ja palvelujen saatavuus ovat käytännön rajoitteita, jotka usein jäävät huomiotta varhaisessa suunnittelussa. Suuremmat jatkuvatoimiset yksiköt vaativat riittävän vapaan tilan puhdistukseen, lämmityselementteihinsä sovitetun vakaan sähkönsyötön ja monissa tapauksissa jäähdytyspiirin jäähdytysvesiliitännän. Pienemmät penkkityyppiset koneet ovat näissä kohdissa anteeksiantavaisempia, mikä tekee niistä houkuttelevia tiloihin, joissa muutetaan olemassa olevaa keittiötilaa sen sijaan, että rakennettaisiin oma tuotantotila tyhjästä.
Myös makeiskaupassa yleisiä kausiluonteisia kysynnän heilahteluja kannattaa varata, jolloin tuotanto voi moninkertaistua suurten juhlapyhien aikaan. Sen sijaan, että mitoittaisivat yhden koneen huippukysyntää varten ympäri vuoden, monet tuottajat pitävät ydinyksikön, joka on mitoitettu keskimääräiseen kuukausimäärään ja täydentää sitä vuokra- tai toissijaisilla laitteilla kiireisimpien viikkojen aikana, jolloin vältytään ylisuuren koneen kustannuksilta, joita ei käytetä suurimman osan vuodesta.
Huolto-, hygienia- ja toiminnan parhaat käytännöt
Karkaisulaitteet ovat suorassa kosketuksessa elintarviketuotteen kanssa, joten puhdistusprotokollat ovat yhtä tärkeitä kuin mekaaninen huolto. Kaavinteriin tai säiliön kulmiin jäänyt jäännöskaakaovoi voi kylvää ei-toivottuja kidemuotoja seuraavaan erään, mikä heikentää jopa hyvin kalibroitua lämpötilakäyrää.
| Tehtävä | Taajuus | Tarkoitus |
|---|---|---|
| Kaavin ja ruuvin tarkastus | Päivittäin | Estä kristallien kerääntyminen seinille |
| Täysi säiliön puhdistus | Viikoittain tai reseptin mukaan | Vältä ristikontaminaatiota |
| Siistiäing circuit fluid check | Kuukausittain | Säilytä tarkka lämpötilakäyrä |
| Ohjaimen kalibrointi | Neljännesvuosittain | Pidä anturin lukemat tarkkoja |
Toimijoiden tulee myös kirjata työpajan ympäristön lämpötila ja kosteus erätietojen rinnalle. Kaakaovoi on herkkä ympäristön kosteudelle, ja työpajan kosteuspiikki voi vaikuttaa kiiltoon ja kutistumiseen, vaikka koneen sisäiset parametrit pysyisivät muuttumattomina. Laitelokien yhdistäminen ympäristötietoihin nopeuttaa laatuongelmien vianmääritystä huomattavasti.
Ennaltaehkäisevien huoltoaikataulujen tulee ulottua itse säiliön lisäksi poistopumppuun ja kaikkiin myöhempään putkistoihin. Kaakaovoi, joka jäähtyy ja jähmettyy kapeiden poistolinjojen sisällä, voi osittain tukkia virtauksen aiheuttaen paineen nousua, joka rasittaa pumpun moottoria ajan myötä. Linjojen huuhtelu välittömästi jokaisen tuotantoajon jälkeen sen sijaan, että jätettäisi jäännöstuotteen jäähtymään yön yli, on yksinkertainen tapa, joka vähentää merkittävästi pumppuun liittyviä huoltokutsuja.
Henkilökunnan koulutus ansaitsee saman painoarvon mekaanisen huollon rinnalla. Jopa hyvin huollettu kone tuottaa huonoja tuloksia, jos käyttäjät eivät ymmärrä, miksi syklin jokaisella vaiheella on merkitystä, koska pienet oikopolut, kuten täyden sulamisvaiheen ohittaminen reseptimuutosten välillä, voivat viedä epävakaita kiteen siemeniä eteenpäin seuraavaan erään. Dokumentoidut käynnistys- ja sammutusmenettelyt, jotka tarkistetaan säännöllisesti tiimin kanssa, auttavat uutta henkilökuntaa saavuttamaan täyden pätevyyden nopeammin ja vähentävät vaihtelua vuorojen välillä. Näiden toimenpiteiden yhdistäminen yksinkertaiseen tarkistuslistaan, joka on lähetetty koneen lähelle, sen sijaan, että luottaisi pelkästään muistiin, vähentää epäjohdonmukaista käsittelyä eri vuorotiimien välillä.
Suorituskyvyn ja tehokkuuden vertailuarvot
Temperoinnin tehokkuutta mitataan yleensä sillä, kuinka paljon vakaata tehoa kone tuottaa tunnissa suhteessa energiankulutukseensa, ei pelkästään raakasäiliön koolla. Hyvin suunnitellut vaippajärjestelmät tehokkaalla lämmönvaihdolla toipuvat lämmitysjaksoista nopeammin, mikä lyhentää erien välistä aikaa.
Suhteellinen suorituskyky laiteluokittain (kg per tunti)
Nämä luvut ovat edustavia alueita eikä kiinteitä arvoja, koska todellinen teho riippuu koostumuksesta, ympäristön olosuhteista ja siitä, kuinka tiukasti uudelleenlämmitysvaihe on säädetty. Tuottajat, jotka seuraavat todellista suorituskykyä näiden vertailuarvojen perusteella useiden kuukausien ajan, voivat tunnistaa, johtuuko alitoiminta laitteiden rajoituksista tai prosessitekijöistä, kuten hidas purkaminen tai liiallinen joutoaika erien välillä.
Energiankulutus on toinen seurannan arvoinen tekijä suorituskyvyn rinnalla, erityisesti jatkuvilla linjoilla, jotka kulkevat useita vuoroja. Koneet, joissa on hyvin eristetty säiliö ja tehokkaat lämmönvaihtimet, vaativat vähemmän energiaa työlämpötilan pitämiseen erien välillä, mikä alentaa käyttökustannuksia laitteen käyttöiän aikana, vaikka ennakkohinta olisi verrattavissa vähemmän tehokkaaseen vaihtoehtoon. Energiankulutuksen tarkistaminen arvioinnin aikana, ei vain ostohetkellä, antaa tarkemman kuvan pitkän aikavälin arvosta.
Erien väliset seisokit vaikuttavat myös tehokkaaseen suorituskykyyn enemmän kuin monet ostajat odottavat. Tietylle tuntiteholle mitoitettu kone saavuttaa tämän luvun vain, jos puhdistus-, reseptivaihto- ja purkuvaiheet on virtaviivaistettu. Laitokset, jotka kartoittavat koko eräjaksonsa, mukaan lukien ei-tuotantominuutit, huomaavat usein, että vaatimattomat prosessimuutokset, kuten porrastetut puhdistusaikataulut, palauttavat enemmän kapasiteettia kuin päivittäminen suurempaan säiliöön.
Usein kysytyt kysymykset
Q1: Kuinka kauan tyypillinen karkaisujakso kestää?
Useimmat jaksot kestävät 20–45 minuuttia riippuen erän koosta, aloituslämpötilasta ja siitä, kuinka nopeasti jäähdytyspiiri voi laskea massan kylvöalueelle ennen uudelleenkuumentamista käyttölämpötilaan.
Q2: Voiko yksi kone käsitellä maitoa, tummaa ja valkosuklaata?
Kyllä, jos ohjain tukee useita tallennettuja reseptejä, koska jokaisessa koostumuksessa on hieman erilainen rasvapitoisuus ja siksi erilainen optimaalinen jäähdytys- ja työlämpötila-alue.
Q3: Mikä aiheuttaa kukinnan jopa oikean karkaisun jälkeen?
Kukinta oikean karkaisun jälkeen viittaa yleensä varastointiongelmiin, kuten lämpötilan vaihteluihin kuljetuksen aikana tai kosteudelle altistumiseen, eikä alkuperäisen kiteytymisprosessin virheeseen. Valmiin massan pitäminen kapealla, vakaalla lämpötila-alueella sen poistumisesta karkaisulinjalta lopulliseen varastointiin asti auttaa merkittävästi estämään tätä.
Q4: Kuinka usein jäähdytysneste tulee tarkistaa?
Kuukausittaiset tarkastukset ovat tyypillisiä useimmille toiminnoille, vaikka lähes jatkuvia vuoroja käyvät linjat hyötyvät useammista tarkastuksista, koska nesteen hajoaminen vaikuttaa suoraan siihen, kuinka tarkasti kone seuraa ohjelmoitua lämpötilakäyrää.
Kysymys 5: Soveltuuko penkkityyppinen yksikkö laajennettavaksi myöhemmin?
Penkkityyppinen yksikkö toimii hyvin kehitystyössä ja pienissä erissä, mutta merkittävää volyymin kasvua suunnittelevat tuottajat siirtyvät tyypillisesti suurempaan jatkuvaan järjestelmään useiden pöytäyksiköiden rinnakkain käyttämisen sijaan, koska rinnakkaiskäyttö moninkertaistaa puhdistus- ja kalibrointityömäärän.
Valinta näiden polkujen välillä riippuu viime kädessä siitä, kuinka yritys odottaa kysynnän kehittyvän muutaman seuraavan vuoden aikana. Asteittainen, tasainen kasvukäyrä suosii aloittamista joustavasta pöytäyksiköstä ja jatkuvan linjan lisäämistä, kun volyymi oikeuttaa sen, kun taas alusta alkaen vakiintuneen tukkumyyntisopimuksen tekevien yritysten on usein tehokkaampaa investoida suoraan jatkuvatoimiseen laitteistoon, joka on mitoitettu tätä sitoutunutta kysyntää varten.